
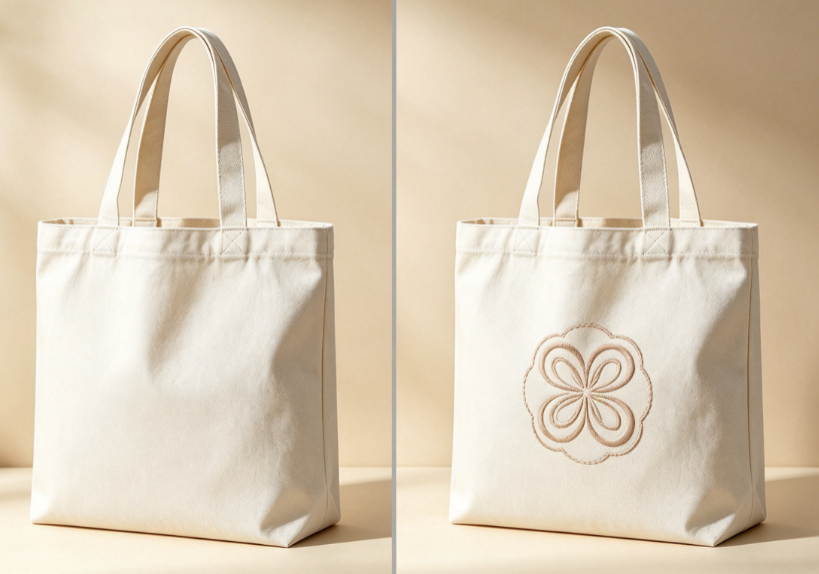
「オンスの違いだけで、仕上がりに大きな差が出るとは知らなかった」と、トートバッグ OEM を発注する企業担当者からよく耳にします。キャンバス生地の厚みは、バッグの耐久性、見た目の高級感、製造コストを大きく左右する要素です。特に主流な 12 オンスと 16 オンスの帆布は、一見風合いが似ているものの、用途適性に明確な違いがあります。ノベルティ配布向けに軽量生地を選ぶのか、業務で頻繁に使う丈夫な帆布を選ぶのか。判断を誤れば予期せぬコストオーバーや、「イメージと異なる」といったミスマッチにつながります。本記事では 2 種類の素材特性、用途ごとの選定基準、OEM 発注時に確認すべきポイントを実務視点で解説。最後まで読めば、自社ブランドに適した生地を自信を持って選べるようになります。
トートバッグOEM12オンスキャンバス生地の特徴と適した用途
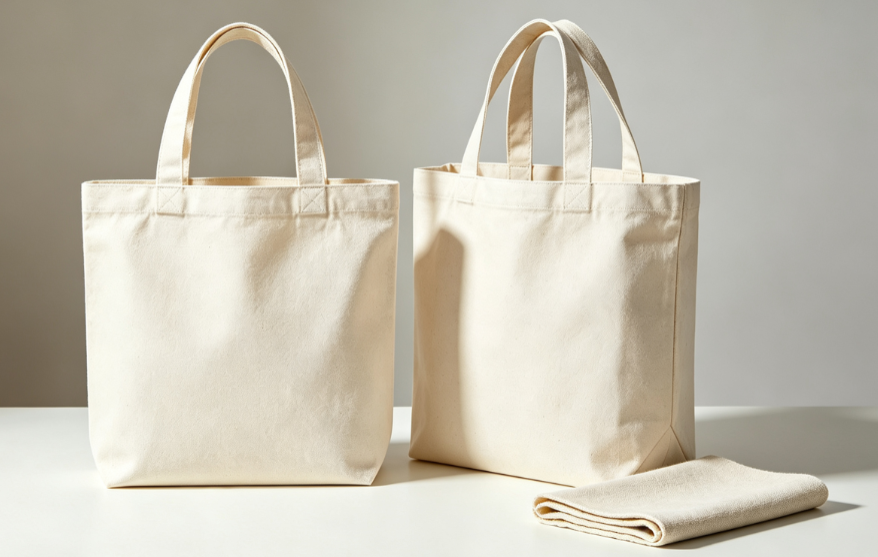
12ozキャンバスは、重量換算で約340g/yard²、面積重量では約404g/m²前後(1oz≒28.3g、1yd²基準)に相当します。トートバッグOEMの生地選定では、この12ozは厚手・丈夫・物販向けの定番帯です。一般的な区分で、9〜12ozがエコバッグ・カバン用途の厚手帯、12oz以上は販売品や長期使用向けの生地として扱われます。
質感と耐久性の実務的な特徴
12oz以上は物販レベルの耐久性を持ちます。8〜10ozが日常使いの標準的な厚みとすると、実際に触ってみるとその差がはっきりします。
-
ハリの強さ:しっかり自立しやすく、バッグのシルエットが崩れにくい
-
透け感の少なさ:内容物が透けにくく、高級感のある仕上がりに
-
摩耗への強さ:平織りの厚手生地で、帆布由来の耐久性を発揮
薄手の5〜6ozや中厚の8〜10ozと比べても、硬さ・耐久性・高級感が出やすいのが12ozの強みです。特にマチありトートでは、この厚みが選ばれやすい傾向があります。
印刷・刺繍との相性
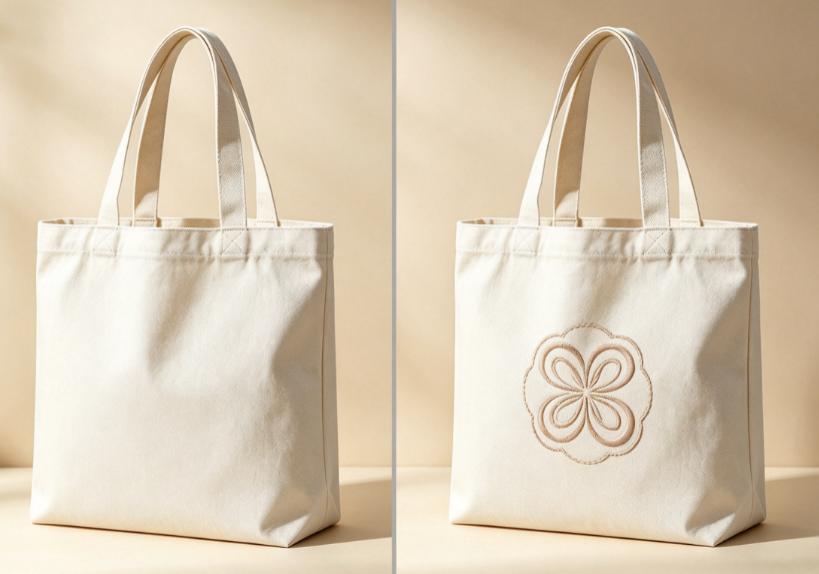
キャンバス生地は厚手平織りのため、薄手生地よりも印刷時の下地透けを抑えやすいというメリットがあります。ただし織り目がある分、細線や極小文字は潰れやすくなります。OEM実務では太めの版・大きめロゴが相性良好とされています。ブランド物販では単色ロゴや2〜3色程度のシルク印刷、面積の大きいグラフィックが採用されやすいのも、この厚みならではの特徴です。刺繍との相性も比較的良く、厚みによって生地のヨレが出にくい点も評価されています。
代表的な採用シーン
12ozキャンバスが実際に選ばれている用途を見ると、傾向がはっきり見えてきます。
-
アパレルブランドの物販トート:有料販売、ライブ・イベント物販、ブランドノベルティの上位版
-
ノベルティ:単価を抑えつつ安っぽく見せたくない案件
-
日常使いバッグ:通勤・通学・買い物、書籍やPCの持ち運びなど重量物対応
具体的なスペック例として、12oz・Mサイズで容量約10L、Lサイズで約19Lという製品があります。書籍やノートPC、食料品の運搬にも対応できる設計です。
OEM発注時のコストメリット
12ozトートバッグは既製ベースの型が豊富なのも実務上の強みです。本体サイズ・持ち手長さ・マチ幅のバリエーションを流用しやすいため、新規型起こしよりコストと納期を圧縮できます。定番スペックとしては、約480×400×150mm、持ち手約30×600mm、容量約19Lといった仕様が挙げられ、選定作業をスピーディーに進められます。
トートバッグOEM16オンスキャンバス生地の特徴と適した用途
日本帆布の号数換算で16ozは「8号帆布」クラスにあたる。重量は約453g/平方ヤード(28.3g×16)。12ozの約340g/yd²と比べると約33%重い。一般的なトートに使われる9〜12ozのレンジからすれば、16ozは明確に厚手・重量級の生地帯に入る。大ぶりのバッグやリュックサックには16〜18オンス(7〜8号)が推奨されており、日常使いの延長というより業務用途に近い設計思想の生地だ。
構造的な強さと自立性
帆布は号数で用途が細かく分かれている。6号・20ozはトートバッグやビジネスバッグ、体育館用マットなど引っ張りや圧力がかかる用途に使われる。8号・16ozはシューズ、リュック、ボストンバッグ、ジャケットなど丈夫さと使いやすさのバランスが必要な用途だ。つまり16ozは20ozほど硬くなく、それでいて型崩れしにくい強度を持つ中間的なポジションになる。
-
マチ付きトートの自立性を高めたい場合
-
工具や部品を運ぶ現場用トート
-
キャンプギアを収納するアウトドア用バッグ
-
PCとドキュメントを毎日運ぶビジネストート
こうした荷重のかかる場面で16ozの厚みは実力を発揮する。高密度に織られているため水にも強く、急な雨でも中身を守りやすい。
OEM発注で見落としがちな縫製・コストの壁
16ozは家庭用ミシンの縫製上限(概ね8号=16oz)に近く、糸の番手が太くなる分、針折れや送り不良が起きやすい。安定量産には厚物対応ミシン(上下送り・総合送り)、太番手糸(#8〜#20)、太針(16〜18番以上)を備えた帆布専門工場が前提になる。一般的なアパレル縫製ラインでは対応できないケースが多いのが実情だ。
材料費も無視できない。12ozから16ozへの変更で生地重量は約33%増、原反価格も概ね30%前後上昇する。厚みが増すことで梱包効率も下がり、10〜12ozから16ozへの変更では輸送コストが2〜3割程度上昇しやすい。ノベルティのような大量配布用途には不向きだが、耐久性を最優先する業務用トートには適した選択肢だ。
12オンスと16オンスキャンバス生地の違い比較表
12ozと16ozの違いは、重量・耐久性・印刷再現性のすべてに影響する。GSM換算では12oz/yd²が約407g/m²、16oz/yd²が約542g/m²。同じ面積で比べると16ozは12ozより約33%重い。16ozのほうが高密度で織り目が詰まっているため、透け感はほぼゼロになる。
原布使用量が約33%増える16ozは、生地原価ベースで12ozより3割前後高くなるのが標準的だ。トートバッグOEMのコスト計算では、この差を織り込んだ見積もりが必要になる。
|
項目 |
12oz |
16oz |
|---|---|---|
|
重量(g/m²) |
約407g |
約542g |
|
透け感 |
ほぼ無し |
完全に近い不透過 |
|
耐久性 |
物販・日常使用で十分 |
ハードユース・大容量荷重に好適 |
|
コスト |
標準 |
約3割高 |
|
印刷再現性 |
ロゴ・文字中心デザインに最適 |
ベタロゴ・太線向き、細字は制約あり |
|
主用途 |
日常トート・ブランド販促 |
ワークバッグ・アウトドア・リュック |
印刷再現性の違いも要チェック
12ozは織り目の凹凸があっても、シルク印刷やインクジェットでロゴ・シンプルなイラスト・中程度の文字なら十分再現できる。厚手キャンバスの中でも「印刷しやすいゾーン」だ。一方16ozは生地が厚く硬いため、細線や3〜4pt級の極小文字、グラデーション表現は潰れやカスレのリスクが高まる。デザインが太線・ベタ面中心のブランドなら16ozでも問題ないが、細かい文字入れを重視するなら12ozのほうが安全な選択と言える。
用途・ブランドイメージ別のキャンバス生地選び方
キャンバス生地選びは、想定荷物の重さ、使用頻度、ブランドの世界観の3軸で絞り込むのが合理的だ。16ozを選べば安心と思い込むと、コスト超過になることが多い。
ステップ1:想定荷物の重さで絞る
-
〜3kg(書類・軽い雑貨):8〜10ozが基準
-
3〜5kg(PC+書類+雑貨):10〜12oz。販促〜物販の中間帯
-
5〜10kg(工具・アウトドアギア):16〜18oz
-
10kg超・長期屋外使用:18〜19oz以上を候補に
ステップ2:使用頻度・使用期間で調整
短期イベントの記念品として配るなら、5〜8ozで十分だ。ただブランドの信頼感を出したい場合は、10〜12ozに上げるのが現実的なライン。半年以上使うアパレルや雑貨ブランドなら、12oz以上を基本に考える人が多い。業務用で毎日何年も使うなら、16〜18ozに補強縫製がほぼ必須になる。
ステップ3:ブランド世界観とのマッチング
-
洗練・ミニマル・都会的なブランド:8〜12oz中心。適度な薄さでシルエットがすっきりし、軽やかさを表現できる。ロゴのみなら10oz・単色シルク、グラフィック+多色プリントなら12oz・水性インクの組み合わせが定番。
-
無骨・アウトドア・ワークテイストのブランド:12〜16oz以上。厚手キャンバス特有の凹凸と重さが「タフさ」を演出し、厚さそのものがブランドシグネチャーになりやすい。
コットンキャンバスは厚みによって見た目の印象が大きく変わる素材だ。帆布の種類・目の粗さを理解したうえで、自社のブランドイメージと想定用途を掛け合わせることが、OEM生産で失敗しない最短ルートになる。
トートバッグOEM発注時に確認すべき生地選定ポイント
生地厚を決めただけでは発注準備は終わらない。実際のトートバッグ OEM現場では、ロット数・印刷内容・縫製仕様まで仕様書に落とし込む必要がある。ここを曖昧にしたまま発注すると、後工程でトラブルになりやすい。
ロット数で変わる生地厚の現実解
発注枚数によって、選べる生地厚の幅が変わる。
-
〜500枚程度:14〜16ozなどの特殊厚みや混紡素材も対応可能。ただし反物別注・試験コストが単価に上乗せされやすい

-
1,000〜10,000枚:既存ストックが豊富な10〜12ozキャンバスが単価・納期のバランスに優れる
-
10,000枚超:生地ロット統一・縮率管理が必須になり、標準厚(11号帆布・10〜12oz)が最も管理しやすい
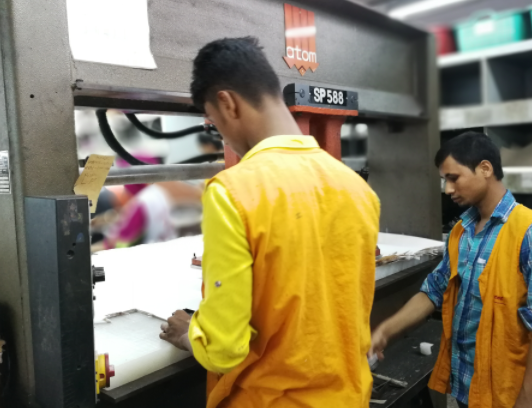
海外量産では10〜12ozクラスの在庫反が最も流通しており、機場の在庫ロットが大きい。反物手配コストやリードタイムが安定するため、大量ロットではこの帯が現実的な選択になる。
印刷内容と目の粗さの相性チェック
シルクスクリーン印刷を予定しているなら、生地の目の粗さと印刷精度の関係を確認しておく。線幅0.3〜0.5mm、文字高さ5mm以下の細かいロゴには、8〜10oz程度で目が詰まったキャンバスが推奨される。線幅1mm以上のシンプルロゴなら10〜12ozでも十分再現できる。
発注前には、洗濯後の縮率がタテ・ヨコとも−3%以内か、印刷後の寸法差が±3mm以内かを仕様書に数値で明記する。この確認を怠ると、ロットごとにサイズやロゴ位置がずれるリスクが残る。
縫製仕様と工場の設備確認
12oz以上で底マチ80〜120mmを設計すると、角の縫い合わせ部が4〜6枚重なり、縫製難易度が上がる。家庭用ミシンで扱いやすいのは11号帆布程度までで、それ以上は工業用設備が必須だ。工場選定時には、10〜12ozキャンバスの量産実績枚数や、縮率テストの運用有無まで確認しておきたい。
帆布・キャンバス生地のオンス表記に関する基礎知識
オンス(oz)は生地の重さを示す単位で、1平方ヤードあたりの重量です。1ozは約28.3g。数字が大きいほど生地は厚く重くなります。計算は簡単で、oz数に28.3gをかければ大まかな重量が出ます。10ozなら約283g、18ozなら約509gが目安です。
帆布・キャンバス生地は綿や麻を平織りにした厚手素材ですが、表記の仕方が日本と海外で違います。日本では「号数」、海外では「オンス」で表すことが多く、両者は厳密な国際規格で一致しているわけではありません。実務上の目安としては、10oz≒11号、18oz≒7号という対応関係がよく使われます。
生地の目の粗さと厚み帯の実務目安
キャンバスの厚みは、だいたい以下のように分けられます。
-
5oz前後:シーチング系の薄手生地
-
8〜14oz:キャンバスの標準域(トートバッグ用途の中心)
-
10oz:中厚手
-
18oz:かなり厚手
トートバッグOEMでよく使われるのは、この8〜14ozの帯です。15ozを超えると、より重厚で耐久性を重視した製品向けになります。
素材組成で変わる手触りと耐久性
同じオンス数でも素材によって仕上がりが変わります。キャンバスは綿100%だけでなく、麻・ポリエステル・混紡でも作られます。
-
綿100%:風合いが出やすく、加工適性が高い
-
ポリエステル混紡:寸法安定性や耐久性に寄与しやすく、取り扱いやすい
たとえば同じ12ozでも、綿100%とポリエステル混紡では張り感や質感が異なります。オンス表記はあくまで重量指標であり、mm単位の絶対的な厚みを示すわけではありません。生地を選ぶときは、oz数だけでなく織り方と素材組成の3点をセットで確認するのが、OEM発注での失敗を防ぐ実務的な判断基準になります。
現物確認の手順としては、①商品タグでoz表記を確認、②型番から公式仕様を照会、③必要であれば工場に直接問い合わせる、という流れが確実です。
OEM工場に相談する際に伝えるべき情報と発注フロー
生地厚が決まっても、そのまま発注はできない。オンス数だけを工場に伝えても、見積もりは出ない。図面と数値情報が揃って初めて、正式な相談・発注フローが動き出す。
事前に共有すべき仕様情報
工場側が見積もりを出すために必要な情報は、想像以上に細かい。
-
サイズ系:本体サイズ(幅×高さ×マチをmm単位)、底マチ・サイドマチの別記載、持ち手の全長・立ち上がり・幅・厚み
-
構造・パーツ:ファスナーの長さ・タイプ・務歯サイズ、金具の材質・メッキ色、内ポケットのサイズと位置
-
素材情報:表地・裏地・芯地を分けて記載(例:表地は綿100%キャンバス12oz・目付407g/m²、芯材は不織布0.8mm)
-
品質基準:耐荷重目標(例:持ち手接合部で10kg×1分の引張試験に破断なし)、縫製歪みの許容値(±2mm以内)
これらを1枚の仕様書に、製品名・納期・ロット数・カラー展開・改訂履歴とともにまとめておくと、工場側の確認スピードが大きく上がる。
サンプル制作から量産までの流れ
標準的なOEM発注フローは、企画→仕様書準備→工場選定・見積依頼→サンプル作成→評価・修正→本発注→量産の順で進む。サンプルのリードタイムは通常2〜4週間、海外OEMだと3〜6週間かかることが多い。量産は国内縫製なら本発注から3〜6週間、海外だと輸送含め8〜12週間が一般的な目安だ。12ozと16ozでは工場設備が異なるため、この段階で対応可否を確認しておく必要がある。
見積もり比較で見るべき項目
見積書は生地単価・縫製費・MOQ・納期を分けて確認する。表地単価はoz数で変動し、16ozは12ozより3割前後高くなる傾向がある。ロット増減による単価変動(ブレークポイント)や、試作費・金型費の有無も事前に聞いておきたい。

0コメント