
トップグレインレザーとは?フルグレイン・スプリットとの決定的な違い
牛革には4つのグレードがある。フルグレイン、トップグレイン、スプリット、ボンデッド——この順に品質が下がる。3つのグレードの差を生むのは、たった一つの工程だ。「銀面をどこまで削るか」。この一点を押さえれば、レザーの品質を見分ける目が鍛えられる。
3グレードの工程差:銀面の”残し方”が核心
原皮の最上層「銀面」は、繊維が最も密で強度が高い層だ。
-
フルグレイン:銀面を0%研磨。自然な傷・血筋・毛穴をそのまま残す。繊維構造が100%保持されるため、耐久性は3グレード中トップ。20年以上使われる事例も出てくる。ただし原皮の歩留まりが悪く、一般的な本革比で単価は1.5〜3倍になるケースが多い。
-
トップグレイン:銀面の表層を0.1〜0.3mm程度、軽くサンディングして傷・シワを整える。その後、バフがけ・染色・顔料塗装・型押しで仕上げる。最も密な層を薄く削るため、フルグレイン比で耐久性は約80〜90%水準に落ちる。ただし厚みが均一になり、量産での再現性が上がる。
-
スプリット(床革):銀面を100%除去し、下層部のみを使う。繊維密度が低く、強度はフルグレイン比60〜70%程度が目安。スエード仕上げや厚塗り顔料加工で、バッグ内装・補強材・低価格帯ラインに使われる。
OEM発注時に重要な比較軸
|
項目 |
フルグレイン |
トップグレイン |
スプリット |
|---|---|---|---|
|
耐久性 |
最上位 |
フル比80〜90% |
フル比60〜70% |
|
外観の均一性 |
個体差大・表情豊か |
均一・ムラ少ない |
塗装依存 |
|
素材単価 |
最高(比較基準) |
フル比10〜30%安価 |
フル比30〜50%安価 |
|
OEM量産適性 |
ハイエンド向き |
最も汎用的 |
大量ロット向き |
この表を見れば、トップグレインがOEMトートバッグの主流素材である理由がわかる。コスト・再現性・仕上げの自由度の三点が、ミドル〜ハイクラスの量産に最も合っている。フルグレインの高級感を保ちながら、白・パステルなどの明るいカラー展開やロゴ型押しにも対応できる。ブランドオーナーと トートバッグOEM製造側、双方がトップグレインを選ぶ実務的な理由はここにある。
OEM仕様書に必ず明記すべきレザー原料基準
「牛革トップグレイン使用」——この一行だけでは、発注トラブルを防ぐには不十分だ。同じ表記でも、部位・鞣し方法・等級・厚み・色ブレ許容値の組み合わせ次第で、仕上がりのコストと品質は大きく変わる。以下の5項目をセットで明記することが、仕様書の最低ラインだ。
① 動物種と部位指定
部位によって繊維密度・伸び・コシが異なる。同じ「牛革トップグレイン」でも、ベリー混入比率が変わるだけで単価は10〜20%変動するのが実務的な目安だ。
-
ショルダー:シボが豊かで伸びやすい。トートバッグの胴部に適合。
-
ベンズ/バット:繊維が詰まりコシが強い。ベルトや高負荷パーツ向き。
-
ベリー:伸び・歪みが大きく安価。高級品の外装面には不向き。
仕様書記載例:「部位:ショルダーのみ使用、ベリー不可」
② 革厚と許容公差
厚みは「目標レンジ」と「公差」をセットで指定する。コバ仕上げの均一性は0.1〜0.2mmの差で外観が変わる。数値を曖昧にしてはいけない。
|
用途 |
目標厚み |
許容公差 |
|---|---|---|
|
バッグ外装 |
1.6〜2.0 mm |
±0.15 mm |
|
バッグ内装 |
0.8〜1.2 mm |
±0.1 mm |
|
ベルト類 |
3.5〜4.5 mm |
±0.2 mm |
量産時は一枚の原皮内でも0.3〜0.5mmの差が生じる。「サンダー後の最終厚み」なのか「仕上げ前基準」なのか、どちらを基準にするかも明確に記載すること。
③ 等級区分(グレード)
等級の混在は、見積り単価と品質の両方に直結する。同じ牛革トップグレインでも、A級と混等級では1㎡あたりの単価が25〜40%異なるケースが一般的だ。外装にC級素材が混入すると、返品率・クレーム率が倍増するリスクがある。等級指定は必ず数値で明記する。
仕様書記載例:「等級:A級70%以上使用、残りはB級まで可。C級禁止」「外装・フラップなど見えるパーツはA級のみ使用」
④ 鞣し方法と環境認証
鞣し方法はコスト・物性・規制対応の三つに影響する。以下を仕様書に明記する。
|
鞣し方法 |
コスト目安 |
摩擦堅牢度(ドライ) |
主な規制対応 |
|---|---|---|---|
|
クロム鞣し |
基準(1.0) |
グレード4〜5 |
六価クロム不検出・REACH必須 |
|
コンビ鞣し |
約1.1〜1.2倍 |
グレード4〜5 |
クロム含有率LWG基準内 |
|
ベジタブル鞣し |
約1.3〜1.5倍 |
グレード3〜4 |
金属フリー・ニッケル不検出 |
EU市場向けの製品は、LWG Silver以上のタンナー指定を仕様書に盛り込むことを推奨する。
⑤ ロット間の色ブレ許容値(ΔE基準)
色ブレ基準を数値化しておかないと、ロット違いで「色が違う」というクレームが発生する。これは避けられないトラブルになる。数値で基準を固めておくことが唯一の対策だ。
仕様書記載例:「マスターサンプルとの色差ΔE≦1.5、同一製品内パーツ間ΔE≦1.0」
この5項目が揃って初めて、「牛革トップグレイン」という表記に実質的な品質保証の機能が生まれる。仕様書作成の段階でサプライヤーと数値合意を取ること。それがトートバッグOEM調達トラブルを根本から防ぐ最短ルートだ。
染色・表面仕上げの品質基準:色ブレ・コーティング・光沢度の管理ポイント
表面仕上げの選択ひとつで、同じトップグレインレザーでも耐久年数が5年から15年まで変わる。これは
OEM発注において、見た目だけでなく製品寿命そのものを左右する意思決定だ。
仕上げ種類とPUコーティング膜厚の選び方
実務上、トップグレインレザーの表面仕上げは3種類に分類される。
-
アニリン仕上げ:PUコーティングはほぼ0〜5µm。革本来の風合いと通気性を最大限残せる。ただし汚染・退色に弱く、実使用寿命は5〜8年程度が目安。ハイエンド・少量生産向き。
-
セミアニリン仕上げ:透明PUトップ10〜20µm+微量顔料。自然なシボを残しながら汚染防止性を両立。8〜12年の外観寿命を狙いやすい中庸な選択肢。
-
顔料仕上げ(ピグメント):顔料+PU20〜40µm。耐摩耗・耐汚染・ロット安定性が高い。10〜15年の外観寿命が期待できる。 トートバッグOEM量産に最も適した選択肢だ。
コーティングが厚いほど耐久性は上がる。ただし通気性としなやかさは下がる。低温環境では割れ・白化リスクも出てくる。この点は事前に把握しておきたい。
色ブレ管理:ΔE基準の数値化が必須
仕上げ種類によって、ロット間の色ブレ管理の難しさは大きく異なる。アニリンは素地の吸い込み差が大きく、ΔE管理が最も難しい。顔料仕上げは顔料膜が均一になるため、管理しやすい。
トートバッグOEM仕様書には以下のΔE基準を明記する。
|
用途・品質帯 |
推奨ΔEab許容値 |
|---|---|
|
外装・見える部位(高級品) |
ΔE≦1.0 |
|
外装・見える部位(一般品) |
ΔE≦1.5 |
|
左右対称パーツ間 |
ΔE≦0.5〜0.8 |
|
内装・非視認部位 |
ΔE≦2.0 |
ロット管理の実務では、初回承認済みサンプルをマスター基準板として登録する。量産ロットごとにΔEを抜き取り測定(n=3程度)するのが一般的な運用だ。連続ロット間のΔE変化が0.5を超えたら、すぐ調色点検を行う。工程異常の早期発見につながる。
光沢度(Gs)の仕様固定
光沢度はGs(60°) の数値で仕様書に明記する。調色後の量産ロットでは、基準板との光沢度差を±3 Gs以内に収めるのが業界標準だ。
|
光沢レンジ |
Gs(60°)目安 |
主な用途 |
|---|---|---|
|
マット |
10〜30 Gs |
ハイエンド・ナチュラル志向 |
|
セミマット |
30〜50 Gs |
プレミアム量産・汎用 |
|
グロス |
50 Gs以上 |
低価格帯・合皮ライク |
この3項目——仕上げ種類・ΔE・光沢度——を数値でセットにして仕様書に落とし込む。それが染色・表面仕上げに関するトラブルをゼロにする最短の手順だ。
耐久性を数値で担保する:OEM必須の物性試験基準一覧
「革が良い」という感覚的な評価は、バイヤーとサプライヤーの間では共通言語にならない。品質の合否を客観的に証明できるのは、物性試験の数値だけだ。
OEMトートバッグに必要な物性試験は、大きく4つのカテゴリーに分かれる。
① 引張強度・引裂強度:荷重耐性の最低ライン
バッグにかかる実荷重を想定し、用途別に以下の数値を仕様書に明記する。
|
用途 |
引張強度(縦・横) |
引裂強度 |
|---|---|---|
|
日常使いトート |
700〜1,000 N以上 |
25〜40 N以上 |
|
PC収納・ビジネス用途 |
1,000〜1,500 N以上 |
40 N以上 |
|
ハンドル縫い付け部 |
300〜500 N以上(片側) |
ベース比+20〜30% |
マチ角・口元・ハンドル根元は応力が集中する。これらの部位の引裂強度は、本体生地より20〜30%高い数値を設定する。これが実務上の標準だ。
② 耐屈曲性:折り曲げ疲労への対応
レザーハンドルや底板には、JIS K 6545相当の屈曲試験を20,000〜50,000回実施する。合格ラインはクラック幅1mm未満・基布露出なしだ。
本体生地は別基準を適用する。5,000〜10,000回の屈曲後に、次の3点を確認する。
-
破れがないこと
-
白化がないこと
-
層間剥離がないこと
③ 摩耗耐久・摩擦堅牢度:日常接触への耐性
Martindale摩耗試験と摩擦堅牢度(JIS L 0849)を組み合わせる。
|
部位 |
Martindale回数 |
乾摩擦 |
湿摩擦 |
|---|---|---|---|
|
本体生地 |
10,000〜20,000回以上 |
4級以上 |
3級以上 |
|
ボトム面 |
20,000〜40,000回以上 |
4〜5級 |
3〜4級 |
|
ハンドル(衣服接触部) |
20,000回以上 |
4〜5級 |
3〜4級 |
④ 第三者機関レポートの要求を標準化する
SGS・ボーケン・カケン・QTECなど外部機関のレポートは、量販・百貨店向け トートバッグOEM取引では標準エビデンスとして扱われる。感覚的な品質評価では不十分だ。
サプライヤーへ要求する際は、以下の三点セットを文書で明示する。
-
品質項目
-
試験方法
-
基準値
これらの数値基準を仕様書に組み込むと、検品時の合否判定が明確になる。さらに、ロット間のばらつきを工程段階で抑えられる。数値で管理することが、品質の安定につながる。
縫製・構造品質の基準:ハンドル強度・ステッチ・コバ仕上げの合否判断
革素材がどれだけ良くても、縫製と構造が基準を外れればバッグは現場で壊れる。ハンドル付け根の剥離、コバのひび割れ、ステッチ飛び——これらは素材の問題ではない。加工仕様の詰めが甘いことで起きるトラブルだ。
ステッチ仕様:ピッチ・糸番手・合否ライン
ステッチピッチの標準は3.0〜4.0mm(バッグ外周・ハンドル付け)。2.5mm未満では革割れリスクが上がる。4.0mmを超えると縫目強度が落ちる。ハンドル付け根の十字ステッチは3.0〜3.5mmを指定する。これが実務の基本だ。
糸番手はハンドル付け根に外周より1ランク太い番手を使う。外周が#20なら、ハンドルは#8クラスに上げる。糸種はポリエステルが基本。耐光・耐熱に強く、汎用性が高い。重量物やアウトドア用途ならナイロン糸を選ぶ。同番手比で引張強度が10〜20%高い。
針飛び・スキップの合否基準は以下の通り。
|
縫製箇所 |
合否基準 |
|---|---|
|
ハンドル付け根・口元・底周り |
スキップ0本。1本で不合格 |
|
飾りステッチ・二重縫い |
100mm以内に1か所・3ステッチ以内なら補修可 |
ハンドル付け根の引張強度:荷重設定の考え方
日常用トートの想定使用荷重は5kg(≒50N)。安全率3〜5倍を掛けると、縫目強度の目標は150〜250Nになる。PC収納・ビジネスバッグの場合、想定荷重は10〜15kgに上がる。試験荷重400〜600N・10秒保持で破断なしを合格ラインに設定する。
芯材(ボンテックス)はハンドル取付位置の全面に貼る。左右に20〜30mm延長するのがポイントだ。引張荷重が広範囲に分散し、耐荷重が+10〜20%向上する実績がある。設計ルールとして、縫い目から芯材端まで5〜8mm以上離すことも仕様書に明記しておく。
コバ仕上げ:層数とクラック許容基準
コバ塗りの標準はプライマー1回+中塗り1〜2回+上塗り1回の計3〜4層。高級ラインでは4〜6層まで重ね、仕上がりコバ厚0.5〜1.0mmを確保する。仕様書には「最低3層塗り・研磨1〜2回・未塗り/ピンホール/色ムラ禁止」と明記する。
クラック判定は、180°折り曲げを往復10〜20回行った後の状態で行う。
-
長さ2mm未満のヘアライン1本まで:軽欠点(補修可)
-
2mm以上、または2本以上:不合格
この3項目——ステッチ・ハンドル強度・コバ仕上げ——の数値基準をサプライヤーと事前に合意する。それが縫製クレームを根本から断つ唯一の手段だ。
検品基準と品質認証:AQL・LWGを活用したリスク管理の実務
仕様書の数値基準が整っていても、検品の判定ルールが曖昧なままでは意味をなさない。「どの不良を何個まで許容するか」を数字で合意しておくことが、OEM調達リスクを管理する実務の核心だ。
AQL抜き取り検査:不良分類と合否判定の設定
ISO 2859-1/JIS Z 9015(一般水準Ⅱ)に基づき、不良を3段階に分類してAQL値を設定する。
|
不良区分 |
AQL目安 |
代表的な該当事例 |
|---|---|---|
|
致命的不良(Critical) |
0.0〜0.4 |
有害物質検出・持ち手切れ・ロゴ混入 |
|
大不良(Major) |
1.0〜2.5 |
目立つ傷・パネル色差ΔE超過・寸法ズレ |
|
小不良(Minor) |
2.5〜4.0 |
軽微なしわ・ステッチ乱れ・パッケージズレ |
具体的な判定例(3,000個ロット・一般水準Ⅱ・125個抜き取り時):
– 致命的不良:1個で即ロット不合格
– 大不良:Ac3/Re4(4個以上で不合格)
– 小不良:Ac7/Re8(8個以上で不合格)
判定ブレを防ぐには、写真+現物サンプルによる限度見本を作成することが必須だ。「どこからMajorか」をサプライヤーと現物で事前に合わせておく。これを省くと、検品現場での判定が担当者ごとにばらつく。
LWG認証タンナー指定:品質とESGを同時に担保する
LWG(Leather Working Group)認証は、環境管理・薬品管理・トレーサビリティを第三者機関が点数化する仕組みだ。Goldレーティングの取得にはスコア85%以上が必要とされる。
OEM仕様書への記載例:
– 「レザー原材料はLWG Silver以上のタンナーからのみ調達」
– 「各ロット納品時にLWG証明書+トレーサビリティレポートを添付」
品質面のメリットは明確だ。LWG監査を通過したタンナーは工程管理が標準化されている。その結果、ロット間の色ブレや硬さのばらつきが抑えられる。不良が発生した際も、ロットの特定が素早くできる。EU市場向け製品では、REACHやESGレポートとの整合性が求められる。その観点から、LWG指定は事実上の必須要件になってきている。
OEMメーカー選定チェックリスト:品質基準を満たすサプライヤーの見極め方
仕様書と検品基準を整えても、実行できないサプライヤーでは意味がない。選定段階で「口頭説明しかできない工場」を除外する。それが調達リスクを最小化する最速の手段だ。
確認軸①:レザーグレードの識別・管理体制
まず聞くべき質問はシンプルだ。「トップグレインの判定基準を文書で見せてください」——この一問で、サプライヤーの品質管理の成熟度が見えてくる。
確認すべき指標は以下の3点。
-
ロット仕様書に「日付・タンナー名・グレード・厚み・仕上げ方法」が紐付いているか
-
グレード判定基準が写真・NG例付きのSOP(手順書)として文書化されているか
-
トップグレインを継続供給できる認定タンナーが2〜3社以上あり、各社との取引年数が3年以上か
タンナーが1社に集中している工場は供給リスクが高い。分散調達の実績を数字で確認する。
確認軸②:試作から量産への移行品質
サンプルが良くても量産で崩れる。これが トートバッグOEMで最も多い失敗パターンだ。
-
試作→パイロットロット→量産承認(PPサンプル)の段階が文書フローで明記されているか
-
サンプル室と量産ラインで同一設備・同一工程フローを使っているか
-
色差計・引張試験機などの評価機器に1年以内の校正記録があるか
-
外観A面の不良率目標が0.5%以下、機能検査がAQL 1.0〜2.5で設定されているか
-

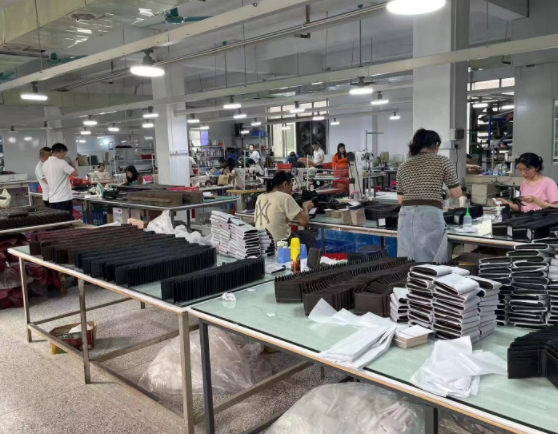
確認軸③:同カテゴリの量産実績
実績確認は、カテゴリと価格帯を絞って行う。質問はこう聞く。「本革トートバッグで、店頭価格2〜5万円クラス・月産500pcs以上・クレーム率0.5%以下の案件を3件提示できますか?」具体的な数字で答えられない工場は、実力不明と判断していい。

0コメント