
ファスナー付きトートバッグのOEM製造難易度:なぜ「中〜高」に分類されるのか
工程増加・工賃上昇・パーツ数増加・精度要求の高さ——この4つが同時に発生する。これがファスナー付きトートバッグを「中〜高」難易度に分類する根本的な理由だ。
難易度グレード別の単価レンジ
|
難易度 |
単価目安 |
代表的な仕様 |
|---|---|---|
|
低(シンプル) |
2,000〜5,000円 |
裏地なし、内ポケット1〜2個(ファスナー無し) |
|
中(一般) |
5,000〜8,000円 |
裏地あり、内ポケット複数+金具 |
|
高 |
8,000〜10,000円 |
多ポケット+複雑構造 |
「裏地あり+開口部ファスナー+内ポケット複数+金具」を組み合わせると、単価は7,000〜10,000円レンジに入る。大型でマチ広・底板入り・外ポケット付きなら、高難易度ゾーンに達する可能性が高い。
パーツ数と工程数の実態
シンプル帆布トートのパーツ数は5〜8点程度。ファスナー付き(裏地あり・開口ファスナー)になると、10〜15点以上に増える。
追加される主なパーツと工程:
– ファスナー用見返し・当て布 ×2〜4枚
– 内ポケット ×2〜4個
– 見返し裁断・芯貼り:+1〜2工程
– ファスナー組み付け縫製:+2〜3工程
– 口周り合わせ・段差調整:+1工程
結果として、総工程数は20〜40%増となる。
精度要求と不良リスク
ファスナー取り付けには厳しい精度基準がある。
-
ファスナー歪みの許容範囲:±2〜3mm以内
-
ステッチピッチ:2.5〜3.5mmを均一に維持
この基準を外れると、ファスナーの波打ち・ねじれ・滑り不良が量産段階で頻発する。ファスナー付き仕様では不良率が数%単位で上昇しやすい。そのため、トートバッグOEM工場は歩留まりを見越して工賃を高めに設定する。
見落とされがちな「開発期間」への影響
難易度はコストだけに影響しない。スケジュール面でも負荷が増す。
通常のサンプル製作納期は7〜14日。ただしファスナー付きトートでは、ファスナー位置の調整・構造修正が2〜3回発生しやすい。企画から量産確定まで、シンプルトートと比べて+2〜4週間の余裕を確保しておく必要がある。
製造難易度3段階チェック:自分のデザインはどのレベル?
デザイン画を工場に送る前に確認しよう。以下の6軸でスコアをつければ、30秒で難易度レベルがわかる。
6軸スコアリング表
各項目を1〜3点で評価し、合計点を出す。
|
評価軸 |
1点(シンプル) |
2点(中程度) |
3点(高度) |
|---|---|---|---|
|
①パーツ構成 |
部品点数10点以下、素材1〜2種 |
10〜50点、3〜4種 |
50点超、5種以上 |
|
②公差 |
厳しい公差なし |
±0.05mm前後が1〜5箇所 |
±0.01mm以下が6箇所以上 |
|
③工程数 |
1〜3工程 |
3〜7工程 |
7工程以上+特殊工程 |
|
④設備要件 |
汎用機のみでOK |
NC加工・精密プレスが必要 |
精密治具・クリーンブース等2種以上 |
|
⑤組立難易度 |
勘合のみ(管理項目0〜1) |
トルク・クリアランス等2〜3項目 |
4項目以上+微調整工程あり |
|
⑥標準化度合い |
手順書なし・属人化 |
主要工程の標準作業票あり |
全工程で文書化・組織展開済み |
合計スコアとレベル判定
-
6〜9点 → レベル1(低難易度):シンプルなキャンバストート相当。小ロット対応の工場でも製造できる。

-
10〜13点 → レベル2(中難易度):開口部ファスナー+裏地+内ポケット複数の構成が典型例。トートバッグOEM発注時はファスナー加工実績のある工場を選ぶことが必須条件だ。
-
14〜18点 → レベル3(高難易度):多ポケット・底板・複雑金具・外ポケットを組み合わせた構成。試作ラウンドが3回以上になりやすい。スケジュールとコストに余裕を持っておくこと。
判定例で確認する
-
デザインA(無地キャンバス・内ポケット1つ・ファスナーなし):各軸ほぼ1点 → 合計7点 → レベル1
-
デザインB(裏地あり・開口ファスナー・内ポケット2つ・金具):②③④が2点 → 合計12点 → レベル2
-
デザインC(マチ広・底板・外ポケット・多数金具・複雑縫製):④⑤⑥が3点台 → 合計15点以上 → レベル3
自分のデザインがレベル2以上に入ったら、工場選定の優先基準を明確にする必要がある。具体的にはファスナー取り付け加工の実績・対応ロット数・品質管理体制の3点を軸に工場を選ぼう。
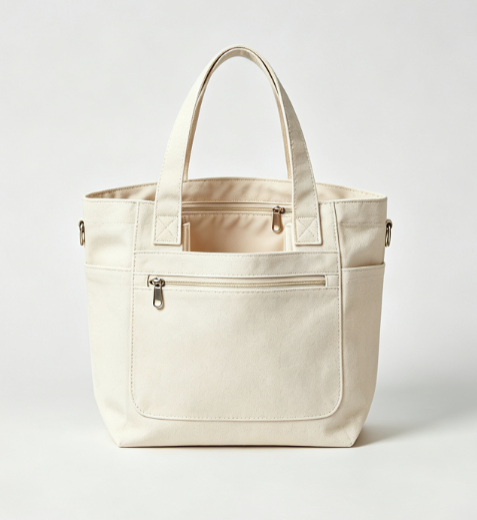
ファスナー追加でコストはいくら上がるか:工賃・部品代の実態
数字を見れば、影響の大きさがよくわかる。ファスナーを1本追加するだけで、製造コストはかなり変わる。量産ラインと小ロット生産では、その答えが全く違う。
量産ラインでのコスト増分
中国・東南アジアの量産工場では、ファスナー追加による1個あたりのコストアップはこうなる。
|
コスト項目 |
金額目安 |
|---|---|
|
ファスナー部品代(樹脂・汎用品) |
20〜60円/本 |
|
ファスナー部品代(金属・YKK等) |
40〜100円/本 |
|
縫製工賃の増分(量産ライン) |
10〜50円/個 |
|
1本追加の合計コストアップ |
30〜150円/個 |
ロット1万個で試算すると、部品代だけで40万円になる。工賃増でさらに30万円。合計約70万円のコスト増だ。「たった1本」の判断が、予算全体を動かす。
小ロット・国内縫製では桁が変わる
小ロットOEMや国内縫製の場合、コスト構造は全く別物になる。1点あたりの工賃比率が大きく上がるためだ。
-
衣類のファスナー追加(小ロット):3,000〜5,000円/本(工賃+部品込み)
-
バッグ・革製品のファスナー追加:8,800〜22,000円/本
-
ダブルファスナー仕様:15,400〜27,500円
この金額の内訳を確認すると、部品代は全体の5〜20%程度にとどまる。残りのほとんどは「ほどき代+取り付け工賃+技術料」で占められる。
部品グレードによるコスト差
YKKなどの高品質ファスナーから汎用品へ切り替えると、1本あたり10〜30円のコストダウンが見込める。大量生産では、年間で数十万〜数百万円の差が出る。
ただし、注意点がある。毎日開閉するバッグの開口部に安価なファスナーを使うと、スライダーの摩耗・噛み合わせ不良によるクレームコストが後から積み上がりやすい。部品代だけでなく、トータルコストで判断することが大切だ。
実務メモ:OEM発注の見積もりでは「ファスナー仕様(長さ・種類・メーカー指定の有無)」を明記しよう。仕様を明確にすることで、工場からの回答精度が上がる。仕様があいまいなまま発注すると、工場が安価な汎用品を選ぶ可能性がある。
小ロットOEMでファスナー付きトートバッグを作る際の現実的な注意点
小ロットOEMには「失敗しても損失が少ない」というイメージがある。だが実際のコスト構造を見ると、その前提が崩れるケースは多い。
「小ロット=低リスク」という思い込みが危険な理由
国内バッグOEMの最小発注数は50〜100個が現実的なラインだ。一方、金具類のMOQは工場によって500個前後が標準になっている。バッグを100個しか作らなくても、金具は500個分を仕入れる必要がある。余剰在庫のコストが、そのまま総額に上乗せされる。
型代(裁断型)の相場は約4万円。100枚生産なら、型代だけで1枚あたり+400円になる。ファスナー・裏地・縫製工賃の増分も加わると、初期費用の回収計画なしに発注すると予算が大きく膨らむ。
ファスナー付き仕様で特に注意すべき3つのコスト要因
①仕様の複雑化による工賃上昇
口元ファスナーを追加するだけで、オープン仕様と比べて工賃が+1,000〜2,500円/枚上がる。内ポケットにもファスナーを付けると、さらにコストが積み上がる。コスト削減を優先するなら、内ポケットをオープン仕様に変えるだけで約1,000円の削減が可能だ。
②素材グレードと小ロットの相性
厚手帆布を小ロット(50〜100枚)で発注すると、裁断ロスと歩留まりの悪化で単価が+30〜50%になる場合がある。生地グレードを中価格帯に落とすだけで、原価を20〜30%削減できる。
③ファスナー品質の妥協がクレームコストを生む
日本市場では、ファスナーの引っ掛かりや滑り不良に対する消費者の目が厳しい。YKKファスナーが実務上の標準とされているのは、そのためだ。安価な汎用品を選ぶと、量産後のクレーム対応コストが後から積み上がる。結果として割高になるケースが多い。
量産段階で起きやすいトラブルと事前対策
サンプルと量産品の間で「ファスナーの滑り・金具の色差・縫製の歪み」が出るケースは珍しくない。量産前に以下の手順を完了させておくことで、トラブルを防げる。
-
承認サンプルを検品の絶対基準として書面で固定する
-
ファスナー開閉テストを20〜30往復実施し、引っ掛かりの有無を確認する
-
図案位置ズレの許容範囲(±2〜3mm)を工場と事前合意する
-
SKU表・包装指示・検品項目を文書化して工場に共有する
ロットを300個以上にまとめられると、単価は800〜2,000円水準まで下がる可能性がある。小ロットでスタートする場合でも、リピート発注を前提にした回収計画を最初から組んでおくことが、現実的なコスト管理の出発点になる。
OEM工場選定で確認すべき5つの技術的基準
工場の「対応可能」という返答を鵜呑みにしてはいけない。ファスナー付きトートバッグを任せられる工場かどうか、5つの技術的基準で検証して判断しよう。
基準①:縫製設備の導入年と稼働状況
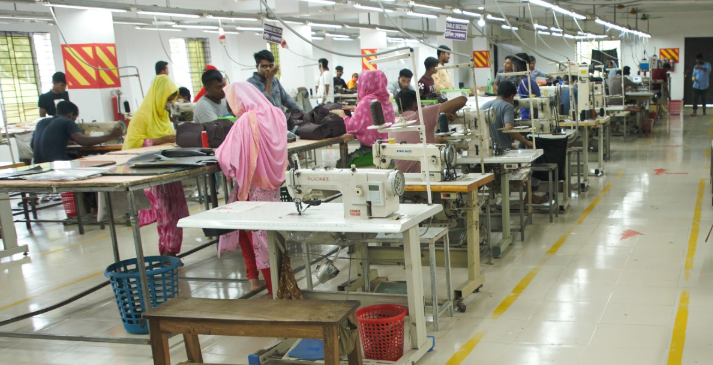
ラインの50%超が導入10年以上の旧型設備の工場は、寸法バラツキと故障リスクが高い。以下の3点を直接確認しよう。
-
ミシン・裁断機のメーカー名・型式・導入年
-
月間稼働時間(目安:200〜300時間/台)
-
定期点検周期(半年以内が最低ライン)
手作業工程の比率も見ておく必要がある。手作業が全体の30〜50%以内に抑えられている工場は、品質が安定しやすい。この数字が高いほど、ロットごとのばらつきリスクも上がる。
基準②:ファスナー加工の専門実績
「バッグ製造ができる」と「ファスナー付きバッグの量産実績がある」は全く別物だ。工場に直接こう聞いてみよう。
-
同カテゴリの量産採用実績が10件以上あるか
-
開口部ファスナー・内ポケットファスナーの両方に対応しているか
-
サンプル提出リードタイムは2〜4週間以内か
実績が少ない工場は試作ラウンドが増える。スケジュールが想定より膨らむリスクが高い。
基準③:品質管理体制と不良率の数値
口頭での「品質は問題ない」に意味はない。数字で確認するのが基本だ。
|
確認項目 |
許容ライン |
理想ライン |
|---|---|---|
|
工程内不良率 |
3%以下 |
1%以下 |
|
最終出荷不良率 |
0.5%以下 |
0.1%以下 |
|
外部検査実施頻度 |
年1回以上 |
年2回以上+自主検査 |
不良が発生した際、ロット単位で原材料→工程→出荷まで追跡できるトレーサビリティ記録があるかも確認する。この記録がない工場は、問題が起きても原因の特定に時間がかかる。
基準④:日本向け取引実績と品質水準の理解度
日本向け取引実績が10件以上ある中国・東南アジア工場は、日本市場の品質要求を実務レベルで把握している。確認ポイントは2つだ。
-
ファスナー開閉テストを20〜30往復で実施する検品フローがあるか
-
抜取検査を実施している場合、AQL 1.0〜2.5の基準で運用しているか
この基準を下回る工場では、量産後のクレーム対応コストが積み上がりやすい。後から修正するより、事前に確認する方がはるかに低コストだ。
基準⑤:サンプル検証と量産移行プロセス
サンプル承認から量産への移行プロセスが文書化されているかが、最後の判断基準だ。
-
量産予定ロットの5〜10%をパイロットロットとして先行生産し、不良率・寸法分布を確認する体制があるか
-
設計変更への対応リードタイム:2〜4週間以内で試作再提出が可能か
-
見積回答は3〜7営業日以内に届くか(レスポンス速度は工場の管理水準を映す)
リスク分散の観点から、同一カテゴリで2〜3社の候補工場を並行して評価しておくのが実務の定石だ。1社に絞る前に、この5基準でスコアリングしてみよう。工場間の差が数字で見えてくる。
発注前に確定すべき仕様書の完全チェックリスト:ファスナー仕様を中心に
仕様書の不備は、量産後のトラブルで発覚する。ファスナー付きトートバッグのOEM発注では、仕様書に数値が入っていない項目は「工場の判断に委ねる」と同じ意味だ。以下のチェックリストで、発注前に確定すべき項目を全て押さえておこう。
確定必須の10項目(YKK基準を前提)
①製品区分コード
使用箇所ごとに「止め(C)/開き(OR・OL)/逆開(MR・ML)」を明記する。記載例:「前中心・逆開MR」のようにセットで書く。
②スライダーのロック機能
オートロック/ノンロックを指定する。引手操作力の許容範囲(例:3〜8N)も数値で記載する。これで工場側の判断ミスを防げる。
③メーカー・型番の指定
「YKK コイルファスナー 5CN」のように、メーカー名・シリーズ・サイズ番号まで品番で確定する。型番を指定せずに発注すると、工場が汎用品を選ぶ余地が生まれる。
④ファスナー長さと許容差
長さは0.5cm刻みでしか発注できない。12.4cmは不可、12.5cmはOKだ。仕様書には長さ±2mm・幅±1mmのように、用途に合わせた許容差を数値で記載する。
⑤表使い・裏使いの指示
スライダー側を表に見せるか、エレメント側を表に見せるかを明記する。パターン指示と矛盾すると誤縫製が起きる。必ずセットで記載する。
⑥材質指定
以下の3点を組成比率で記載する。
– テープ(例:ポリエステル100%)
– エレメント(ナイロン樹脂/真鍮等)
– スライダー(亜鉛ダイキャスト等)
耐久性の目安として、開閉回数(例:5,000回以上)を仕様値として設定する。品質管理の基準になる。
⑦外観不良の判定基準
判定基準は数値で明記する。例:
– 「0.2mm以下の傷1ヶ所まで許容」
– 「テープほつれは端部から2mm以内まで許容」
曖昧な表現は工場ごとに解釈が変わる。数値で統一することが大切だ。
⑧検査方法と不良率の上限
総合不良率1.0%以下を基準値とするケースが多い。抜き取り検査を採用する場合は、AQL水準(例:AQL1.0、n=50)を明記する。
⑨数量・MOQの事前確認
サイズ別本数を仕様書に明記する。色番1色・サイズ1仕様あたりのMOQ(目安:100〜500本)を満たすかどうかも確認する。
⑩発注書との紐付け
仕様書の版数・日付・ファイル名を発注書に記載して特定する。「別紙仕様書通り」という記載だけでは版数管理ができない。後から「どの仕様で合意したか」が不明になるリスクがある。
発注前の最終確認リスト
|
# |
確認項目 |
済/要修正 |
|---|---|---|
|
1 |
製品区分コードが全使用箇所で記載済み |
|
|
2 |
スライダーのロック有無・型番が数値で明記済み |
|
|
3 |
メーカー名・シリーズ・サイズ番号が全種類で指定済み |
|
|
4 |
ファスナー長さが0.5cm刻みで指示され、許容差が明記済み |
|
|
5 |
表使い/裏使いの指示がパターンと矛盾なく記載済み |
|
|
6 |
テープ・エレメント・スライダーの材質・色番号が全て記載済み |
この6項目に「済」がそろっていない状態で発注すると、仕様の解釈は工場側に委ねられる。品質トラブルが起きてからでは修正コストが大きい。仕様書の精度が、OEM発注の品質管理の出発点だ。
よくある製造トラブルと回避策:ファスナー付きトートバッグの失敗パターン
量産後に発覚するトラブルの多くは、設計段階で防げる。ファスナー付きトートバッグのOEM製造では、同じ失敗パターンが何度も繰り返される。発注前に把握しておくと、クレームコストと手戻りを大幅に減らせる。
トラブル①:ファスナー位置設計のミス(容量減少)
開口部の内側にファスナーラインを設置すると、閉じた際の有効容量が10〜20%減少するケースがある。「A4対応」と謳いながら、ファスナーを閉じると書類が入らない。このクレームは設計ミスが原因だ。
回避策:
– サンプル段階で、A4用紙・15インチPCの実物を使って内寸を実測する
– ファスナーを閉じた状態での内寸幅を確認する
– 社内基準は A4:32cm以上、15インチPC:36cm以上 に設定する
トラブル②:ファスナー品質不良(耐久不足・破損)
ノーブランドの樹脂ファスナーは、約3,000〜5,000回の開閉でスライダーが摩耗する。クレーム発生率が全出荷の1〜3%に達した事例もある。
回避策:
– メイン開口部はYKKなど実績あるメーカー製を標準採用する
– 検査条件は以下を基準にする:
– 想定開閉回数:10,000回以上
– スライダー引張強度:30N以上
トラブル③:素材とファスナーの相性不良(波打ち・ねじれ)
厚手帆布など伸縮率の低い素材にファスナーを後付けすると、テープと生地の伸縮差で5〜10mmのツレが出やすい。
回避策:
– 取り付け部に伸びにくい芯地を貼る
– 縫製仕様として以下を明記する:
– 針番手:#16〜#18
– ステッチピッチ:2.5〜3.0mm
– 本縫いの前に、片側仮止め+アイロン整形を必ず実施する
トラブル④:開口設計ミス(開き角度不足)
ファスナー両端がマチに食い込みすぎると、開口角度が60°以下にとどまる。物の出し入れがしにくくなる。
回避策:
– 両端をマチから5〜10mm外側に逃がす設計にする
– 開口角度は80〜90°を確保する
– 持ち手の付け根は開口端から15mm以上離すルールを設ける
トラブル⑤:量産時のバラつき(品質維持の失敗)
ファスナー周りは工程数が多い。1ラインあたり1日20〜30本程度が、品質を維持できる生産数の目安だ。これを超えると、検査漏れ・縫製ミスが増える。
回避策:
– ファスナー付きトートは、通常仕様より検品項目を3〜5項目追加する
– ファスナー不良は全不良の30〜40%を占める
– 縫製現場と最終検品の二重検査を標準化する
ファスナーなし vs ファスナー付き:OEM製造コスト・難易度・納期の比較表
数字を見れば、差は一目瞭然だ。ファスナーを1本追加するだけで、コスト・工程・納期の3軸すべてに影響が出る。これは「仕様の違い」ではない。プロジェクト全体のスケジュールと予算に直結する問題だ。
一目でわかる比較表
|
比較軸 |
ファスナーなし |
ファスナー付き |
|---|---|---|
|
副資材コスト |
低(汎用品中心) |
+30〜150円/本(YKK標準品) |
|
縫製工賃増分 |
ベース |
+200〜1,500円/枚 |
|
サンプル費用 |
相対的に低い |
+20〜30%上振れ |
|
トータル単価差 |
— |
約13〜15%高い |
|
不良率への影響 |
主要因:縫い目・寸法のみ |
ファスナー起因の不良が全体の20〜40% |
|
検品工数 |
ベース |
+10〜20%増 |
|
企画〜納品(国内100〜300枚) |
約45〜70日 |
約60〜90日 |
|
MOQ目安 |
30〜50枚〜対応可 |
100〜300枚以上が現実的 |
コスト差の実態:100枚モデルで確認
同条件(生地・輸送費同一)で国内OEM100枚を比較すると:
-
ファスナー付き:総額 約480,000円(1枚あたり4,800円)
-
ファスナーなし:総額 約415,000円(1枚あたり4,150円)
差額は65,000円。1枚あたりでは650円の差だ。ただし、ロットが増えるほどこの差は膨らむ。100枚で65,000円なら、300枚では約195,000円になる計算だ。予算計画には必ず織り込んでおきたい数字だ。
納期差が生まれる理由
ファスナー付きで納期が延びる主な原因は2つだ。
-
副資材手配:YKKなど指定ファスナーの工場生産リードタイムは2〜3週間。ファスナーなし仕様の汎用副資材(ゴム・リブ等)は在庫品で1週間以内に揃う。
-
サンプル修正ラウンド増加:開閉位置・見返し幅の調整で+1〜2ラウンドが発生しやすい。結果として+1〜3週間の遅延につながる。
ファスナーなし仕様なら、同条件で2〜4週間短い納期を出しやすい。
小ロット発注なら「仕様の選択」がMOQを左右する
スタートアップや初回発注では、MOQの壁がそのまま予算の壁になる。ファスナー別注色・特殊仕様は300〜500本以上のMOQを要求されるケースが多い。ファスナーなしデザインなら、30〜50枚から受け付ける工場が多い。この差は初回ロットの選択肢を大きく変える。
小ロットで立ち上げるなら、まずファスナーなし仕様で初回ロットを回す。リピート時にファスナー付きへ移行する。この段階的アプローチが、コストとリスクの両面で現実的な選択だ。
次のステップ:ファスナー付きトートバッグOEMを最短で進める具体的な行動指針
国内OEMは約2.5〜4ヶ月、海外OEMは約3〜6ヶ月——これがファスナー付きトートバッグを量産出荷まで届ける現実的な最短タイムラインだ。この期間を縮めるには、各ステップで「待ち時間をゼロにする動き方」が鍵になる。
今すぐ動くための5つのアクション
-
仕様を数値で確定する(Day 0):サイズ(W×H×D mm)・素材・ファスナー型番・ロット数を1日以内に書き出す。曖昧なまま問い合わせると往復質問が増える。結果、1〜2週間のロスが生まれる。
-
3社以上に同時見積依頼(1日目):同一仕様で複数工場に並行送信する。単価・サンプル費・納期の3軸で比較し、本命1社+バックアップ1社に絞る。
-
資材発注を仕様凍結と同時に走らせる:ファスナー・金具のリードタイムは約2週間。「確認が終わってから発注」では納期が後ろ倒しになる。仕様が固まった瞬間に発注を動かす。
-
展示会・販売開始日から逆算する:量産25日+サンプル14日+仕様確定14日+契約7日=合計60日。つまり、仕様議論は最低60日前に開始する。問い合わせは90〜120日前が安全ラインだ。
-
初回ロットは仕様をシンプルに絞る:カラーは2色以内にする。金具・ファスナー色は共通化する。複雑な内装は第2ロットに回す。この3つの割り切りが、最短納期を実現する最大の判断だ。

0コメント