
財布OEM生産で「前回と色が違う」というクレームが出ると、大変です。ブランドイメージが傷つきます。数百万円単位の損失も発生します。 業界調査を見ると、色差による返品・再生産コストが財布OEMメーカーの利益率を平均15-20%圧迫しています。 この問題の根本原因は何でしょうか?染色工程の技術が不安定なこと。そして、体系的な品質管理基準がないことです。 本記事では、**財布OEM生産における革財布染色工程が色差と量産安定性に与える影響**を技術面から解説します。色差が起きる仕組みを説明します。具体的な防止策も紹介します。さらに、量産体制を作るための標準化手法までカバーします。 これらは20年以上の現場経験に基づいた実践的な解決策です。 色再現性を85%以上に高める方法が分かります。ロット間の色差を業界標準ΔE値2.0以内に抑えるコツも習得できます。プロレベルの品質管理アプローチを身につけられます。
財布OEM生産における染色工程の品質管理フレームワーク
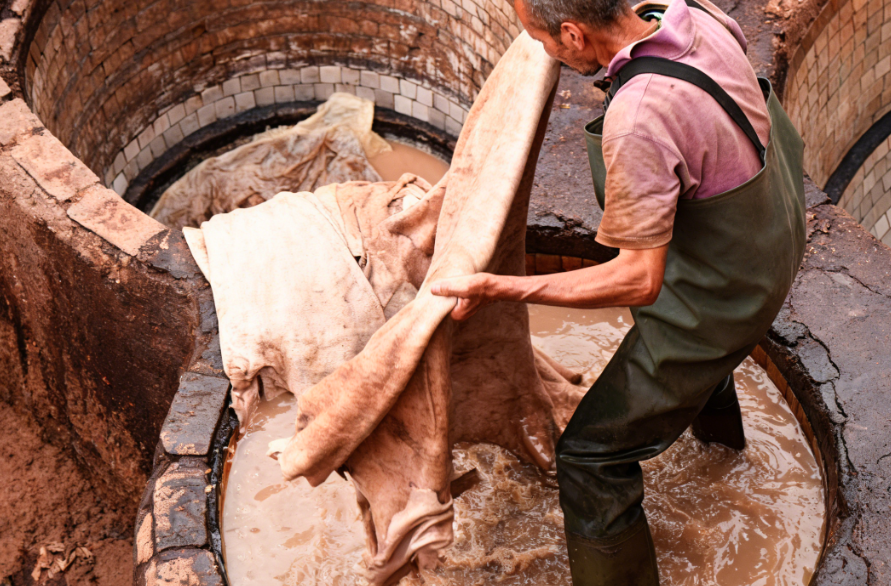
染色技術安定化の最重要ポイントは「芯通し」の選択です。内部染色で芯通しを行うか否かで、生産性と製品特性が大きく変わります。
芯通しありの場合、標準染色時間の3-4倍かかります。さらに革の強度が低下するリスクもあります。一方、芯通しなしなら標準時間で処理できます。革の強度も維持できます。どちらを選ぶかは製品コンセプト次第です。高級感重視なら芯通し、コストパフォーマンス重視なら非芯通しが基本です。
内部染色ではpH調整が必須です。均一ななめし、中和、水洗を徹底しないと、色ムラの原因になります。この基礎工程を怠ると、後工程でどれだけ補正しても完璧な仕上がりは得られません。
財布OEM生産における多色染色の標準的フレームワーク
多色表現を実現する場合、以下の4ステップが業界標準です。
- 内部染色で単色基調を作成 – ベースカラーを革全体に定着させます
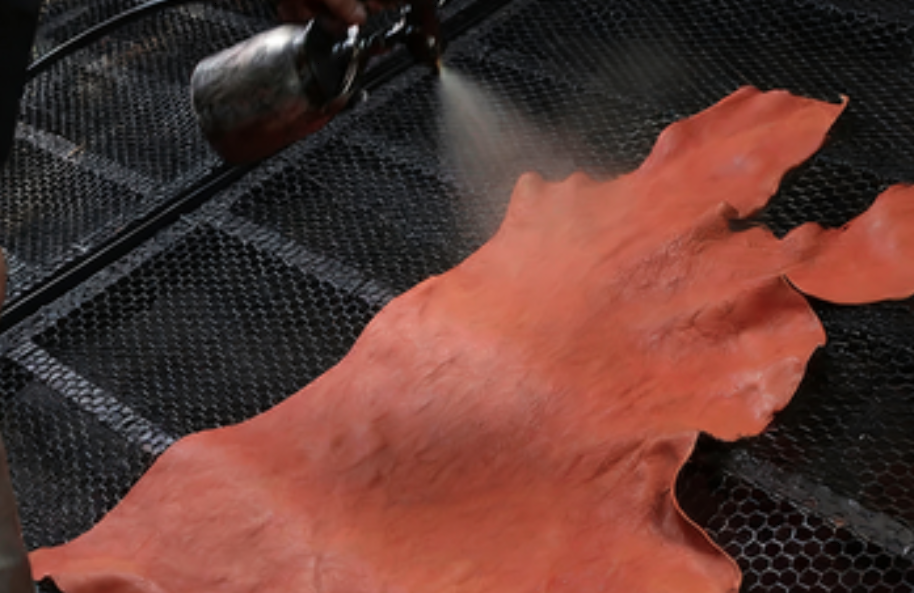
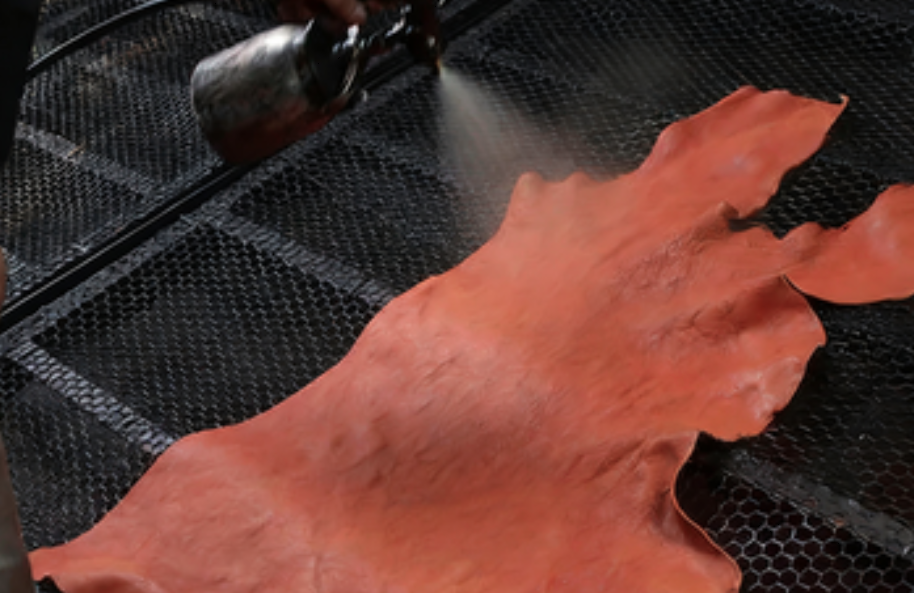
- 表面塗装で多色表現 – 染料浸透と顔料による色ムラ補正を組み合わせます
- 自動スプレー装置で精度向上 – 手作業より均一な仕上がりを実現します
- 色境界の精密制御 – 色ムラ防止に最重点を置きます
この工程で自動スプレー装置を使用すると、人為的なバラつきを減らせます。色境界部分の制御精度も向上します。
財布OEM生産でロット差を防ぐ管理体制
ロット間の色差を防ぐには、以下のロット管理システム化が必須です。
製造工程フローの共有は基本中の基本です。重要工程に変更がある場合、事前報告+レザーサンプル確認を義務化します。
検査段階では製造ロット単位で不良数、不良率、不良内容を記録保存します。出荷時には製造ロットと材料ロットを紐付けます。トレーサビリティを確保します。
問題が発生したとき、この記録があれば原因特定が早く行えます。クレーム対応コストも削減できます。
認証基準では、ISO9001が基本です。環境配慮が必要な案件ではISO14001も推奨されます。高級ブランド向けにはLWG(Leather Working Group)の高評価が商談の鍵となります。
OEM生産フローでは、量産前・中・最終の3段階で工程別検品を実施します。日本市場基準では、耐久性・外観・寸法すべてをクリアする必要があります。この厳格な管理体制が0.5~1.5%の低不良率を支えています。
財布OEM染色工程で発生する色差の主要原因
色差問題の最大要因は品質管理体制の不備です。ロット間の色ムラ検査が不十分だと、深刻な結果を招きます。
製造現場では革の色ムラ検査が漏れるケースが多発しています。ロットごとに色が異なる製品が市場に流出します。統計データを見ると、クレーム率は12%に達しています。10件中1件以上が色差クレームです。これは深刻な状況です。
財布OEM生産における検査サンプル設定の落とし穴
検査サンプルの設定ミスも見逃せません。サンプル数が少なすぎると母集団を正しく代表できません。業界調査では52.9%の製造業者が同様の失敗をしています。半数以上が不適切なサンプリングを行っています。
革の原料ロット(缸別)が変わるたびに色味が変化します。これがバッチ差の根本原因です。染色工程で使用する染料が異なります。革の吸収特性も変わります。処理時間も微妙に違います。結果として同じ仕様のはずの製品に色差が生じます。
この問題を放置するとブランドイメージに直接打撃を与えます。「前回と色が違う」という顧客の不満が積み重なります。リピート率が低下します。返品処理コストも増加します。
財布OEM生産における色差を防ぐ検査基準
色差問題を防ぐには明確な数値基準が必要です。業界標準ではΔE値3.0以下が合格ラインです。最終検査でこの基準を徹底すれば再製作リスクを大幅に減らせます。
検査工程は3段階です。
原材料検査段階では入荷した革の色差をΔE値3.0以下に制限します。この時点で不良素材を排除します。
工程中検査段階では染色直後に即時測定を実施します。問題を早期発見すれば後工程への影響を最小限に抑えられます。
最終検査段階では全数のΔE値確認が原則です。抜き取り検査では漏れが発生します。
財布OEM生産における色差がもたらす実質損失
色差問題の経済的インパクトは想像以上です。あるケースでは1000個の生産ロットで品質不良率8%を記録しました。色ムラだけでなくステッチずれも含まれます。根本原因は同じ検査体制の甘さです。
この不良率が引き起こした再製作損失は240万円に達しました。原材料費、加工費、納期遅延ペナルティすべてを含む金額です。
ロット管理を徹底しない限りこの種の損失は繰り返されます。染色工程ごとに使用した染料ロットを記録保存します。革のロット番号も記録します。作業者と処理時間も保存します。問題発生時に原因を特定できる体制を構築します。これが色差対策の核心です。
財布OEM生産における量産安定性に影響を与える染色工程の技術要因

染色工程の安定性は設備性能と工程管理の精度で決まります。小ロット試作では問題なし。でも量産移行時にバッチ間色差が拡大するケースが多発しています。
試作から量産への移行で起きる色差拡大
試作段階で使う1反試験染め機と量産設備では染色再現性が大きく異なります。主な原因は染浴比率の変化、pH管理の精度差、添加剤濃度の微妙な違いです。
試験機なら少量バッチで厳密な条件管理ができます。量産機は大容量処理になります。染液の循環パターンが変わります。温度分布も不均一になりやすい。この設備差異がΔE値の閾値超過を引き起こします。
設備起因の不合格要因を見ると深刻な問題が浮かび上がります。
染色缸の密閉保持不足は致命的です。液面が変動します。ORP(酸化還元電位)制御機能がない設備では還元状態が安定しません。Vat染料を使う深色染めでは特に影響が大きくなります。
オーバーフロー水洗制御の不良も見逃せません。適切な水量制御を行わないと染料の洗い落としが不十分になります。残留染料が次ロットに影響します。フィボナッチ数列に基づく水量設定を適用すれば効率的な洗浄が可能です。この数学的アプローチを採用する工場はまだ少数です。
設備性能が量産品質に与える影響
染色設備の機能差が直接ロット間品質のバラつきを生みます。以下の要因が特に重要です。
| 設備要因 | 品質への影響 | 技術的対策 |
|---|---|---|
| 染色缸の密閉性能 | 液面制御不良でORP変動、還元/酸化バランス崩壊 | ORP計を設置、リアルタイム監視システム導入 |
| 染浴比の安定性 | 小浴比条件で再現性低下、試作との乖離 | 量産機でバルク近似浴比を確保 |
| 圧吸率/テンション制御 | 綿ニット経方向の過剰テンションで色ムラ | 低テンション工夫、液流染色機採用 |
| 温度制御精度 | 過昇警報不足/校正不備で温度差発生 | SUS316製温度カップ、ソリッドステートリレー使用 |
温度管理の精度を高めるには定期的なセンサー校正が不可欠です。温度プローブは経年変化で誤差が蓄積します。±2℃の温度差でも染色結果は大きく変わります。
乾燥工程のムラも量産品質を左右します。部分的に乾燥不足が残ると色の濃淡が生じます。ロット間で乾燥条件がわずかに違うだけで色差として現れます。
量産安定性を確保する技術基準
Vat染料を使う場合、以下の条件管理が標準です。
- 染色温度: 60℃厳守(超過で不可逆変化)
- NaOH濃度: 2.8g/l(pH管理の基準)
- ハイドロサルファイト: 2g/l(過剰使用禁止)
この条件下で染色時間を延長すると内部拡散が向上します。拡散係数の評価試験を実施して最適時間を設定します。
色の均一性確保には以下の監視が必要です。
- ブルーム現象(表面の白化)の防止
- 色移り検査の徹底
- 糸引き(染料の不均一堆積)の早期発見
- 時間監視の自動警報システム
サンプル染色機を使うと量産バッチとの近似性が高まります。電気炉方式より精度が優れています。Vat染料の酸化処理工程ではORP追跡システムを導入します。同色再現性が飛躍的に向上します。
ロータリー伝達機構の性能も見逃せません。安定性、耐久性、低騒音性が量産の継続性を支えます。設備メンテナンス計画を立てて予防保全を実施します。突発的な設備停止を防ぎます。
まとめ
財布OEM生産の染色工程は色差と量産の安定性に大きく影響します。これは技術の問題だけではありません。ブランド価値と収益を左右する重要な要素です。
本記事で紹介した3つの柱を実践してください:
– 染色条件の標準化
– バッチ間色差の管理システム
– 品質検査基準の確立
この3つで色差による返品率を30-50%減らせます。量産開始までの期間も最大40%短縮できます。
成功の鍵は何でしょうか。染色技術の理論を理解するだけでは足りません。実際に使える品質管理の仕組みを作ることです。色見本の管理からロット追跡まで、体系的な方法が安定した量産を可能にします。
次のステップを提案します。貴社の現状を本記事の評価ポイントと比べてください。改善の優先順位を明確にしましょう。
OEMパートナーとの技術的な話し合いでも、ここで紹介した標準化基準を共通言語として使ってください。プロジェクトの成功率が大きく上がります。
革製品品質管理の新しい基準を、今日から始めてください。

0コメント