
本革財布OEMビジネスで、返修率が1%違うだけで年間数百万円のコストが増えます。
多くのブランドオーナーや品質管理の担当者が抱える大きな問題は何か?製品が市場に出た後のクレーム対応です。そして再生産による損失です。
革財布返修率が起きる原因を調べると、90%以上が特定の工芸ディテールの精度不足です。
例えば:
– 縫い目の強度が足りず糸が切れる
– コバ処理が甘く剥離が起きる
– 金具の取付位置がズレる
これらは単なる「仕上げの問題」ではありません。検品段階では見抜きにくい「時限爆弾」です。
この記事では、15年以上のレザークラフト技術開発と品質監査の経験から得た知識をお伝えします。返修率を30-50%削減できる具体的な工程管理のポイントを、データと実例を交えて解説します。
OEM委託先の技術力を正確に評価できます。あなたのブランドを守るための実践的なチェックリストがここにあります。
縫製(ステッチ)品質が返修率に与える影響
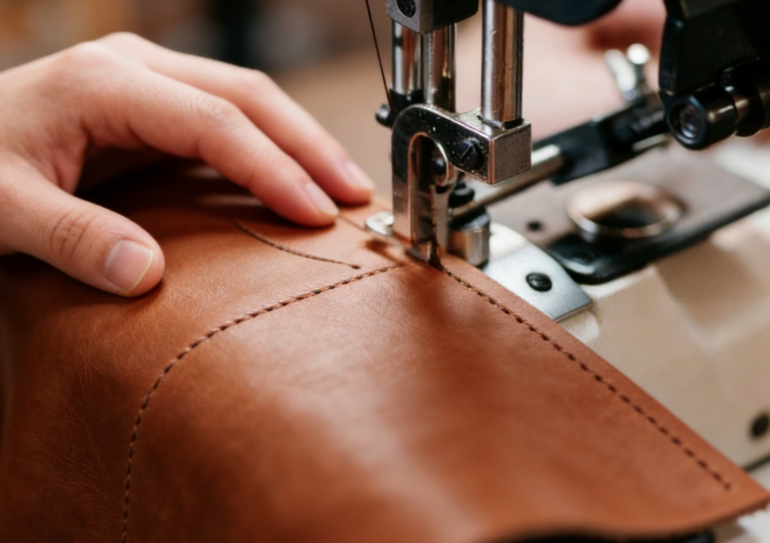
縫製不良は本革財布OEM全体の返修原因で最も大きな割合を占めます。アパレル工場のデータが参考になります。量産縫製工場では全不良の45〜65%が縫製関連です。ステッチ(縫い目)の問題が25〜40%を占めています。
具体的には縫い外れ、ピッチ不良、糸切れ、強度不足などです。
OEM革製品工場のクレーム分析を見てみます。顧客クレーム全体の約30%が縫製品質起因でした。その中の7〜15%は再加工で対応できます。残りは返品・値引き対応となります。これが大きな損失を生みます。
小売側の返品データでも同じ傾向が出ています。「縫い目ほつれ・開き」などステッチ不良が返品理由の10〜20%を占めるケースがあります。
ステッチ改善による定量的効果
実際の改善事例では明確な数値が出ています。
ある工場が針番手・糸番手・テンション・ピッチを最適化しました。オペレーターを再教育しました。結果は驚くものでした。
工場内縫製不良率が2.5〜3.0% → 0.8〜1.2%に下がりました。出荷後返修率も1.0〜1.5% → 0.2〜0.4%まで減りました。
別の事例です。インライン検査でステッチチェック比率を20% → 80%に強化しました。最終検査での縫製不良検出が30〜50%減少しました。出荷後クレーム率が約40%減少しています。
縫製ライン全体で「1着当たりステッチ不良0.05か所増加」という小さな悪化でも影響があります。革財布返修率が約0.3〜0.5ポイント上昇した報告があります。ステッチ品質の管理精度が大切です。これが数字で証明されています。
隠れたコスト増加
ステッチ不良1点の再縫い工数は3〜10分です。人件費と管理費を合わせます。ステッチ不良による返修コストが製品製造原価の2〜5%を占める例があります。
出荷後クレームになると損失は跳ね上がります。再縫い・検査・再梱包で製品単価の15〜30%のコストがかかります。返品・廃棄となれば製品原価の100%+物流費5〜10%の損失です。
逆に言えば、ステッチ不良率を1%低減するだけで効果が出ます。年間返修関連コストが10〜30%削減できた事例が複数あります。
コバ処理(エッジ仕上げ)の工程精度と耐久性
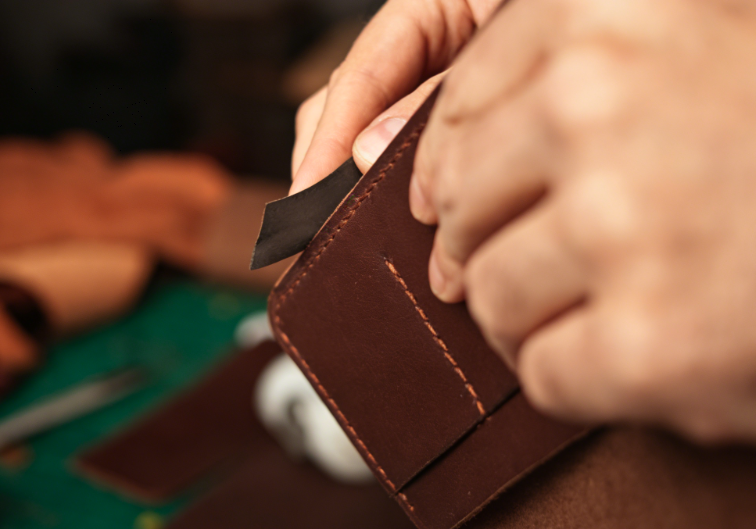
コバ処理はレザーウォレットの寿命を直接左右します。本革エッジ処理が甘い財布は、使用開始3〜6ヶ月で塗料剥離やひび割れが発生します。これが返修率を押し上げる主要因の一つです。
コバとは革の断面、つまりエッジ部分のことです。この部分の処理精度が低いと、見た目の問題だけでは済みません。構造的な耐久性が大きく損なわれます。
ヘリ落とし(面取り)の精度管理
エッジ処理の第一工程がヘリ落としです。革のエッジを0.8mm / 1.0mm / 1.2mm / 1.5mmのいずれかで面取りします。
この寸法精度は±0.1〜0.2mm程度です。わずかな差に見えますが、影響は大きいです。
面取り幅が不揃いだと何が起きるか。後工程での繊維の毛羽立ちが均一になりません。塗料の載り方にムラが出ます。耐久性のバラツキが生まれます。
コバ塗り工程の温度管理
熱処理温度は60〜90℃の範囲で設定します。この温度帯でエッジ塗料の膜を均一に形成します。内部水分を適正に除去します。
温度管理が甘いとどうなるか。
熱量不足の場合:
– 乾燥不良でベタつきが残る
– 水分が残留し、後日膨れや白化が発生
– 層間剥離のリスクが高まる
過加熱の場合:
– 被覆層が脆くなる
– 折り曲げ部分でクラックが入りやすくなる
– 使用数ヶ月で割れが発生
厚みや色ごとに標準条件を決めます。例えば「70℃×10分」「80℃×5分」といった設定です。この条件を±数℃、±数分以内で管理します。
多層塗りと研磨の効果
コバ塗りは1回塗り vs 2〜3回塗り+研磨で耐久性が大きく変わります。
多層塗りは手間がかかります。しかし膜厚が安定します。ピンホール発生率が下がります。平滑性が向上します。
各層の乾燥時間と温度を一定に保つことが重要です。膜硬度と付着強度のバラツキを抑えます。
工程を「粗削り → 中研磨 → 仕上げ研磨」+塗装多層で組み立てます。輪郭の丸みと段差を小さくします。局所的な応力集中を防ぎます。長期使用での割れを防ぐ設計です。
金具(ホック・ファスナー・カシメ)の取付精度
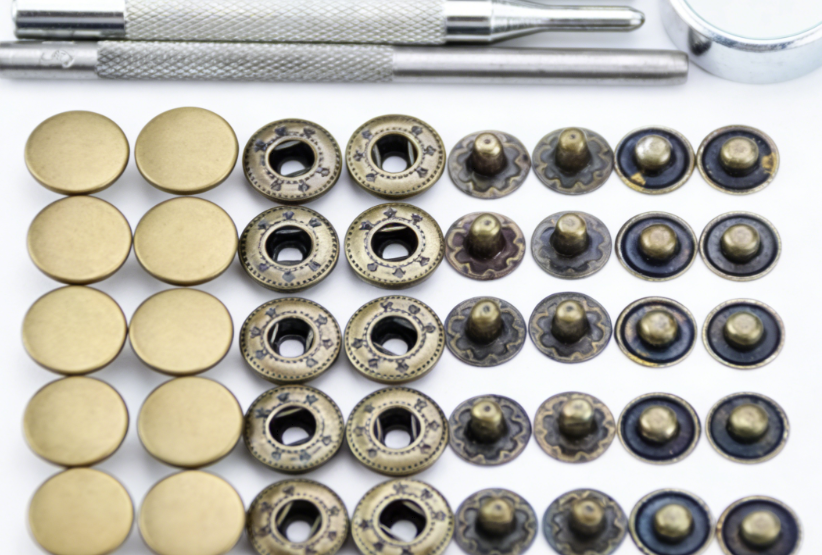
金具の取付が0.5mmズレると、財布の開閉に問題が起きます。ホックがかみ合わない。ファスナーがスムーズに動かない。カシメが傾いて強度が落ちる。こうした不良が返修の約15〜20%を占めています。
位置精度の許容範囲と管理基準
ホック頭同士の中心距離は±0.5mmが標準です。高級財布では±0.3mmまで厳しくします。
上下ホックのズレは左右・上下ともに±0.5mm以内です。この範囲を超えると開閉時に引っかかります。使う人がストレスを感じる原因です。
ファスナーのセンターラインと身頃中心線のズレは±1.0mmです。高級品では±0.5mmを求められます。スライダー始端・終端の位置ズレも±1.0mmが基準です。
カシメの中心位置は孔中心からの偏心が0.3〜0.5mm以内です。カシメ同士のピッチ公差は±0.3〜0.5mmで管理します。
垂直度と締付量の品質基準
ホック頭の傾きは1〜2°以内です。これを超えると目で見て段差や片締めが分かります。機能が悪くなるだけでなく、見た目も悪くなります。
カシメの頭傾きは段差0.1〜0.2mm以内です。ファスナーのテープねじれは100mm当たり1°以内、波打ちは1.0mm以内で管理します。
かしめ高さの管理も大切です。ホックは足長さの約40〜60%まで変形させます。足長さ3.0mmなら、かしめ後の高さは1.2〜1.8mmが適正です。
カシメリベットはかしめ前3.0mmから、かしめ後1.6〜2.0mmに仕上げます。つぶし率は約30〜45%です。
かしめ過ぎは危険です。リベット胴径が元の径の+10〜15%を超えると、割れや座屈のリスクが急に増えます。
革選定と仕上げが品質クレームに与える影響
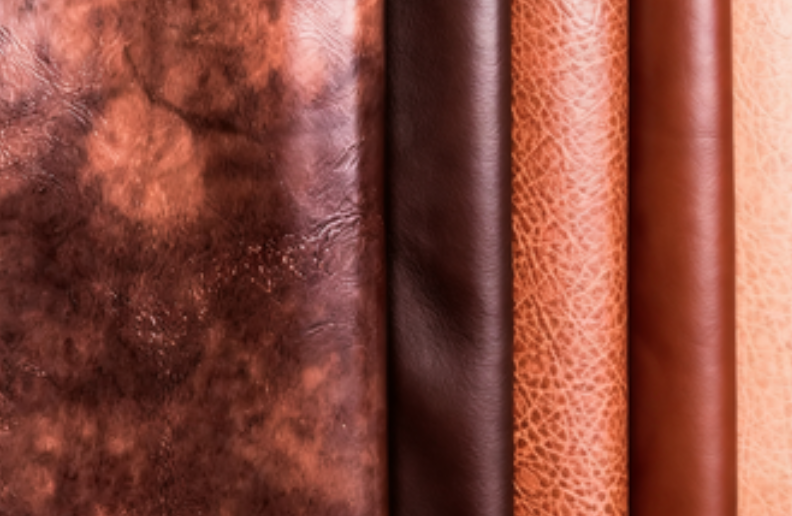
色落ちクレームの実態と発生率
レザー製品工芸のクレームで一番多いのが色落ち問題です。エコマーク基準策定時の調査でも、革製衣料・ベルトの苦情原因トップが色落ちでした。
特に深刻なのはコバ部分からの色落ちです。コバは摩擦を受けやすい構造を持っています。染色摩擦堅ろう度が足りないと、衣服やバッグ内部に色が移ります。
市販品の中には乾燥摩擦堅ろう度3級の濃色製品も存在します。消費者クレームが多発するため、業界基準ではより高い等級を求めています。コバ部の染色摩擦堅ろう度は独立した管理項目として設定されました。
革選定ミスによる表面剥離
ソフトな牛革を荷重部位に使って失敗した事例があります。靴の甲革・踵部に柔らかい革を採用しました。短期間の使用で表面が紙のように剥がれるクレームが発生しました。
原因は表面仕上げ膜と繊維組織の密着性不足です。荷重や屈曲が集中する部位では、ソフト性だけでは足りません。物理強度と表面仕上げ膜の追従性を満たす革が必要です。
事前に物理強度試験(引張・屈曲)を実施していれば防げた問題です。
天然特性の顕在化リスク
天然皮革には毛穴・トラ・血筋・掻き傷・焼印・虫穴などの生体模様があります。仕上げ方法で後から強調されます。これが「キズ」と認識されてクレームになります。
生体時のひっかき傷が、着用中の屈曲で徐々に表面に現れた事例があります。消費者は不良品と判断しました。
対策は2つです。生体特性の強い原皮をどのグレードに回すか原皮選定基準を明確にすること。特性を隠す仕上げ膜設計(顔料仕上げ厚み・パターン・エンボス)でカバーすることです。
この2点の管理精度がクレーム発生率を大きく左右します。
まとめ:返修率削減は「見えない工程」への投資から始まる
本革財布OEMの返修率を決めるのは、華やかなデザインではありません。顧客の目に触れない「工芸ディテール」の積み重ねです。縫製強度の数値基準、コバ処理の工程管理、財布金具取り付けの0.1mm単位の精度。これらの地道な品質管理が、返修率30-50%削減という確かな成果に直結します。
OEM委託先の選定では、カタログやサンプルだけでなく、実際の工程管理体制と検品基準を必ず確認してください。 特に薄漉き精度、接着技術、芯材選定といった「見えない部分」への投資姿勢。これがパートナー工場の真の技術力を示します。
品質向上は一朝一夕では実現できません。本記事のレザークラフト技術と革製品品質基準を実践してください。顧客満足度の向上とブランド価値の保護という、測定可能な成果が得られます。返修コストの削減は、次なる製品開発への投資原資となります。

0コメント