
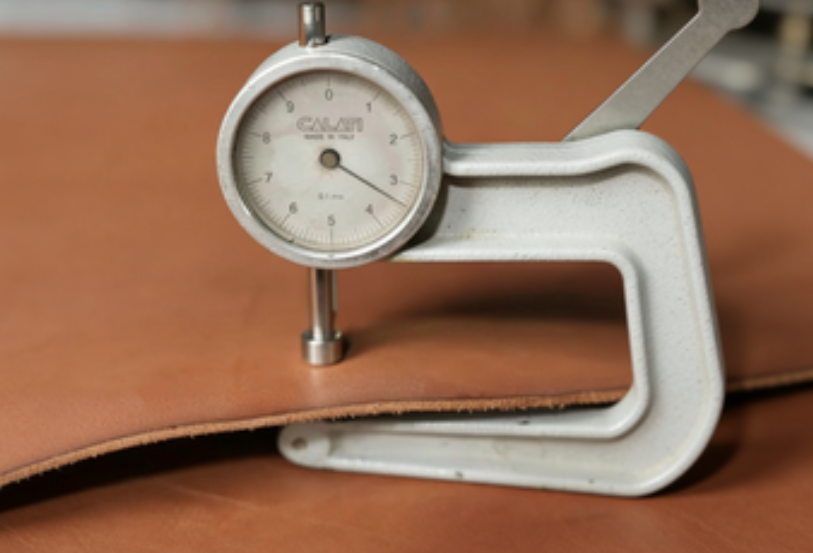
財布OEM製造で本革財布を作る時、「皮革の厚み」を見落とす事業者が多いです。この技術パラメータ、実は重要です。 0.2mmの差で製品寿命が2年も変わります。顧客満足度に直結します。でも多くの事業者はサプライヤーに任せきりです。 適切な厚みを選べなかった結果、初回生産の30%が返品になった事例もあります。少なくない数です。 この記事で財布の種類別に最適な革財布厚みを数値で示します。耐久性テストデータに基づいた 本革厚み選び方も解説します。 OEM仕様書に書くべき具体的項目を紹介します。コストと品質のバランスを取る実践的戦略も含めます。発注前に知っておくべき知識を全て網羅しました。 これを読めば、レザーサプライヤーとの交渉で主導権を握れます。製品不良リスクも大幅に削減できます。
本革財布OEMで「革の厚み」が製品品質を左右する理由
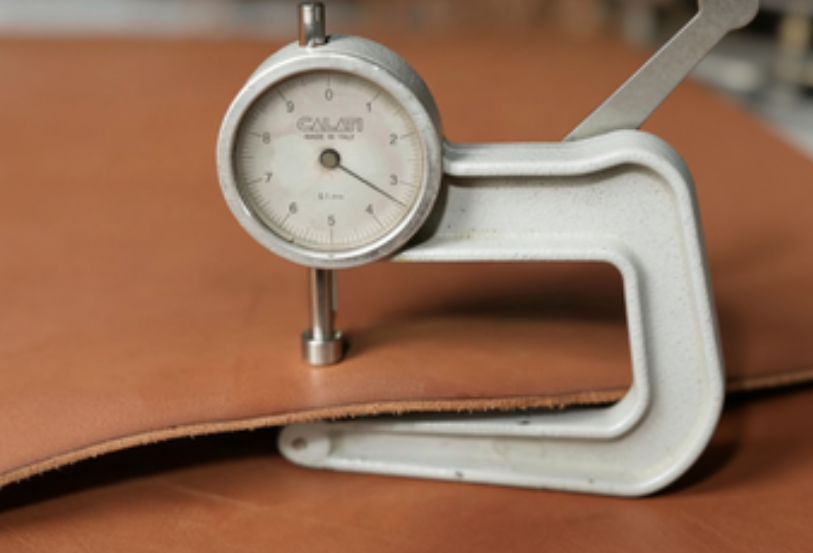
革財布厚みは財布の「寿命」を決める最重要パラメータです。数値で見ると、その影響は明確です。
0.7mmが強度の臨界点になります。タンナーの実務データでは、この数値を下回ると革の強度が極端に落ちます。折り曲げ部分からのヨレ、カードポケットの早期破れ、マチ形状の崩れが発生します。
コバ磨きや切り目仕上げには0.8mmが実用下限です。0.8mm未満だとハリの強い革でもヨレやすくなります。高級仕上げは物理的に難しくなります。
厚ければ良いわけではありません。銀面層は最大1.5mm程度です。それ以上は床面層になります。1.5mmを超えて厚くしても耐久性は上がりません。
厚みが使用感に与える3つの具体的影響
薄すぎる場合(0.7〜0.8mm未満)のリスクは深刻です。折り曲げ部がヨレてマチ形状を保てません。カード抜き差し部分から伸びや破れが早期発生します。顧客クレームに直結します。
1.0〜1.5mmは内装に最適な範囲です。カード段や仕切りに使うと、折り返し部の厚みが許容範囲に収まります。型崩れが少なく、カードの出し入れもスムーズです。
2.0〜3.0mm以上で外装を設定すると問題が出ます。スーツ内ポケット収納性が悪化します。折り曲げ部のテンションが高まります。ステッチや接着部への負荷が増大します。長期使用で割れ・剥がれリスクが上昇します。
マチやカード部が重なった箇所では総厚が1.5〜2倍近く増えます。ファスナーが閉まりにくくなる致命的欠陥につながります。
長財布OEMの最適厚み選定基準
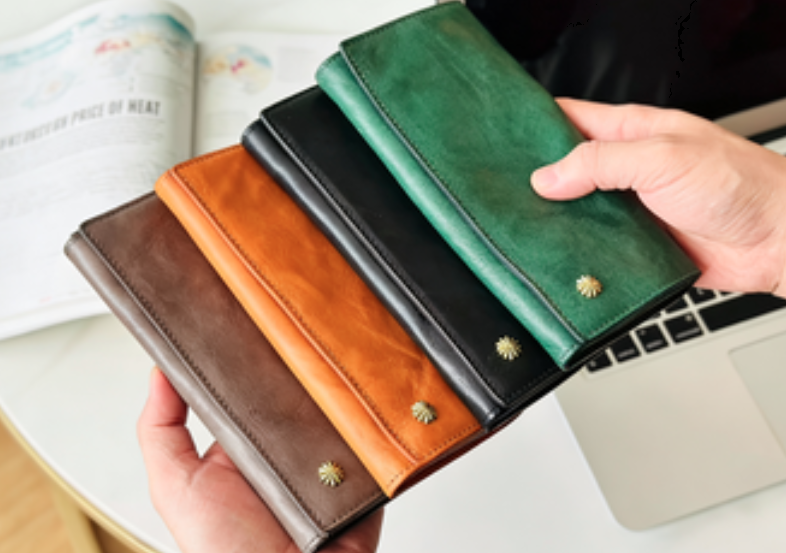
長財布の外装には2.0〜3.0mmが推奨範囲です。業界の実務データがこの数値を裏付けています。レザークラフト向け型紙では外装2.0mm、内装1.0mmを標準とするケースが多いです。
プロの職人は1.8〜2.0mm前後で外装を設計します。カード部は0.7mmまで薄くします。0.1mm単位で調整します。2.0〜3.0mmのゾーンは「通常からややしっかり」な肉厚感を出せます。実用的な範囲です。
3.0mm以上は別の位置づけです。「圧倒的な重厚感」「高い皮革耐久性」を打ち出す製品向けです。通常品よりワンランク上の重さと厚みを演出できます。ただしスーツ内ポケットには収まりにくくなります。
内装厚み0.8〜1.5mmレンジの実用比較
内装に1.5mmを使うと問題が起きます。ラウンドファスナー長財布で試算すると、革の積層だけで20mm以上必要です。実用厚を大幅に超えます。「分厚すぎる長財布」になり市場性を失います。
マチ部分を1.5mm厚で構成すると深刻です。折り癖がつきにくくなります。分厚い仕上がりで実務上非推奨です。
内装1.0mmでの試算を見ます。カード厚1.0mm想定で革厚による必要スペースは約14mmです。全体20mmと仮定すると残りスペースは6mmのみ。カード1枚1mm×4枚で4mm消費します。紙幣と小銭に使える余裕は約2mmだけです。「やや窮屈」という評価になります。
実制作例を見ると明確です。ラウンドファスナー長財布の内装に0.4mm、0.5mm、0.8mmの3種類を使い分けます。1.0mm以上は内装に使いません。
製作者の経験則ではレザー 厚み1.0mm超=内装としては厚めという感覚が定着しています。小物内装の1枚革最薄実用目安は0.8mmです。
二つ折り財布OEMの厚み設計ノウハウ

二つ折り財布の外装には1.2〜1.5mmが実務的な標準範囲です。長財布の2.0〜3.0mmより薄い設定になります。
理由は構造の違いです。二つ折り財布は平均約12パーツで構成されます。各パーツが積層されます。外装を厚くしすぎると総厚が許容範囲を超えます。
寸法差や漉き厚の誤差は0.1mm単位で発生します。この小さな誤差が12パーツ分積み重なります。完成品の総厚が想定より増えます。外装を1.2〜1.5mm程度に抑えると、量産で安全域を確保できます。
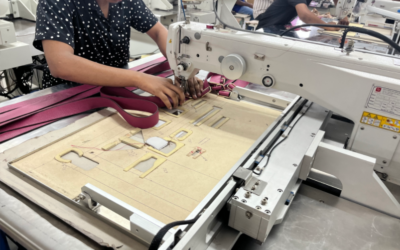
平ミシンの縫製可能範囲も制約要因です。安定して縫える革厚は0.6〜1.2mmが基本レンジです。両面貼り合わせと芯材を加えた仕上がりが1.5〜2.0mm程度になります。外装1.2〜1.5mmが最も調整しやすい数値です。
総厚が6〜8mmを超えると平ミシンは限界に達します。折り返し部やカード層が重なる部位でも6mm前後に収める設計が必要です。外装は1.2〜1.5mmに抑えるのが合理的です。
カード段・ポケット部は0.8〜1.2mmで針折れリスクを回避
カード段とポケット部には0.8〜1.2mmを選定します。平ミシンの対応範囲が0.6〜1.2mmだからです。この範囲内なら針折れや目飛びのリスクを減らせます。
4段カードなど重なりが多い部位では「極薄」漉き作業が重要です。実務では0.8〜1.0mm前後まで落とします。重ね部の総厚を抑えやすくなります。
数値で見ると差は明確です。カード段が4〜6枚重なるケースを想定します。
1.2mmの場合:
1.2mm × 4枚 = 4.8mm
外装・裏革・芯を足すと6mm超のリスクがあります。平ミシンの限界に接近します。
0.8〜1.0mmの場合:
0.9mm × 4枚 = 3.6mm程度
外装+芯を足しても6〜8mm内に収まりやすいです。縫製トラブルの発生率が下がります。
カード挿抜時のコシも考慮すべきです。0.6mm未満まで落とすと腰が不足します。カードが引っかかりにくくなります。1.3mm以上だと重ね部で厚み過多になります。実務的な妥当レンジは0.8〜1.2mmです。
折り曲げ部の薄漉き処理で使用感を改善
折り曲げ部には段漉き処理が必須です。平ミシン対応の最薄レンジである0.6mmまで漉きます。「曲げやすさ」と「縫製安定」のバランスが取れます。
ヘリ返し部分の推奨漉き厚は0.3〜0.4mmです。芯厚約1mmと組み合わせます。革0.3〜0.4mm+芯1mm程度で折り返し部の仕上がり厚を抑えられます。折りクセが自然になります。
折り曲げ部を未漉きのまま1.0〜1.2mmで残すと問題が起きます。初期剛性が高く開き癖がつきやすいです。折り目に集中応力がかかります。クラック発生確率が上がります。
ヘリ漉きで厚みを20%減させると、手縫い対応の限界厚みを+2mm程度拡大できるデータがあります。厚い革を使いたい場合、この技法で調整可能です。
段漉きの精度が本革品質を左右します。財布OEM発注時には漉き加工の技術レベルも確認すべきです。0.1mm単位の調整能力がない工場では、折り曲げ部の仕上がりにばらつきが出ます。
小銭入れ・コンパクト財布の厚み最適化
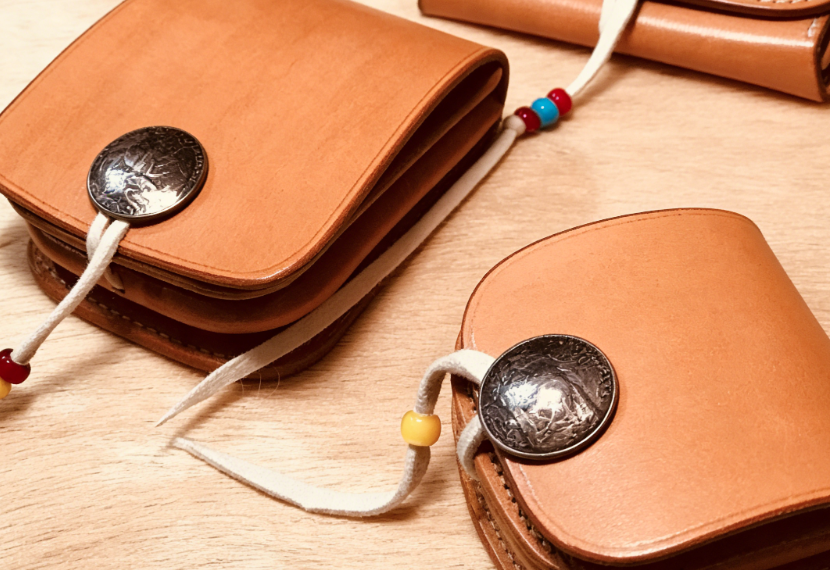
コンパクト財布の総厚は15mm(1.5cm)以下が市場の実用基準です。実測データがこの数値を裏付けています。
「slim2」モデル(92×92mm)は中身を入れた状態で厚み15mmを維持します。カード7枚+紙幣11枚+小銭15枚が収納できます。別のモデルは厚み18mmでコンパクト評価を得ています。
キャッシュレス向けカードサイズ財布はさらに厳しい基準です。カード5枚+紙幣5枚+小銭15枚を厚み約10mm(1cm)に収めます。超薄型長財布では紙幣10枚+カード6枚で約7mmを実現した例もあります。
小銭量15枚以下が厚み管理の設計目安
ミニマル財布の設計では小銭10〜15枚を「厚みに影響しない範囲」として設定します。この枚数なら総厚15mm内に収まります。
「slim2」も小銭15枚で総厚15mmを達成しています。カードサイズ財布も同じく小銭15枚+厚み1cmを両立させています。この数値が業界の基準として定着している証拠です。
小銭を入れすぎないことが前提です。20枚以上入れると総厚が2〜3mm増えます。コンパクト性能が損なわれます。
総厚抑制の4つの構造設計テクニック
浅底+大きく開く小銭入れ構造が第一の技法です。深さを抑えて厚み増加を防ぎます。重なりも軽減できます。
積層配置の最適化が第二の手法です。小銭入れを上部に配置します。その下にカードホルダー、一番手前に札入れを配置します。段差と重なりを最小化する構成です。
L字型ファスナー設計が第三のポイントです。大きく開きつつ、紙幣が挟まらない最小限の余裕のみ確保します。角をラウンド型にして不要な余白を削減します。総厚15mmを維持しながら開口性を確保できます。
カードの扇形展開ホルダーが第四の技術です。重ね枚数を減らし面積方向に逃がします。局所厚みを抑える効果があります。
超薄型長財布(約7mm)では「2つの特別な構造」で紙幣10枚+カード6枚を収めています。収納部の重なり削減と片側集中配置が鍵です。
まとめ:本革財布OEM成功の鍵は「適切な厚み選定」にあり
本革財布OEMで皮革の厚みはどう選ぶか?
答えはあなたのビジネス目標で決まります。基準値はこうです:
– 長財布:1.2-1.5mm
– 二つ折り財布:1.0-1.2mm
– コンパクト財布:0.8-1.0mm
この数値を軸に判断してください。ターゲット顧客の使用環境と価格帯を組み合わせます。
「厚ければ良い」という考えは捨てましょう。0.2mmの差が製品の使い勝手に大きく響きます。コストも変わります。最適な厚みが耐久性と顧客満足を両立させます。
適切な厚み選定から始めましょう。あなたの革財布OEMプロジェクトの成功への第一歩です。

0コメント