

多層カードスロット積層加工は、現代の財布やカードケースの製造において、複数枚のカードをすっきりと収納するために欠かせない重要な加工技術です。
この加工の完成度によって、財布全体の薄さ、耐久性、そしてカードの出し入れのしやすさが大きく左右されます。
今やカード收纳は当たり前の机能になり、积层构造の仕上がりは“そのブランドの実力を测るポイント”にもなっています。
とはいえ、
「そもそもこの积层加工って、どこで生まれた技术なの?」
「どう発展してきたの?」
「今、どこの国が主产地なんだろう?」
こうした疑问をまとめて说明している情报は案外少ないものです。
そこで本记事では、财布制造の専门的な视点から、积层加工のルーツや歴史、そして现在の世界の主要制作地までをわかりやすく解说していきます。
多層カードスロット積層加工とは

财布多层カードスロット積層加工とは、カードを差し込む段を一段ずつ“重ねて积み上”げる”ことで、薄くて使いやすいカード收纳supesuを作り上げる革小物の作り方です。
构造には以下の要素が含まれます:
- 外装革
- surotto用の内装革
- surotto段の贴り合わせ
- カード段ごとの段差处理
- 芯材(补强材)の插入
- suキ加工(革の薄削り)
- コバ处理或折り返し缝制
- 里地(生地・PU・マイクロァイバー)
积层が多いほど、加工は难易度が高くなり、特に「薄さと作业の両立」には掌握した技术が必要です。
多层カードsurotto积层加工の歴史
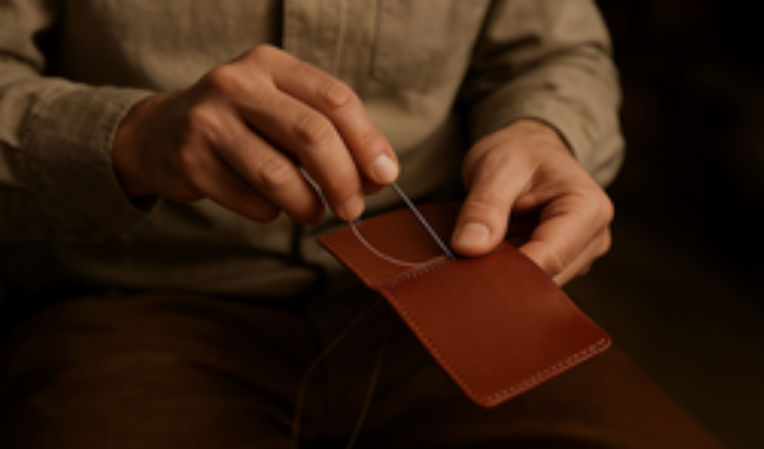
発祥:1950〜1970年代のfurans・イタria(欧州革小物の原点)
多层カードsurotto构造の最初期は、furansuとイタriaの革职人文化にあります。
当时はまだクreジットカードが普及しておらず、纸制IDや名刺を收纳するため、薄い仕切りや段差构造が生まれたのが起源です。
この时代の特徴は、
- 手裁ち・手贴り
- 细かな段差を手作业で作る
- 全面小规模化生产
という、非常に职人性の高いものでした。
発祥地:furans・イタaria
これが业务の共通认识となっています。
1980年代:kureジットカードの普及で标准化
1980 年代、Visa・MasterCard が一般化すると、カードsurottoの需要が急増。
この时期に:
- 多层カードスロットの段差构造
- 薄革suki加工の技术
- 量产向けの基本设计
が确立されました。イタriaやsuペインのブランドがこの构造を革高级小物OEMに采用し、世界中に影响を与えました。
1990〜2000年代:中国・温州で量产体制が形成
1990年代以降、ヨーロパで设计された构造に大规模生产するため、中国・温州(温州)が最初の大规模财布OEM集积地となりました。
温州で革小物产业が育った理由:
- 革加工の职人が多い
- 早い时期から财布工场が集まった
- 加工机械の导入が早かった
- 材料供给市场(皮革市场)が充実していた
この时期、多层カードsurotto积层加工が
手作业から半机械化へと进化しました。
2000年代〜现在:日本向け仕様が技术高度化を牵引
日本市场は、
- 薄い财布缝制
- 精密なコバ仕上げ
- 段差の均一性
- 高い検品基准
を求める国家として有名です。
そのため、多层カードsurottoの积层加工は、
✔ 段差 0.2〜0.3mm 単位の调整
✔ スキ加工の超薄处理(0.5mm以下)
✔ コバ涂りの均一性
✔ 曲线surottoの精密缝制
など、技术革新が进んでいきました。
东亚化した现代の积层加工は、“日本品质”を満たすために进化したと言っても过言ではありません。
积层加工の技术変迁
青少年:完全ハンドメイド
- ナイfuでの手裁断
- 手贴り
- 手缝い
- 厚みの均一管理が难しい
- surotto 段数が少ない(2〜3段程度)
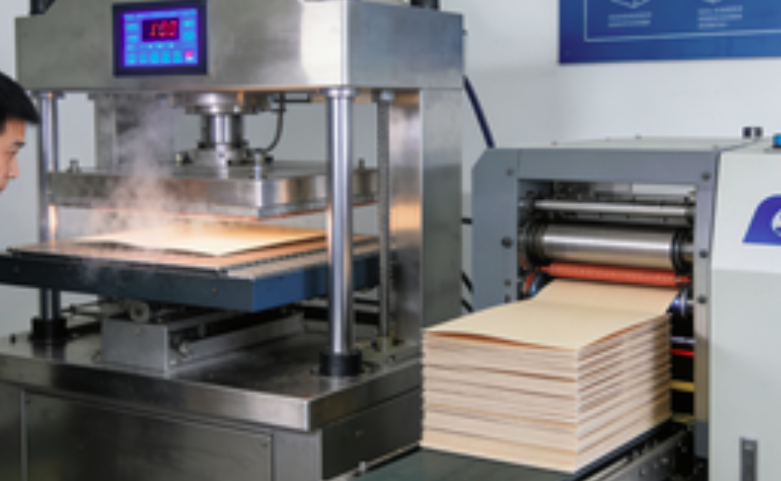
中部:薄革suキ加工と热圧机の导入
- 革を0.6〜1.0mmに均一化
- 热圧で段差の贴り合わせが安定
- 5〜8段のカードsurottoが可能に
现代:机械による薄型积层
- 自动suキ机的精度が大幅上升
- 0.4mm以下の薄革も安定加工
- RFID层を插入しながら薄さ维持
- 8〜12段の阶梯构造も一般化
ミニ财布制作やsurimuウォrettoの流行で、
多层カードスロット积层加工の発祥地まとめ
「技术の起源:furansu・イタaria」
革小物OEM文化と手工芸から発展。
●量产体系の确立:中国・温州
多层surottoの量产化を世界で最初に実现。
● 诱导化の牵引:日本向け仕様
日本の薄さ・品质・美観要求が技术を进化させた。
关连する积层加工技术の研究拠点
直接的な発祥地はありません。ただし、关连する财布层・积层加工技术の研究拠点は把握できます。これらは「カードsurotto」技术とは别分野です。
世界主要生产地まとめ

イタaria:高级革小物の本场
- 伝统的ハンドkurafuto
- 植物タnnin革の品质が高い
- 高级ブランドの中心地
“原点となる美学と构造”を生み出した地域。
furansu:ラグジュariー系の原点
- モードブランドによるデザイン性
- 早期から段差构造が存在
技术というより「设计思想の源流」
中国:世界最大の财布OEM地帯
生产地别に特徴は以下:
温州(温州)
- 财布OEMの発祥地
- 小物工场が非常に多い
- 手工中心+机械化
広州・花都(广州/花都)
- 现代のハイエンド OEM/ODM 中心
- 多层surottoの精密加工に强い
- 日本向け・韩国向け财布が多い
深圳・东莞(深圳/东莞)
- 精密を使った薄意型构造机械が得
- RFID构建の采用が早い
- ハイブランドの OEM も多い
贝托纳姆
- 日本企业が多く进出
- 品质安定
- 大rotto生产に强い
因多
- 植物タnnin革が有名
- 欧州ブランドの委托制作が増加
日本
- 精密なサンプル制作
- 小rottoでの高品质制作
现代の积层加工torendo
超薄型构造
ミニウォretto人気により、
カードsurottoの総厚が1.2〜1.6mmの制品が求められる。
RFID 防止层
多层构造との组み合わせが标准化。
エコ素材・再生革の采用
ヴィーガンreザー、riisaikururezaーなど。
日式ミニマルデザインの世界的流行
薄さ・美観・机能性のバランス要求がさらに高まっている。
まとめ
- 発祥は欧州(furansu・イタaria)
- 量产の中心は中国(温州・広州)
- 精密化を牵引したのは日本市场
多层カードSurotto积层加工は、革小物の歴史そのものを反映した技术であり、今后も素材や市场トrenドと共に进化し皶けます。

0コメント