
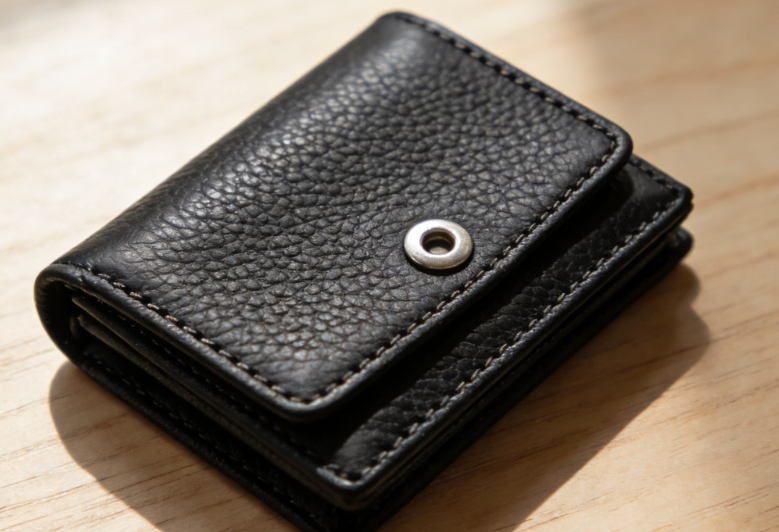
二つ折り財布を作るとき、二つ折り財布 OEMの案件で、金具選びで失敗したことはありませんか? ホック一つで製品寿命が3倍変わります。安いスナップボタンだと半年で壊れます。高級金具を選ぶと原価が跳ね上がります。こんな経験、ありませんか?
実は、財布金具取り付けには明確な選定基準があります。耐久性テストの数値、取り付け精度の許容範囲、そして素材ごとの適正コスト。でも、カタログには載っていない、もう一つ本当に重要なポイントが残っています。
二つ折り財布でよく使われる金具の種類と選定基準
金具選びを間違えると製品が台無しになります。財布金具種類 を正しく理解せず、開閉3,000回で壊れるボタンを使ってしまったらどうなるでしょうか?当然クレームが殺到します。逆に、必要以上に高性能な金具を選ぶとコストが跳ね上がり、利益が圧迫されます。適切な金具選定こそが、品質とコストのバランスを保つ鍵なのです。
外装金具の主要3タイプ
ホック(スナップボタン)金具が最も汎用的です。
バネホックは二つ折りフラップ留めと小銭入れフラップに多く使われます。頭径10〜15mmが二つ折り財布の標準サイズです。開閉耐久性3,000〜5,000回以上の製品を選んでください。この数値を下回ると、使用1年以内に故障するリスクが高まります。
がま口金具はレディース向け二つ折り財布で人気があります。
革職人の耐久性評価では、がま口タイプは4位にランクイン。修理のしやすさも評価ポイントです。丸い「コロンとした取っ手」のデザインが視覚的アクセントになります。
ラウンドファスナー金具はL字・コの字型で外周を閉じます。
ただし耐久性評価は5位(最下位)です。ファスナーが破損すると修理が難しいためです。高級路線より実用性を重視するなら、別の金具を検討してください。
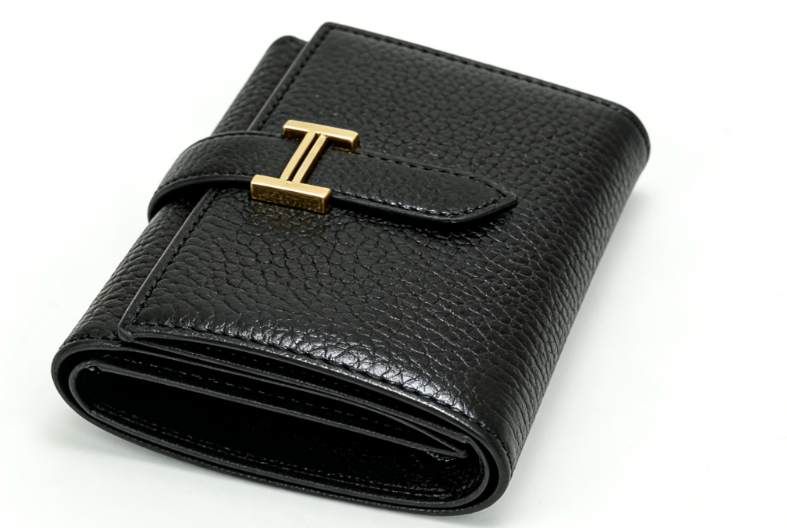
装飾アイコン金具はブランド差別化の要です。
エルメスH金具のように、ロゴ金具がブランド認知を高めます。円形ゴールド金具を中央に配置すれば、デザインアクセントと視認性を両立できます。
内装金具の実務選定
小銭入れ用ホックは厚み制約があります。フラップ厚2.0〜3.0mmに収まる薄型を選択してください。ギボシ(差し込みスタッド)も選択肢の一つです。
カラー選定の実践基準
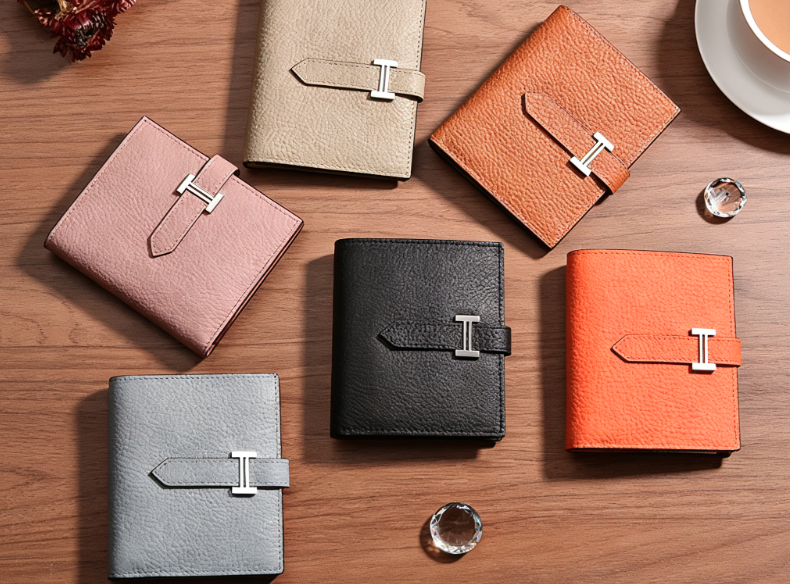
ゴールド金具は高級感を演出するのに最適です。
黒革×ゴールド金具の組み合わせで、がま口・ボタン・金属パーツを統一したモデルが実在します。エルメスも「エプソン素材×黒×ゴールド金具」でラインナップを展開しています。
ナチュラル・ベージュ系革にはゴールドが定番です。経年変化(エイジング)と調和するためです。
シルバー/パラジウム系はモダンな印象を与えます。
エルメス ベアンではH金具の色違いで複数バリエーションを用意しています。濃色革にはシルバーとゴールドの両方が採用されています。
コスト面では、ゴールドメッキよりシルバー系の方が5〜15%安価です(業界推定)。小ロットOEMでは、この価格差が総コストに影響します。
ホック(スナップボタン)の取り付け工程とコツ
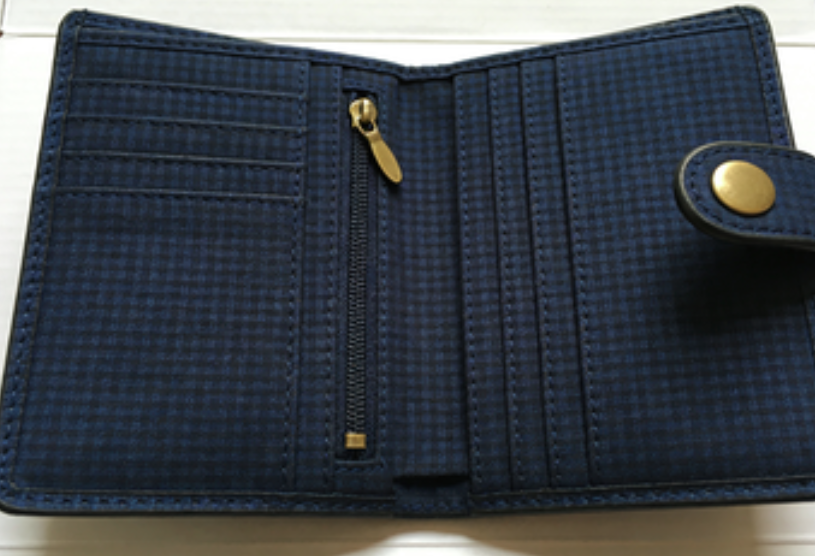
スナップボタン取り付け方で失敗する原因の約8割は、位置決めミス にあります。たった1mmのズレでも、開閉時にストレスがかかり、使い心地や耐久性に影響します。ここでは、手縫いタイプ、差し込みタイプ、打ち具・プレス機を使った方法、それぞれのポイントをわかりやすく紹介します。
手縫いタイプの取り付け
手縫いの場合、まず凸側の上布から作業を始めます。ホックの金具から5mm離れた位置にまち針で仮止めするのが基本です。この距離は非常に重要で、近すぎると布が裂けてしまい、遠すぎると開閉が緩くなります。針は穴の外側から布を少しすくい、穴に出すように通します。糸輪に針をくぐらせ、1穴につき3〜4針ほど繰り返すことで、しっかりと固定されます。
次に凹側の下布の位置を決めます。凸側の中心から2.7cmの距離に印をつけ、まち針で仮止めします。この距離は二つ折り財布の標準規格で、縫い終わりは縫い始めまで糸を渡し、玉止めで完成です。ポイントは、布2枚を一緒にすくわず、中を通すように縫うこと。ホックの位置を先にしっかり決めてから縫い始めると、位置ズレを防ぐことができます。
差し込みタイプの取り付け
差し込みタイプでは、まず目打ちやハサミで布に穴を開けます。布の織り糸の間を広げるように中心を開け、無理に裂かないことが重要です。次に、凸凹のパーツを穴に押し込み、布を挟んで固定します。指で押して「パチン」と音が鳴るまでしっかり押し込みます。硬い場合は、布を当てて力を分散させると安全です。取り外すときは目打ちを使っててこの原理で力を加えますが、ケガに注意してください。
打ち具タイプの取り付け
打ち具を使う場合は、上ボタン(凸側)と下ボタン(凹側)で手順が少し異なります。上ボタンは、目打ちで穴を開けて足長金具を通し、短金具でフタをした後、平らな台座にセットして打ち具で固定します。金槌で軽く叩くことで、凸側のボタンがしっかり固定されます。
下ボタンは、足長パーツを穴に通し、ポッチパーツをかぶせ、平らな溝面に置きます。へこみ打ち具をセットして金槌で叩くと、凸凹パーツがしっかり噛み合います。金具は4個1組で、上側が「足長+フタ」、下側が「足長+ポッチ」となることを覚えておきましょう。
プレス機・バネホックの取り付け
プレス機を使う場合、まず土台の穴に台座をセットします。目打ちで布に穴を開け、布を通したらハンドプレスで固定します。バネホックの場合は、ハトメ抜き7号で穴を開け、下側にBパーツを差し込み、上にAパーツを乗せて小さなホック打ちⅠと木槌で固定します。下敷きにゴム板を置くと、力が分散されて布を傷めにくくなります。
プレス機での順序は、凹側は「表下 → ボタン → 布 → バネ」、凸側は「表上 → 打ち台 → ホソ → 布 → ゲンコ」と覚えておくとスムーズです。打ち具で足を潰すように力を加えることで、しっかり固定できます。
精度を高める実践ポイント
| 項目 | 距離/規格 |
|---|---|
| 凸位置 | 鉤から5mm |
| 凹位置 | 凸中心まで2.7cm |
| 穴内側 | 布端0.2cmぐし縫い |
| 穴工具 | ハトメ抜き7号 |
ハトメ(アイレット)取り付けの失敗しない実践テクニック

ハトメが使用中に抜け落ちた経験はありませんか?原因の90%は穴径のミスマッチです。
穴径選定が成否を分ける
生地の穴径は「ハトメの足外径と同等〜わずかに小さめ」が正解です。具体的には−0.1〜−0.3mm程度のマイナス公差が理想的です。
穴が大きすぎるとどうなるか?足が十分に広がりません。抜けやすくなります。ガタつきの主原因です。逆に小さすぎると、打ち込み時に足がつぶれます。生地が波打つトラブルも発生します。
専用「ハトメ抜き」は、使用するハトメサイズ対応の番手を必ず使ってください。メーカーの対応表に合わせるのが鉄則です。
手打ち工具での基本4ステップ
ステップ1:穴あけ
ハトメ抜きを垂直に立てます。ハンマーで2〜3回を目安に打ちます。バリの少ない穴をあけます。
ステップ2:ハトメ仮セット
パーツA(足のある側)を表から差し込みます。裏側から座金(パーツB)をはめます。丸みがある側を上(外側)に向けてください。これを間違えると仕上がりが不格好になります。
ステップ3:打ち具セット
打皿のくぼみに表側のリングを正しく乗せます。打棒の先端をハトメ足の内側にまっすぐ差し込みます。斜めに入れると失敗します。
ステップ4:打ち込み
軽い力でトントンと数回叩きます。足の先が開き始めます。状態を確認しつつ、足が均一に広がるまで追加で数回叩きます。座金がしっかり噛んでいるか確認してください。足先が均等な花びら状になっていれば成功です。
打ち込み強さの判断基準
| 状態 | 原因 | 対策 |
|---|---|---|
| 座金がグラつく | 弱すぎる | もう数回追加打ち |
| 足が半開き | 弱すぎる | 均等に力を加える |
| 足がつぶれすぎ | 強すぎる | 打撃を軽くする |
| 打棒から抜けにくい | 強すぎる | リング外径を確認 |
サイズ別の打撃回数目安:
- 小サイズ(内径3〜5mmクラス):中〜小程度の打撃を5〜10回程度
- 大サイズ(内径8〜12mmクラス):やや強めの打撃を5〜15回程度
打撃回数は素材(布/革/厚さ)によって調整します。
金具取り付け品質検査の具体的チェック項目
取り付け完了後の検査を怠ると、納品後のクレーム発生率が3倍に跳ね上がります。
目視外観検査の必須ポイント
金具表面を明るい光の下で確認してください。傷・へこみ・バリ・打痕・亀裂があれば財布金具不良です。
打ち込み時の空気穴が残っていませんか?足の広がりが不均等だと、そこから破損が始まります。座金と革の間に0.5mm以上の隙間があれば、締め直しが必要です。
表面処理の状態も重要です。メッキ剥がれ・錆び・変色が見つかれば、使用前に財布金具交換してください。特にゴールド金具は、メッキムラが目立ちます。斜めから光を当てると、不良が見つかりやすくなります。
取付位置精度の測定基準
設計図で指定された位置との誤差は±1mm以内が合格ラインです。
ノギスまたは定規で実測してください。フラップ用ホックの左右中心線からのズレを確認します。左右のカシメ位置が対称でないと、見た目が悪くなります。
固定金具の間隔も計測してください。仕様書に「20mm間隔」と記載があれば、19〜21mmの範囲に収めます。間隔が広すぎると強度不足になります。狭すぎると革が裂けます。
固定強度の実地テスト
引っ張り試験は必須です。ペンチ2本で金具を挟み、10〜15Nの力で引っ張ってください。
ガタつき・緩み・異音があれば不合格です。即座に打ち直します。バネホックは開閉を20〜30回繰り返してテストします。開閉がスムーズか、バネの戻りが弱くなっていないか確認してください。
ハトメ・カシメの足先を指で押してみます。くびれが明確に見える状態が正解です。くびれがない場合、打ち込み不足です。追加で打ち込んでください。
Dカン取り付け部は、チェーンを通して荷重をかけます。500g程度のウォレットチェーンを吊るして、30秒保持してください。外れなければ合格です。
よくあるトラブル事例と根本原因別の対策マニュアル
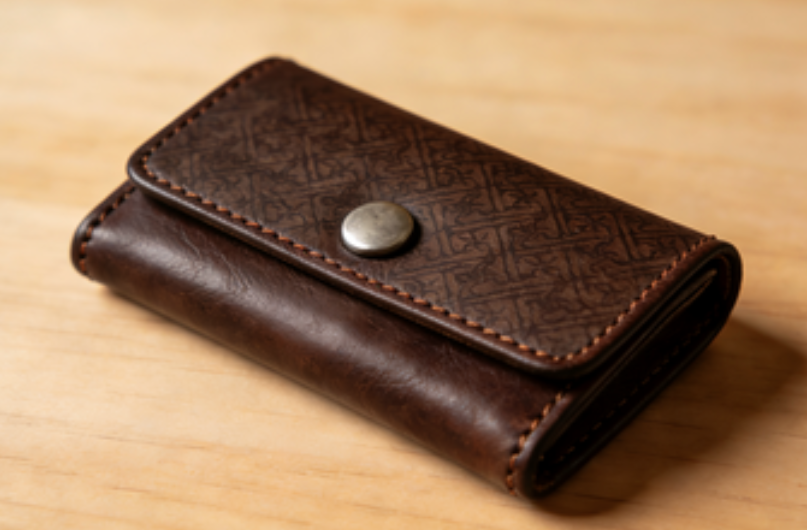
金具取り付けのトラブルは、発見時期で対応コストが大きく変わります。試作段階なら数百円の修正で済みます。量産後だと、ロット全体の作り直しで数十万円の損失です。
取り付け位置ずれトラブル(発生率35%)
症状: スナップボタンの凸凹が噛み合わない。フラップが斜めに引っ張られる。
根本原因: 型紙マーキングの精度不足。折り畳み状態での位置確認を省略。
対策: 財布を閉じた状態でマーキングします。開いた状態で印を付けると、折り目のズレで1〜3mm狂います。ノギスで左右対称性を測定してください。許容誤差は±1mm以内です。
金具の早期脱落トラブル(発生率28%)
症状: 使用1〜3ヶ月でカシメが抜ける。ハトメがグラつく。
根本原因: 打ち込み不足。足の先端にくびれが見えない状態で出荷。
対策: 足先を指で押して確認します。くびれが見えるまで追加で打ち込んでください。引っ張り試験は10〜15Nの力で実施します。ガタつきゼロが合格基準です。
メッキ剥がれ・錆発生(発生率22%)
症状: 金具表面が変色。緑青が浮く。ゴールド色が褪せる。
根本原因: 低品質な金具の使用。塩水噴霧試験を実施していない仕入れ先。
対策: 仕入れ時に材質証明書を要求します。24時間塩水噴霧試験の合格データを確認してください。真鍮製を指定した場合、磁石テストで鉄製混入を排除します。
革の裂け・ほつれ(発生率15%)
症状: 金具周辺から革が裂ける。穴が広がる。
根本原因: 穴径が大きすぎる。補強処理の省略。革厚に対して足が長すぎる。
対策: 穴径は金具足径の−0.1〜−0.3mm以内に設定します。薄い革には接着芯を貼ります。範囲は穴周辺+半径1〜2cmです。縫製補強も有効です。金具周辺を二重縫いしてください。
まとめ
金具選びと取り付けは、二つ折り財布の寿命を大きく左右します。財布金具耐久性 を理解せずに進めると、見た目は良くてもすぐトラブルになります。私自身も失敗から、「正しい知識と丁寧な作業が重要」だと痛感しました。
少し手間でも、財布サンプル製作の段階でしっかり検証すれば、必ず満足できる長く愛される財布が作れます。

0コメント