
二つ折り財布OEM製造を依頼したものの、問題が起きた話をよく聞きます。「縫製が不揃いで全数検品が必要になった」「素材の裁断ミスで納期が1ヶ月遅延」「接着不良で返品率が15%に達した」——こうしたトラブル、実は防げます。製造工程の特定ポイントに注意すれば大半は避けられるのです。 品質管理の専門家が500件以上のOEMプロジェクトを調べました。結果、トラブルの約80%は5つの工程で起きています。「裁断」「縫製」「接着」「仕上げ」「検品」です。各工程に共通の落とし穴があるのです。 本記事では、二つ折り財布製造工程で起きやすい問題を工程別に解説します。解決方法も詳しく紹介します。
二つ折り財布OEM製造における5大問題の全体像と解決方法
型紙設計から最終検品まで、二つ折り財布OEMには約7つの工程があります。問題はどの段階でも起きます。ただ、トラブルが集中するのは特定の5つの領域です。
問題1:裁断工程での素材ロスと品質ムラ
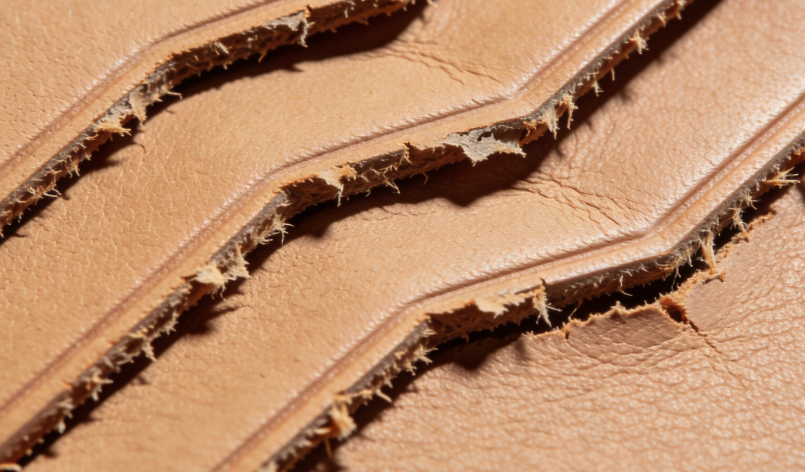
裁断工程での材料ロスは、 財布製造コストに直結する大きな課題です。業界平均では革素材の約15%が端材として廃棄されます。月間1000個の二つ折り財布を生産する場合、年間で約180万円の材料費損失になります。裁断品質のムラは後工程すべてに影響します。これが深刻な問題です。
革素材特有の3つの裁断トラブル
部位による硬さの違いが厄介です。牛革の背中部分と腹部では厚みが0.3mm以上変わります。同じ型紙で裁断しても、仕上がりサイズに±0.5mmの誤差が出ます。カードポケット部分でこの誤差があると、6枚重ねた時に3mmのズレになります。
染色ムラによる色差問題も見逃せません。1枚の革から裁断した部品でも、組み立てると色の濃淡が目立ちます。植物タンニン鞣しの革は、ロットごとに色味が変わりやすい性質があります。
筒状裁断での高ロス率は技術的な落とし穴です。革を開かずに裁断すると、内側のシワや歪みで不良品が多発します。材料ロスが通常の2倍近くになるケースもあります。
CAD/CAM導入で実現する大幅改善
デジタル裁断システムを導入した工場では、材料ロス率を5%以下に抑えています。具体的な効果を見てください:
| 改善項目 | 従来工法 | CAD/CAM導入後 | 削減効果 |
|---|---|---|---|
| 材料ロス率 | 15% | 5%以下 | 67%削減 |
| 裁断作業時間 | 100% | 25% | 75%短縮 |
| 人件費 | 100% | 60% | 40%削減 |
| 総製造コスト | 100% | 85% | 15%削減 |
自動裁断機の歩留まりは95%以上です。毎分60mの切削速度で、±0.2mmの精度を保ちます。型紙のずれやオペレーターのスキル差による寸法違いも解消できます。
問題2:縫製工程での糸切れ・縫い目の不揃い
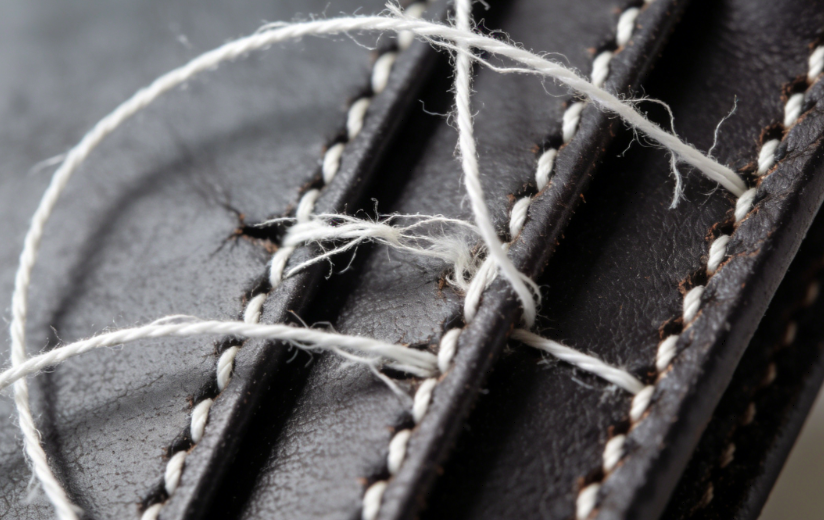
地糸切れが起きる5つの技術的原因
針による編糸の切断が最も深刻です。針糸がニット生地の編み組織糸を貫通する際、穴やほつれが発生します。本革財布 製造の裏地に伸縮素材を使うと同じ問題が起きます。
冬場の乾燥による柔軟性低下も見逃せません。湿度が40%以下になると生地糸が硬化します。針の衝撃に耐えられず切断されます。
ミシンの高速回転は針温度を上げます。合成繊維の糸は熱で溶断されます。1分間3000回転以上の高速縫製で特に目立ちます。
縫い糸の張力設定ミスによる縫い縮みも多く発生します。張力がきつすぎると熱収縮と合わさって縫い目が波打ちます。
オペレーターの技量差が全体の品質を左右します。ベテラン職人が減少しています。アルバイトや短期雇用者が増えています。指示ミスや手順飛ばしが日常的に起きています。
ボールポイント針で地糸切れを70%削減
通常の尖った針ではなく、針先に丸みを持たせたボールポイント針を使います。編糸を切断せず、押し分けて貫通します。この変更だけで地糸切れを70%削減できた事例があります。
革の厚みと硬さに応じた針・糸の組み合わせ表を作ってください。財布試作サンプルで素材の可縫性を事前確認します。その結果を縫製仕様書に記載します。工場全体で共有します。
縫い目の美しさを保つ速度・張力管理
高速回転を避けることが基本です。革財布の縫製では1分間2000回転以下を推奨します。針温度の上昇を抑えます。合成繊維糸の溶断を防ぎます。
縫い糸の張力は可能な限り緩く設定します。縫い縮みと熱収縮の両方を抑えられます。ステッチの美しさを保ちながら耐久性も確保できます。
作業標準書と中間検査で品質安定化
具体的な改善ステップを示します:
1. 中間検査の実施
10個縫製するごとにチェックします。オペレーターの技量差と設定ミスを早く見つけられます。
2. 出荷前全数検査
不合格品を完全に排除します。検査基準書には写真付きのNG例を載せてください。
3. 糸始末の専門化
生産効率化のため、オペレーターは個別カットまで担当します。その後、専用の処理部署が最終仕上げを行います。作業分担で品質が安定します。
4. 多能工化教育プログラム
ベテラン減少に対応するため、熟練度向上の教育は必須です。縫製仕様書をベースにした実技訓練を月2回実施します。3ヶ月で不良率を15%から5%まで改善した工場もあります。
糸切れと縫い目不揃いは技術的に解決できます。適切な針選び、速度管理、そして標準化された財布検品基準があれば安定した品質を実現できます。
問題3:接着・組立工程での剥がれと歪み
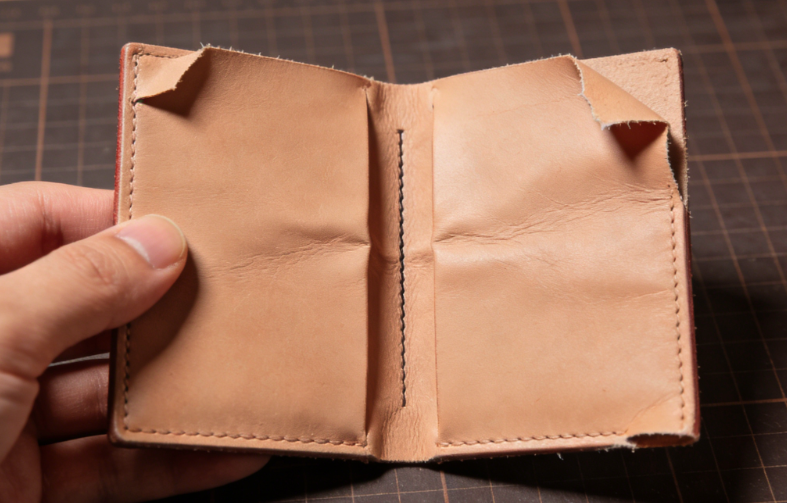
接着不良による返品率15%——これは珍しくない数字です。二つ折り財布製作工程では、カードポケットと本体の接合部分で剥がれが多発します。使用開始から3ヶ月で角が浮いてきます。熱サイクルで内側の接着面にクラックが入ります。こうした問題の根本原因は、接着剤の選択ミスと環境管理の不備です。
接着剤の種類で強度が5倍変わる現実
水性接着剤は環境に優しい。ただ、湿度の影響を強く受けます。湿度80%の環境下では接着強度が20-30%低下します。硬化に数時間かかります。そのため、生産効率も落ちます。
溶剤系接着剤は表面の粗さに敏感です。塗布ムラがあると強度が1/2から1/5まで低下します。気温50℃を超えるとクラックが発生します。夏場の車内放置でトラブルになるケースが目立ちます。
ホットメルト接着剤なら秒単位で硬化します。圧着時間が短い。歪みも少ない(収縮率5-10%)。そのため、量産に適しています。ただし、適切な温度管理が必須です。
季節で変わる接着条件と対策
夏の高湿期(湿度80%以上)では硬化異常が起きます。理論値の1/5まで強度が低下します。除湿機で湿度を50%以下に維持してください。
冬の低温期は接着剤が硬化しにくくなります。作業室を20-25℃に加熱する必要があります。気温50℃超では熱応力で剥離が発生します。体積収縮率が10-34%に達するケースもあります。
圧着不足が招く強度半減リスク
圧着時間が短いと凝集破壊率が40%未満になります。界面の汚れやムラで剥がれが起きます。強度は50%以上低下します。治具を使って均等な圧力をかけてください。圧着時間は硬化後まで十分に確保します。
環境管理システムで温度・湿度の変動係数を0.10以下に抑えます。凝集破壊率40%以上を確保できれば、長期信頼性が大幅に向上します。熱衝撃試験で高温と低温を繰り返してください。実使用環境での剥離リスクを事前検証できます。
問題4:仕上げ工程でのキズ・汚れ・色ムラ
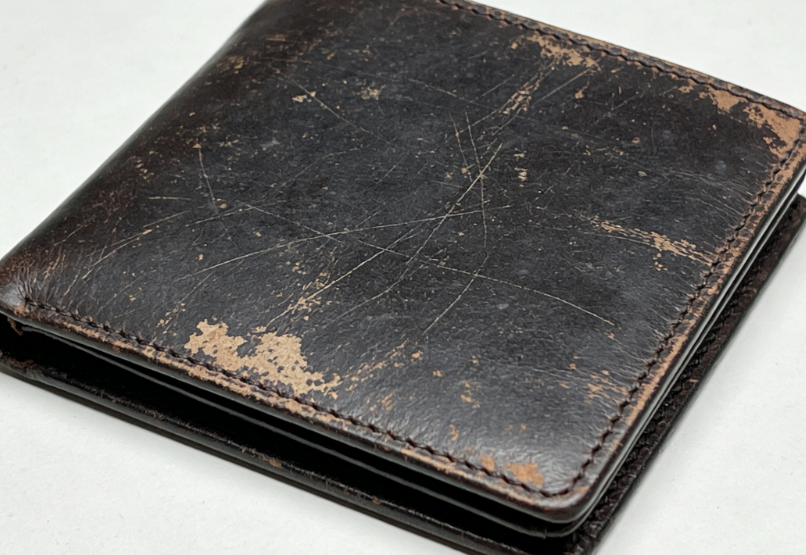
最終工程まで完璧に進んだ財布が、仕上げ段階で台無しになる——製造現場で最も悔しい瞬間です。線状キズ、油染み、染色ムラを検品で発見しても手遅れです。材料費と工賃が全て無駄になります。仕上げ工程の不良率は、工場の技術力を示す指標です。
外観検査で見逃せない4種類のキズ基準
キズには明確な許容範囲があります。
線状キズは長さ2mm以下×幅0.1mm以下で3本まで許容します。点状キズは直径0.5mm以下で10個まで。面状キズは面積0.6mm²以下で5個まで。打痕は直径1mm以下×深さ0.05mm以下で2個までです。
基準を超える不良品は見逃されます。検査照度が不足しているからです。一般外観検査には800〜1100ルクスが必要です。精密検査では1000〜1500ルクスまで上げます。照度を週1〜2回測定してください。基準を維持できます。
染色ムラが多発する3つの危険ゾーン
ヘッド部分は染色ムラの温床です。摩擦テスト後に縞模様が浮き出ます。濡れ不均一な箇所は汚れ・変色が集中します。試験片として廃棄するしかありません。
摩擦後の過剰ブラッシングも要注意です。綿布に付いた繊維や色粒子を取り除くとき、強くこすると標本が傷みます。ブラシは丁寧に使ってください。結果の歪みを防げます。
自動検査システムで色ムラ判定を分離
色情報を排除した検査システムを導入します。白色ワークで欠け・ヒビを高精度で検知できます。汚れとキズの判定を分離します。人材不足で輸出品質を保てない工場があります。そんな工場でも、自動化で検品精度を30%向上させた事例があります。
搬送・保管時の油染み防止には、ビニールカバーと専用トレイが効果的です。縫い糸飛び出しやラベル貼りミスは、作業手順書の写真付きチェックリストで防げます。見逃し率を50%削減できます。
問題5:検品・梱包工程での見落としと納品トラブル
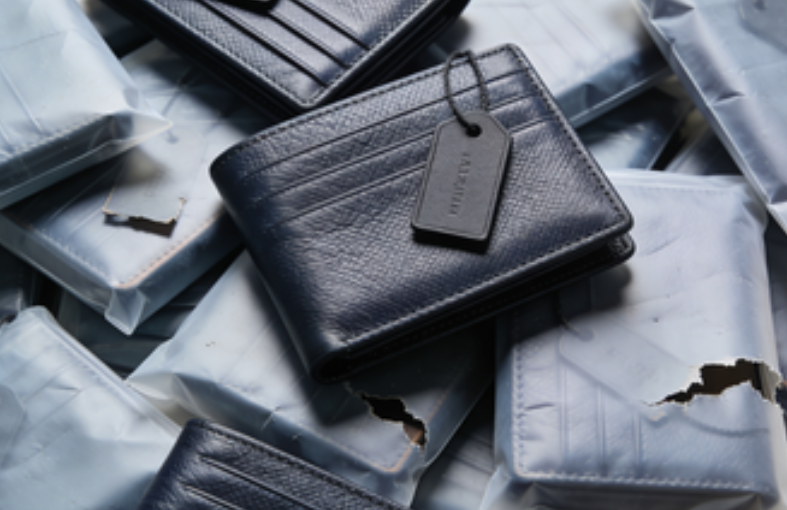
完成品が倉庫に積まれた時点で、製造責任は終わりません。検品・梱包工程で発生するミスは、顧客の手元に届くまで発覚しないケースが多い。数量の見間違い、出荷先の確認不備、品番への思い込みによるチェック漏れ——これらが在庫差異を生みます。ピッキングミスから出荷遅延まで連鎖的なトラブルを引き起こします。
ダブルチェック体制の落とし穴
ミスを防ぐため、2人体制で財布品質検査の工場があります。作業時間と人員が2倍になります。人件費は大幅に増大します。それでもミスゼロは達成できません。流れ作業での疲労が蓄積するからです。人材不足の現場では、検品待ちの製品が溜まります。焦りが新たなミスを誘発します。一人当たりの処理量が増えます。見落とし率も上昇します。
自動化システムで誤出荷をゼロ化
中国地域のものづくり企業では約50%が検査自動化を導入済みです。さらに70%が今後の導入を検討しています。目的は見逃し削減と品質保証の強化です。
RFID導入事例を見てみましょう。1日2時間かかっていた検品作業が5分に短縮されました。画像認識システムを使った工場もあります。入荷検品ミスが完全ゼロになりました。作業時間も40%削減を達成しています。
WMS(倉庫管理システム)とハンディターミナルの組み合わせも効果的です。リスト上から順番に検品する標準化があります。これでランダム検品時に繰り返していた誤出荷をゼロにした倉庫もあります。チェックリストは確認項目をシンプルにします。レ点記入を徹底するだけで、抜け漏れを大幅に防げます。人手不足でも、システム化により検査精度を維持できます。
二つ折り財布OEMの発注者側で実施すべき問題予防策
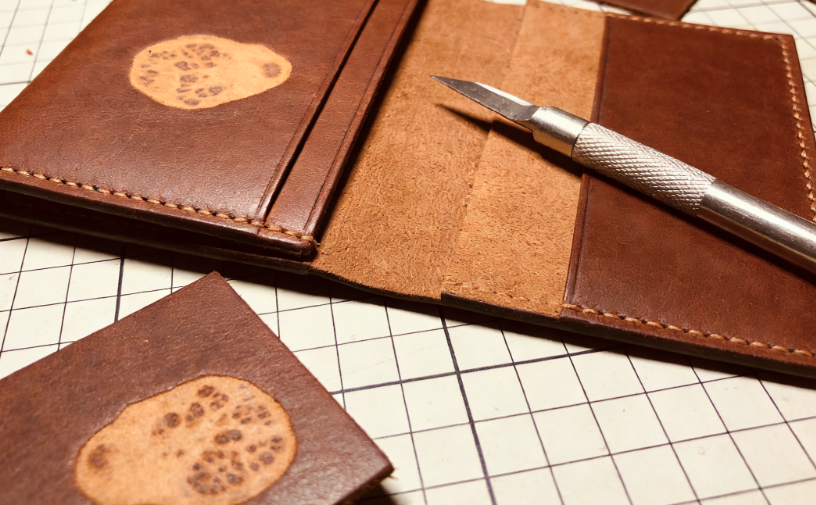
製造工場に丸投げするだけでは、品質は安定しません。発注者側の準備不足が、後工程のトラブルを招きます。仕様書の曖昧さ、コミュニケーション不足、テスト製造の省略——これらが不良品率15%超えの原因です。発注者が実施すべき財布製造不良品対策は、大きく4つの領域に分かれます。
曖昧さを排除した仕様書作成
寸法公差の数値化が最優先です。「カードポケットは取り出しやすく」では伝わりません。「カード挿入口の幅:54mm±0.5mm」と明記してください。縫製ピッチは3mm間隔、誤差±0.3mm以内と具体化します。
使用環境条件も必須項目です。耐久基準を設定します。例:「湿度80%で24時間放置後、接着強度低下20%以内」。革素材の指定では、部位(背中部・腹部)を記載します。厚み範囲(1.2~1.5mm)も明記してください。
検品基準の写真付き明示で認識のズレを防ぎます。線状キズ・点状キズ・色ムラの許容サンプルを添付します。NG品の実物写真も用意します。視覚的に判断できる仕様書なら、検品での見逃しを50%削減できます。
工程ごとの確認タイミング設定
製造開始後の放置は危険です。裁断完了時・縫製完了時・組立完了時の3段階で中間確認を実施してください。
裁断段階では、型紙からの寸法ズレを測定します。±0.5mm以上の誤差があれば即修正します。縫製段階では、最初の10個を全数検査します。ステッチの間隔をチェックします。糸の張力を確認します。縫い目の直線性も見ます。
量産前パイロット生産の必須実施
初回発注時は30~50個のテスト製造から始めます。全工程を通して問題点を洗い出します。
パイロット生産で確認すべき項目は8つあります。寸法精度・縫製品質・接着強度・色ムラ・仕上げ状態・梱包方法・納品書類・物流ダメージです。実際の使用環境を想定したストレステストも実施します。カードの抜き差し500回を繰り返します。開閉動作1000回もテストします。
テスト結果を数値化してください。不良率を記録します。工程別所要時間を記録します。材料ロス率も記録します。改善点をリスト化します。量産移行の判断基準を明確にします。不良率5%以下を達成してから量産開始します。
問題発生時の対応フロー事前合意
レザー加工品質トラブルは必ず起きます。対応の遅れが被害を拡大させます。
3段階エスカレーションルールを契約時に設定してください。軽微な問題(不良率3%未満)は現場判断で修正します。中程度の問題(不良率3~10%)は製造責任者が24時間以内に報告します。重大な問題(不良率10%超・納期遅延)は経営層が48時間以内に対策会議を開催します。
費用負担の事前区分も必須です。発注者側の仕様変更による修正費用を明記します。工場側のミスによる再製造費用も明記します。双方協議が必要な改善費用——それぞれの負担者を記載してください。
連絡体制も整備します。問題発生時の第一報窓口を指名します。技術判断の責任者を決めます。最終決定権者を双方で指名します。対応遅延ゼロを実現できる体制を構築してください。
よくある質問:製造トラブルQ&A
製造現場から寄せられる質問には共通パターンがあります。納期遅延、不良品対応、コスト増加——実務担当者が直面する課題を5つのQ&A形式で解説します。
Q1: 縫製不良で納期が1週間遅れる場合、追加費用は誰が負担しますか?
原因の所在で負担者が変わります。工場側のミス(糸調整不良・針選択ミス)なら再製造費用は工場負担です。発注者の仕様変更(革の厚み追加指定)なら発注者が負担します。契約書で「仕様外変更は協議事項」と明記してください。曖昧な場合は製造開始前に費用分担を文書化します。
Q2: 接着剤の剥がれが使用3ヶ月後に発生。これは製造不良ですか?
耐久テストの有無が判断基準です。パイロット生産で熱サイクル試験(50℃⇔-10℃を10回繰り返し)を実施済みなら、設計段階の問題です。テストを省略したなら工場の検証不足です。保証期間内(通常6ヶ月~1年)なら交換対応を要求できます。契約時に耐久基準と保証範囲を明記してください。
Q3: 検品で見逃された不良品が顧客に届きました。対処法は?
3段階対応を実施します。①全数回収と良品交換(48時間以内)。②不良原因の特定(検査照度不足か基準の認識ズレか)。③再発防止策の文書化(検査手順の見直し・自動検査導入検討)。顧客への誠実対応と工場への改善要求を並行します。返品率15%超なら製造委託先の変更も視野に入れてください。
まとめ:高品質な二つ折り財布OEMを実現するために
二つ折り財布OEMの製造工程でよくある問題とその解決方法を知っていますか?これが成功への最短ルートです。裁断、縫製、接着、仕上げ、検品。各工程で問題が起きます。でも、必ず具体的な原因があります。実践的な対策も存在します。
大切なのは「問題が起きてから対処する」ことではありません。事前の予防体制を構築することです。3つの柱を確立してください。適切な工場選定。明確な品質基準の共有。定期的なコミュニケーション。これで不良品率を大幅に削減できます。OEM生産 コスト削減と時間の両方を最適化できます。
今日から実践できる第一歩があります。この記事のチェックリストを使ってください。現在の製造パートナーを評価しましょう。不安な点がありますか?財布製造の専門家に相談してください。サンプル製作段階で品質を検証しましょう。あなたのブランド価値を守るために。顧客に本当に喜ばれる革財布を届けるために。レザー財布製造工程の深い理解は必要不可欠な投資です。
次のステップ: 信頼できる財布OEM メーカーとの無料相談で、あなたのオリジナル財布製作を実現しましょう。

0コメント