
ロエベの皮革品質が高価格を正当化する理由:素材の真実
中古市場で935,000円。ボロボロの状態でも400,000円の買取価格がつく。この数字が、ロエベの皮革品質を証明している。
価格の高さを「ブランド代」と片付けるのは簡単だ。でも、ラグジュアリーブランドの価格構造には、明確な物質的根拠がある。ロエベの場合、その根拠は素材の選定基準と手作業仕上げの密度にある。
高価格を支える3つの素材的根拠
① 原皮の等級と選定プロセス
ロエベが使うカーフスキンは、傷・シワ・血管痕の少ない上位等級のみだ。一頭の子牛から取れる使用可能な部位は全体の一部に過ぎない。この希少性が、原価を押し上げる最初の要因となる。
② 手作業による仕上げコスト
エルメスのConstance 19など他のラグジュアリーバッグと同じく、ロエベの製品も機械化できない工程を多数含む。手縫い・コバ仕上げ・革の漉き加工——これらの作業は時間と熟練度の両方を要する。それが製造コストを大きく引き上げる理由だ。
③ 産地と技術力の透明性
LVMHグループ傘下として、ロエベは素材の産地情報を公開している。出所を公表できること自体が、品質保証の証明になる。産地名の明記は「見せられる品質」の宣言だ。ブランドの信頼性を構成する要素の一つでもある。
こうした要素が積み重なり、ロエベのトートバッグは「高い」のではなく「高くなる理由がある」製品として成立している。伝統・芸術性・希少性・象徴性——ラグジュアリーブランドの価格を正当化するこの4軸すべてが、ロエベの皮革調達と製造工程に組み込まれている。
ロエベの皮革調達先:スペイン・イタリアのタンナーネットワーク
1846年、マドリードの小さな皮革工房からロエベの歴史は始まった。数人の職人が集まり、バッグ、財布、葉巻入れを手作りしていた。その場所が、今日の「ラグジュアリー皮革」の原点だ。
約30年後、ドイツ出身の革職人エンリケ・ロエベ・ロスバーグが加入した。彼の参加で事業は急速に拡大し、ブランド名も「ロエベ(Loewe)」として定着した。ロエベは「マーケティングで生まれたブランド」ではない。皮革技術の蓄積から育ったブランドだ。その出発点が、このブランドの本質を語っている。
スペインの熟練職人が担う中核製造
ロエベの製造拠点は今もスペイン本国にある。製品を手がけるのは「マスター」と呼ばれる熟練職人だ。量産ラインで効率を追うのではなく、職人の判断と技術に依存した製造体制を保っている。
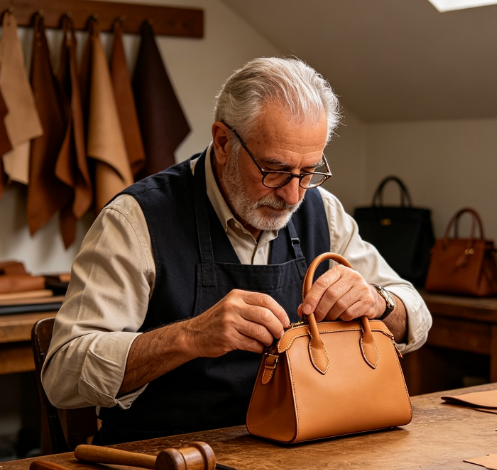
これがロエベ スペイン 製造の核心だ。工場のキャパシティより、職人の質を優先する。その選択が、製品の均一性よりも一点ごとの完成度を上げる理由でもある。
タンナーネットワークの構造とその意味
ロエベの皮革調達では、スペインとイタリアのタンナーが重要な役割を担っている。ただし、具体的なタンナー名や調達比率はブランド側が非公開としており、特定の数値データは確認できない。
これはロエベだけの話ではない。多くのラグジュアリーブランドに共通する慣行だ。サプライヤー情報を非公開にするのは、調達ルートの希少性と競合優位を守る戦略でもある。
それでも、スペイン・イタリアという産地の組み合わせには明確な意味がある。
-
スペイン産タンナー: 創業地との地理的・文化的なつながりがある。長年の取引関係をベースに、品質を安定供給している
-
イタリア産タンナー: ヨーロッパ最高水準のなめし技術を持つ。特にトスカーナ地方のタンナーは世界のラグジュアリーブランドに広く素材を供給している
この二国間ネットワークで、ロエベは原皮の調達から加工品質まで一定の基準を保っている。ロエベ タンナー 供給の仕組みは、単なる素材の買い付けではない。長期的なパートナーシップとして機能している。
ロエベ カーフスキンの品質が安定しているのは、この供給網の積み重ねによるものだ。ブランドの価値は、調達の段階からすでに始まっている。
ロエベバッグのOEM製造体制:どこで・誰が・どのように作るのか
「Made in Spain」のロゴが伝えるのは、製造地だけではない。サプライチェーン全体の品質思想を示している。
ロエベの製造体制は、一社・一拠点では完結しない。原皮の調達先、加工工場、専門職人——複数の主体がそれぞれの役割を担い、最終製品として形になる。この分業型OEM構造が、ロエベのクラフツマンシップを支える見えない骨格だ。
タイ産クロコダイル:もう一つの調達軸
スペイン・イタリアのタンナーネットワークに加え、ロエベは一部製品にタイ産のクロコダイル原皮を使用している。タイ国内にはCITES認証を取得した養殖場が約30カ所ある。シャムワニの原皮を世界基準の品質で供給する体制が整っている。エルメス・グッチと並び、ロエベもタイ産クロコダイル加工革を使った製品を発表している。
タイの強みは一貫加工体制にある。養殖から鞣し・裁断・縫製・仕上げまでを国内で完結させる。工程が一カ所に集約されるため、素材の特性を引き出しやすい。品質のばらつきも抑えられる。
40年以上の受託実績が示す工房の実力
ロエベを含む日本・欧州の主要ブランドのトートバッグ OEM製造を40年以上請け負ってきた老舗工房がある。長年の取引を通じて設備投資と職人育成を積み重ねてきた。高品質を保ちながら、コストも合理的に管理している。
製造工程は以下のように分業される。
-
革の作成・検品 → 素材段階での品質ふるい分け
-
厚み調整・パーツ裁断 → コンピューター制御で廃材ゼロを実現
-
張り合わせ・縫製 → 職人の手作業が中心
-
仕上げ・耐久テスト → 革・金具の強度を専門機関に外注
注目したいのは最後の工程だ。耐久テストや独自素材の開発は専門機関・外部会社に委託する。ブランド内部では出せない精度と客観性を、外部の力で確保している。
ロエベの製造体制が示すのは、「どこで作るか」より「誰が・どの工程で・何を担うか」という設計思想だ。この分業の精度こそが、ロエベ品質管理の実態を決めている。
ラグジュアリーバッグOEMの品質基準:ロエベレベルを実現するための製造条件
数字が、品質の正体を暴く。
ロエベの買取査定では、製品の状態を細かい基準で評価する。角の擦れが少しあるだけで、査定額は10〜20%落ちる。糸のほつれや剥離は「ゼロ許容」だ。表面レザーの油分保持率は95%以上。ひび割れ許容は0mmだ。これがロエベ品質管理の実態を示す、正直な数値だ。
この水準を製造側で再現するには、何が必要か。
素材仕様:製造ベンチマークとしての数値
ロエベのレザー基準は、スペイン王室御用達グレードを参照する。油脂含有率は18〜22%。厚みは1.2〜1.5mm。引張強度は300N/cm以上だ。ロゴ型押しの精度は深さ0.5mm、位置誤差は±0.2mm以内だ。この数値に届かなければ、見た目が似ていても本質的に別物になる。
OEM製造で達成すべき4段階の品質検査
ロエベレベルのトートバッグ OEM製造には、以下の検査工程が必要だ。
-
初回素材検査 ── 欠陥率0.5%未満を基準に原材料を選別する
-
縫製強度テスト ── 50kg荷重×100サイクルの耐久試験をクリアする
-
表面仕上げ確認 ── 光沢度85GU以上、擦れ耐久500回をパスする
-
最終動作確認 ── ジッパー開閉10万回耐久(業界標準推定)
縫製ピッチは3〜4mm。精度の許容誤差は±0.1mmだ。一般的なOEMは±0.5mmで製造する。この差が耐久年数10年対3年という結果に直結する。
コストと品質の両立
高品質トートバッグ OEMは高コストだと思われがちだ。だが、実態は逆だ。素材と工程の精度を上げると、不良率を1%未満に抑えられる。返品・修理コストが下がる。結果として、利益率40〜60%の確保が現実的になる。
ストラップの耐劣化基準も具体的だ。湿度90%の環境下で500時間、無変形をキープできるか。この数値がラグジュアリー品質と量産品の境界線になる。
ロエベ トートバッグの偽物と本物を見分ける:皮革・縫製・刻印の鑑定ポイント
偽物の完成度は年々上がっている。見た目だけで判断すると、経験者でも騙される。確認すべき箇所と基準を具体的に把握しておくことが大切だ。
鑑定は「皮革・縫製・刻印」の3点を組み合わせて行う。一箇所だけのチェックでは足りない。複数の違和感が重なって、初めて偽物と断定できる。
皮革の確認ポイント
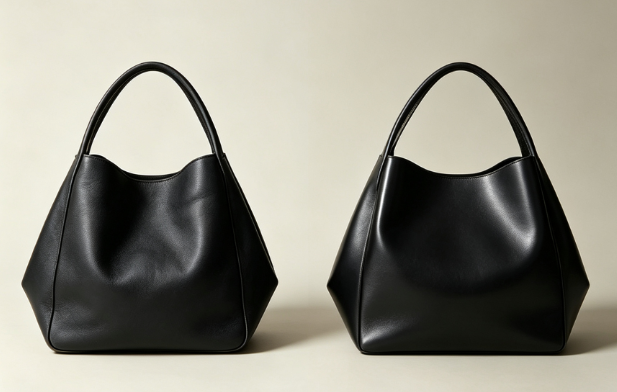
本物のロエベ ハンドバッグに使われるカーフスキンは、触れた瞬間に柔らかさがわかる。硬くて表面が均一すぎる場合、合皮の可能性が高い。
-
角度を変えてツヤの変化を見る:本革は光の当たり方でツヤが変わり、深みがある。偽物は角度を変えても表情が一定だ
-
コバ(革の断面)を確認する:本物は滑らかで均一。粗くムラがあれば要注意
-
革特有の匂いを確認する:合皮には化学的な匂いが残りやすい
縫製の均一性を複数箇所で確認する
ステッチは、ロエベのクラフツマンシップを直接示す部分だ。
本物のステッチは太く、間隔が短い。方向と角度も完全に揃っている。確認箇所は一箇所では不十分だ。角・持ち手の付け根・内側の縫い目、この3点を必ずチェックする。
1箇所の乱れは製造誤差の範囲内でも、複数箇所に不自然さが出れば偽物を疑うべきだ。
刻印・金具の精度
ロエベ アナグラム トートのロゴ型押しは、深く立体的で線が細い。斜めから見ても輪郭がシャープに見える。偽物は型押しが浅く、線が太くぼやける傾向がある。
金具の刻印も同じだ。本物はメッキムラがなく、フォントが正規のブランドロゴ字体と一致している。内側タグの型番は、公式モデルIDと照合できる。型番が一致しない、または型番自体がない場合は偽物の可能性が高い。
ルーペを使って彫りの縁のシャープさを確認する方法も有効だ。
総合チェックの順序:①皮革の触感・コバ・ツヤ変化 → ②縫製の均一性(複数箇所) → ③刻印の立体感・型番一致。この順番でチェックし、違和感が複数重なれば偽物と判断する。
OEMバッグメーカーとしてロエベ品質に近づくための調達・製造戦略
ロエベの製造モデルを分析すると、トートバッグ OEM事業者が実践できる具体的な戦略が見えてくる。素材・工程・品質管理——この3軸を見直すことが、ラグジュアリー品質への近道だ。
垂直統合型の調達体制を構築する
出発点は、原材料調達から検品・パッケージングまでを一貫管理できる工場を選ぶことだ。工程が分断されると、品質のばらつきと納期遅延が同時に発生する。垂直統合型の工場は、その両方のリスクを構造的に取り除く。
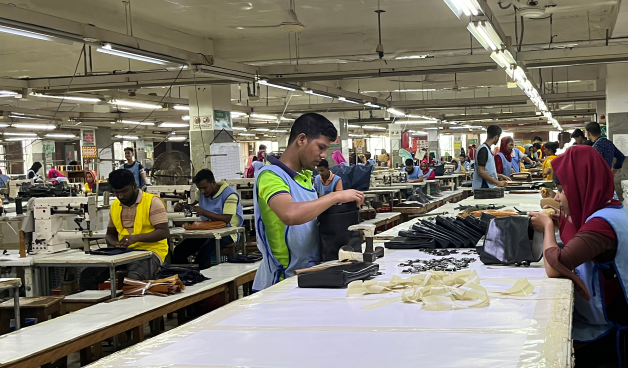
コスト面でも強みがある。高級バッグの OEM製造では、適切な工場パートナーを選ぶと販売価格の10〜20倍のマージンを確保できる水準に製造原価を抑えられる。品質を維持しながら利益率を管理できる。これがOEMの本質的な強みだ。
品質基準を数値で定義する
感覚的な「高品質」では、発注側も製造側も動けない。契約前に以下を明文化しておこう。
-
AQL 2.5基準での最終検査を標準仕様に組み込む
-
試作サンプル・サイズラン・TOP検査の3段階プロセスを設定する
-
BSCI/SEDEX監査対応と素材認証(生地証明)を取引条件に含める
-
知的財産・競業避止・機密保持条項を契約書に明記する
第三者検査機関の活用も有効だ。ブランド内部の判断だけに頼らず、客観的な数値で品質を確保する姿勢が、長期取引の信頼基盤になる。
小ロット対応と技術導入で競合優位を作る
限定コレクションや新素材テストには、小ロット生産への柔軟な対応が必要だ。過剰在庫リスクを抑えながら、トレンドに素早く反応できる体制を整えておきたい。
3DバッグモデリングやAIパターンメイキングの導入も効果的だ。開発コストと修正工数を同時に削減できる。設計精度が上がれば、初回サンプルの合格率も向上する。
市場投入の時期から逆算してスケジュールを設計すること——これが製造計画で最も見落とされやすい点だ。サンプル費用・金型代・予備費を含めた初期投資を先に確定する。品質基準・ターゲット価格・数量を揃えてからパートナー選定に入る。この準備の精度が、最終製品の品質に直結する。

0コメント