
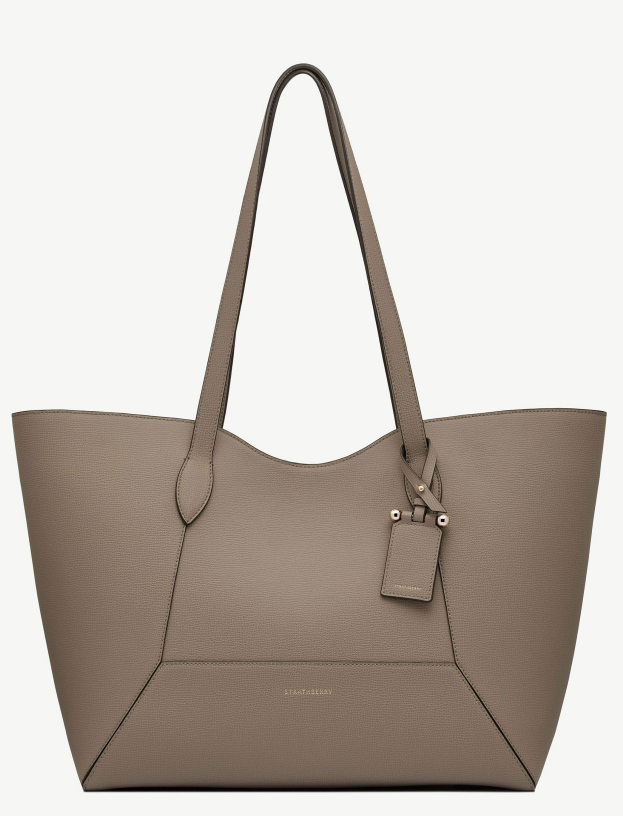
ベトナムでトートバッグOEMを始める前に知っておくべき基本
産地比較の前に、数字を押さえておく。これがベトナム トートバッグ OEMで失敗しない最初のステップだ。
コスト感:ベトナムOEMは「中国並み」が現実的な目線
キャンバストート(無地+1色プリント)の海外OEM単価相場は300〜800円/枚。販売上代が1,500〜3,000円のブランドなら、原価率20〜35%に収めるのが設計の基本ライン。国内縫製工賃は3,000〜5,000円かかる。それと比べると、コストの差は大きい。ベトナムで交渉する際は、「中国OEM水準と同等かやや低め」をベンチマークに置くとよい。
スケジュール:「3〜4ヶ月前」からスタートが前提
|
フェーズ |
目安期間 |
|---|---|
|
サンプル製作〜修正 |
7〜21日(修正1〜3回想定) |
|
量産・縫製 |
20〜45日 |
|
海上輸送(ベトナム→日本) |
1〜3週間 |
|
初回PO〜入荷まで合計 |
45〜90日 |
販売開始日が決まっているなら、最低3〜4ヶ月前に発注プロセスをスタートさせよう。
発注前に数値化しておくべき3つの条件
産地選びに入る前に、自社の条件を数値で固めておく。この作業が交渉をスムーズにする。
-
初回ロット:100〜500枚が現実的なスタートライン。工場のMOQは100個〜が標準
-
スペック確定:サイズ(例:幅360×高さ370×マチ110mm)、生地(キャンバス10〜16oz)、持ち手寸法まで指定する。mm単位で仕様書に落とすこと
-
品質基準:寸法許容差±1〜1.5cm、色ブレΔE 2〜3以内、不良率2%以下を合格ラインとして契約書に明記する
この3点が固まっていない状態で工場にアプローチすると、見積もりを比較できない。交渉も後手に回る。産地ランキングを読む前に、自社の「数値条件」を一枚のシートにまとめておこう。
第1位:ホーチミン市 ― 小ロット・試作・OEM初心者に最適な最大集積地
ホーチミン市と近郊5省を合わせると、工業団地は合計約100か所ある。これが「ベトナムOEMといえばホーチミン」と言われる理由だ。工場の選択肢が多い。だからMOQ・単価・加工技術の交渉で有利に動ける。
ホーチミンが「1位」である構造的な理由
Tan Thuan輸出加工区(TTZ)は見逃せない拠点だ。1991年にベトナム政府とホーチミン市が共同開発した。国内でも最初期の外資向け工業団地で、30年以上の輸出実績がある。場所は第7区。新山一国際空港とカットライ港、両方へアクセスできる。サンプル確認から出荷まで、この一拠点でまとめて対応できる。主力業種は衣類・バッグ・包装印刷。トートバッグOEMとの相性が特に良い。
2025〜2027年にかけて、市内に新規工業団地4か所(総面積3,833ヘクタール)への投資も決まっている。供給キャパシティは今後も広がる。
OEM初心者が「まずホーチミン」から始めるべき理由
都市中心部に近いため、生活・医療・商業インフラが整っている。初回の試作管理で短期滞在する場合でも、動きやすい拠点だ。
実務の流れはシンプルだ:
-
試作・小ロット:TTZのような都市型輸出加工区でサンプルを製作する
-
量産移行:近郊のビンズオン省・ドンナイ省・ロンアン省の工業団地へ切り替える
-
物流最適化:港湾・空港に近い南部エリアで出荷体制を固める
この3ステップが、ホーチミン起点のトートバッグOEM立ち上げの基本パターンだ。初回発注で産地選びに迷ったら、まずホーチミン市内の工場でサンプルを作り、量産は近郊省へ移すという分業構造を頭に入れておくと判断が楽になる。
|
評価軸 |
ホーチミン市の評価 |
|---|---|
|
小ロット対応 |
◎(都市型工場が多数) |
|
試作・サンプル対応 |
◎ |
|
物流アクセス |
◎(港・空港近接) |
|
コスト競争力 |
△(近郊省より若干高め) |
|
日本語・英語対応 |
○(輸出実績工場が多い) |
第2位:ビンズオン省 ― 中〜大ロット量産とコスト最適化に強い工業集積地
FDI累計約400億USD、稼働中工業団地7カ所――これがビンズオン省の実力を示す数字だ。ホーチミン市に次ぐ全国2位のFDI誘致実績を持つ。日本企業だけで335件・約60億USDの投資が集まっている。中〜大ロットの量産をコストを抑えて進めたいなら、ビンズオン省は外せない選択肢だ。
なぜコスト競争力が高いのか
ビンズオン省の強みは、工場集積+ロジスティクス距離の短さという2つの条件が重なっている点にある。
-
空港・港から10〜15km圏内:タンソンニャット国際空港と主要海港へのトラックアクセスが約30分。FOBベースの輸送コストを直接圧縮できる
-
サプライヤー競争が働く環境:部品・素材サプライヤーが集積しているため、複数社から相見積もりを取りやすい。原価を数%単位で下げる交渉余地が大きい
-
熟練労働力の供給厚み:一人当たりGRDPが全国5位。高生産性・自動化ラインを持つ工場が多く、不良率の安定管理が期待できる
量産案件の実務ステップ
中〜大ロットでビンズオン省を活用する場合、以下の順で条件を絞るのが実践的だ。
-
工業団地を比較:港・空港への距離、電力・水料金、賃料(USD/m²/月)、税制優遇(免税年数)を数値で並べる
-
定量目標を先に決める:生産コスト▲10〜20%削減、リードタイム▲3〜5日短縮、不良率▲1〜2%改善――交渉前に自社の数値目標を明確にしておく
-
工場の月産能力を確認:月産10万個以上に対応できるか、稼働率80〜90%水準か、外注比率はどの程度かをヒアリングする
|
評価軸 |
ビンズオン省の評価 |
|---|---|
|
中〜大ロット量産 |
◎(工業団地7カ所・工場集積) |
|
コスト競争力 |
◎(物流近接+サプライヤー競争) |
|
日本品質基準への対応 |
○(日本投資335件の実績工場が多い) |
|
小ロット・試作 |
△(最小ロット交渉は難しくなる) |
|
物流アクセス |
◎(空港・港まで30分圏) |
ホーチミン市でサンプルを作り、量産移行時にビンズオン省へ切り替える――この2段階構造が、コストと品質を両立させるオーソドックスな進め方だ。
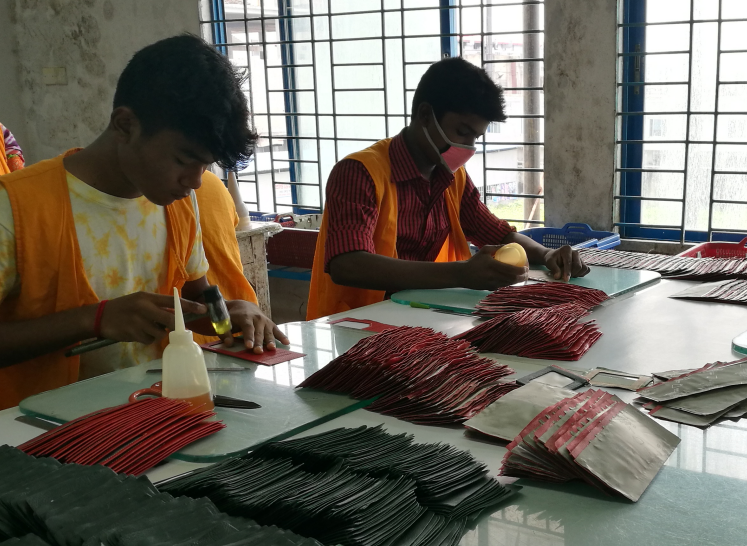
第3位:ドンナイ省 ― 縫製・付属加工の分業生産体制が整う量産向け産地
伊藤忠商事の現地法人が日本向け受託を拡大している――その受け皿の一つがドンナイ省だ。縫製大手ドン・ティエンをはじめ、スポーツウェア・カジュアル系の量産受託工場が集積するエリアだ。中国からの生産移管先としても、注目度が上がっている。
分業生産体制が「量産コスト最適化」に直結する理由
ドンナイ省の最大の特徴は、縫製本体・付属加工・中間工程を工程ごとに分離して発注できる企業群が揃っている点にある。一貫垂直統合型の工場に全工程を任せるより、得意工程に絞った分業構造を組む方がロットあたりコストを下げやすい。
向いている案件は明確だ:
-
大量生産・標準品の横展開
-
既存仕様でのスポーツウェア・カジュアル量産
-
付属込みの一括発注より工程分離でコストを削りたい案件
逆に、超小ロット・特殊素材・研究開発主導の案件には向かない。まず産地の強みと自社ニーズが合っているかを確認しよう。
2026年4月30日、ドンナイ省は中央直轄市へ昇格予定だ。行政上の位置づけが上がる。それにより、インフラ整備や企業誘致がさらに加速する可能性がある。
工場アプローチ前に確認すべき6項目
|
確認項目 |
チェックポイント |
|---|---|
|
日本向け実績 |
輸出経験・品質管理レポートの有無 |
|
月産能力 |
自社ロットをカバーできる稼働率か |
|
スポーツウェア対応 |
素材・縫製仕様の対応可否 |
|
副資材調達範囲 |
付属品の手配をどこまで担えるか |
|
検品・AQL対応 |
金属探知・AQL基準の実施体制 |
|
中国移管案件の経験 |
仕様書引継ぎ・品質再現の実績 |
ドンナイ省は「高品質・小ロット」より「量産・分業・コスト最適化」を優先する案件に向く産地だ。ホーチミン・ビンズオンと組み合わせ、工程ごとに発注先を使い分ける判断軸として押さえておきたい。
第4位:ハノイ周辺 ― 北部物流を活かした輸出最適化産地
ラックフェン深水港では、10万DWT級の大型船が同時に2隻接岸できる。この事実だけで、ハノイ周辺が「輸出最適化産地」と呼ばれる理由がわかる。
欧米向け直航便を使うと、従来の経由便より物流コストを20〜30%削減できる。これはホーチミン起点の南部ルートにはない強みだ。
ハノイ周辺の物流インフラ:数字で見る実力
-
ハイフォン港:北部最大のコンテナ港。40,000DWT級に対応
-
ラックフェン深水港:面積1,200ha。100,000DWT級の大型船が直航できる
-
ハノイ〜ハイフォン高速道路:2015年開通済み。工場からハイフォン港まで約30分でアクセス可能
-
中国・広東省まで約800km:陸路で部品調達できる。China+1サプライチェーンを構築しやすい
北部には全国の工業団地の約30%が集まっている。バクニン省・ハイズン省・ビンフック省には、サムスン・キヤノン・LGなどの大型工場がある。Tier1・Tier2サプライヤーも揃っており、部品調達の選択肢が広い。
トートバッグOEM目線での評価
|
評価軸 |
ハノイ周辺の評価 |
|---|---|
|
欧米向け大ロット輸出 |
◎(ラックフェン直航便) |
|
China+1部品調達 |
◎(中国国境まで800km圏) |
|
小ロット・試作対応 |
△(南部ほど工場選択肢が多くない) |
|
日本語対応工場の密度 |
△(南部比で少ない) |
|
物流コスト(欧米向け) |
◎(直航便で20〜30%削減) |
欧米販路を持つ日本ブランドや、中国からの生産移管を検討している企業には、ハノイ周辺が明確な選択肢になる。日本向け小ロットの トートバッグ OEM初回発注なら、まず南部から始める方が現実的だ。産地の強みと自社の出荷先・ロット規模を照合して、判断しよう。
第5位:ロンアン・タイニン周辺 ― コスト重視・新興拠点として検討価値ある南部郊外エリア
総投資額25兆7,000億VND超の道路整備が進んでいる。この規模の投資が、ロンアン・タイニン周辺を「コスト重視型の注目産地」として押し上げる根拠だ。
ホーチミン市の西〜南西側に位置するこのエリアは、まだ新興拠点だ。ただ、インフラ投資の規模と行政再編が重なり、用地コスト・物流条件の両面で優位性が出始めている。
押さえておくべき3つの変化
-
行政統合の追い風:決議第202/2025/QH15号に基づき、ロンアン省とタイニン省が統合した。新「タイニン省」として、産業誘致が一体的に進む
-
全長100km超の幹線道路計画:主ルートは約75km。タンアン区環状道路エリアから国道22号線まで接続する。建設費15兆6,000億VND、用地取得費4兆5,000億VNDの大型事業だ
-
ロンアン工業団地の拡張:首相決定で承認されたロックザン工業団地(466ha)を含め、新規工業団地2か所の増設方針が決まっている
実務判断のポイント
カットライ港へのアクセスは約1〜2時間(JETRO調査)。輸出リードタイムの見通しが立てやすい。州都タンアン市はホーチミン市から南へ47km。省面積は約4,500km²、人口は約138万人だ。
用地コストを最優先にするなら、ホーチミン市近接エリアよりロンアン・タイニンの郊外工業団地が有力候補になる。ただ、現時点では工場集積がまだ薄い。サプライヤー競争による単価交渉は、ホーチミン・ビンズオン省ほど期待できない。道路整備の進捗を確認しつつ、中期的な移管先として視野に入れておきたい産地だ。
|
評価軸 |
ロンアン・タイニン周辺の評価 |
|---|---|
|
用地・工場コスト |
◎(郊外型・新興拠点で低水準) |
|
物流アクセス |
○(カットライ港まで1〜2時間) |
|
工場集積・選択肢 |
△(現時点では発展途上) |
|
小ロット・試作対応 |
△(対応工場が限られる) |
|
中長期の成長性 |
◎(インフラ投資・行政統合の追い風) |
産地選定マトリクス ― あなたのニーズに合う産地を30秒で見つける
5つの産地を読み終えた後、「結局どこが自社に合うのか」で止まるのがよくあるパターンだ。この産地選定マトリクスは、そのボトルネックを解消する。
仕組みはシンプルだ。候補産地を3〜5件に絞る。評価軸を4〜8項目設定する。各軸に重みを振り、合計を100%にする。次に各産地を1〜5点で採点する。「点数 × 重み」の合算が最も高い産地を選ぶ。それだけだ。
ベトナム トートバッグOEM向け・推奨重み配分
|
評価軸 |
推奨重み |
目安となる判断基準 |
|---|---|---|
|
価格競争力(FOB単価・MOQ) |
30% |
FOB単価レンジ・最小ロット数で数値比較 |
|
品質安定性 |
25% |
不良率実績・日本向け輸出経験の有無 |
|
納期・リードタイム |
20% |
サンプル〜量産出荷までの日数 |
|
供給安定性・ロット拡張性 |
15% |
月産能力・工業団地の集積密度 |
|
供給リスク(物流・行政) |
10% |
港湾アクセス・インフラ整備状況 |
30秒で判定を完了させる手順
-
候補を3〜5産地に絞る(全5産地を並べなくていい)
-
上記の重み配分を自社ニーズに合わせて調整する
-
各産地に1〜5点を入力する
-
加重スコアを合算し、最高点の産地を第一候補とする
スコアが僅差のときは感度分析が使える。重みを±5%ずつ動かしても順位が変わらなければ、その選択は信頼できる。
「絶対に譲れない条件」は除外フィルターとして先に設定すること。たとえば「MOQ 200枚以下でなければ発注不可」という条件がある場合、それを満たさない産地は採点前に除外する。比較作業が速くなる。
判断軸の目安:コスト最優先 → ビンズオン・ロンアン。品質と試作速度 → ホーチミン市。欧米向け大ロット → ハノイ周辺。量産分業コスト最適化 → ドンナイ省。
ベトナムトートバッグOEM発注で失敗しない7つの確認項目
発注後に「思っていたものと違う」が起きる案件には、共通のパターンがある。仕様があいまいなまま工場に渡した、検品基準を口頭で済ませた、サンプル承認のステップを一つ省いた――どれも「確認項目を数値化していなかった」という根本原因に行き着く。この7項目を発注前に整理しておくと、ロット全やり直しのリスクを大きく下げられる。
① 仕様書を「mm単位・色番号」まで数値化する
サイズは縦×横×マチをmm単位で指定する。例:縦380×横340×マチ120mm。
持ち手の長さは用途で分けて指定する。
– 手持ち用:260〜300mm
– 肩掛け用:550〜600mm
これが量産トートの標準レンジだ。仕様書には許容公差±3〜5mmを明記する。カラー指定はDIC/PANTONE番号を使う。許容色差ΔE 2.0〜3.0以内を条件として仕様書に書き込む。ファスナー・金具・ネームは型番・色番・メッキ種別までリスト化する。トレーサビリティも要求に加えておく。
② 工場の品質管理体制を第三者認証で確認する
ISO 9001の取得有無を最初に確認する。次に以下を質問する。
– 検針機の管理方法と検査頻度(全数検針か抜き取りか)
– 検査記録の保存年数
品質の高い工場は、裁断後・縫製途中・仕上げ前の3ポイントでインライン検品を実施している。日本語対応スタッフの人数と週次進捗報告の頻度も、発注前に取り決めておく。
③ AQL基準と検品サンプル数を契約前に合意する
一般品トートにはAQL 2.5〜4.0が多く使われる。ロット3,000枚・AQL 2.5の場合、抜き取り目安は約125枚になる。
契約書には合格数(Ac)と不合格数(Re)を明記する。Re超過時は全数検査に移行するルールも入れておく。
検品結果の報告書には以下を含ませる。
– 不良率(%)
– 不良種類別の件数
許容不良率は総合1.0%以下を目安に仕様書へ書き込む。
④ サンプル承認を4ステップで運用し、省略しない
この流れを1ステップも省略しない。
① 初回サンプル製作 → ② 修正・校了確認 → ③ 量産前承認サンプル確認 → ④ 出荷前検品
承認サンプルをスキップすると、ロット全やり直しリスクが直結する。色確認は自然光+色見本帳で行う。合格ラインはΔE 2.0〜3.0以内とする。
⑤ 見積・MOQ・契約条件を複数社で数値比較する
ベトナムのトート工場のMOQは300〜500枚が典型レンジだ。単価は以下の内訳を明示させる。
– 材料費
– 加工費
– 検査費
– 梱包費
支払条件はT/T前払い30%+出荷前70%が標準的な形だ。
契約書には以下を数値で明記する。
– 納期:校了から45〜60日
– 遅延ペナルティ:遅延1週間ごとに請求額の1〜3%減額
– 不良時の再製造費負担
⑥ 素材トレーサビリティとロット管理を契約に盛り込む
主要素材については以下の提供を条件にする。
– 適合証明書(CoC)
– サプライヤーのロット番号
– 原料原産国データ
不具合が出たとき、ロット単位で差し止め・再検査できる体制が必要だ。「ロット番号印字」と「トレース情報提供」を契約条文に明記しておく。
⑦ 耐久性・梱包テストの数値基準を設定する
梱包テストは高さ1mからの6面落下試験を目安にする。角潰れ5mm以上はNGと判定する。
持ち手の耐荷重は日常使いトートで10〜15kgを目標値に設定する。「○kg荷重×○回で破断なし」と仕様書に明記する。納品後は7〜14日以内に不具合報告・是正要求を行う運用を、契約で定めておく。
まとめ:この7項目は「発注前に数値を固める」という一点に集約される。サイズmm・AQL値・納期日数・ペナルティ率――口頭や感覚で済ませた箇所が、後のトラブル発生地点になる。チェックリストとして手元に置き、サプライヤーとの最初のやり取りから使い始めよう。
中国OEMとベトナムOEMの産地比較 ― 今ベトナムを選ぶ合理的な理由
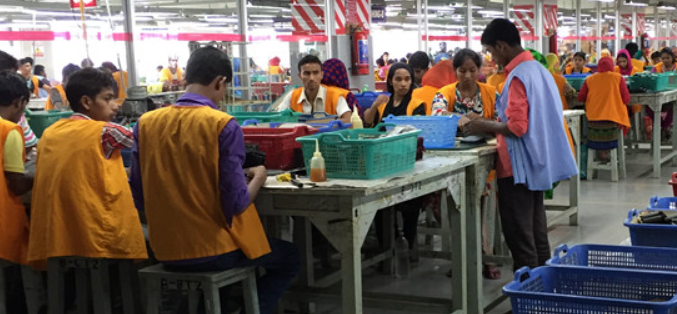
人件費だけ見ても、答えははっきりしている。中国の縫製工場の月給は300〜450ドル。ベトナムは150〜250ドル前後だ。その差は約50%。この差が、そのまま製造原価に反映される。1,000枚以上の量産ロットでは、トータルで10〜30%の原価削減として数字に出る。
コスト差は「人件費」だけではない
中国OEMのコスト上昇は、人件費だけの話ではない。原材料費・物流費・電力規制が重なっている。特にカットソーやスポーツウェアなど継続ロット品目では、「同じ仕様・同じロットで1枚あたり10〜20%高くなった」という声が、日本向けOEM事業者の間で増えている。
ベトナムは電気料金が安い。インフラ整備も成長段階にある。中国のような環境規制による操業停止リスクも低い。コスト面の優位性は、人件費の比較だけにとどまらない。
サプライチェーン移転は「既に起きている」
2026年Q1のベトナム輸出総額は1,229億3,000万ドル(前年比+19%)。2025年には、米国向けノートPC・ゲーム機でベトナムが中国を抜き、最大供給国になった。完成品 トートバッグ OEMレベルで、中国からベトナムへの生産移転はすでに完了している。バッグ・縫製品のような労働集約型カテゴリーでも、同じ流れが加速している。構造的に見て、自然な方向性だ。
「中国+1」として選ぶ実務的な根拠
2026年時点で、中国単独依存からの脱却はリスク管理の基本だ。切り替えの実務手順は3ステップに絞られる。
-
仕様書の標準化:寸法・素材・縫製仕様・検査項目をテクニカルパックに整理する。中国工場で確立した品質基準を、そのままベトナム工場へ移せる形にしておく。
-
試作は既存体制、量産をベトナムへ:サンプル確定を中国または国内で行い、本番量産をベトナムへ移す。この二段階構造が、立ち上げリスクを下げる。
-
日系窓口のある工場を優先:中国では現地代行業者経由が多い。ベトナムでは日系商社・日本人管理工場を使うことで、品質管理とコミュニケーションのロスを同時に減らせる。
中国 トートバッグ OEM比で人件費▲50〜67%、量産原価▲10〜30%。この数値を自社のロット規模と照らし合わせれば、ベトナムを選ぶ理由は自然と明確になる。

0コメント