
「今回の大貨、また不良品が混じっていた——」
そんな経験、心当たりがあるバイヤーやブランドオーナーは多いはずです。OEM大貨品質管理の現場では、こんなことがよく起きます。
- サンプル段階では何も問題がなかった
- いざ本生産の製品が届くと、縫製のほつれ・金具の歪み・素材の色ムラが続出
- 返品交渉、廃棄コスト、納期の遅延——ダメージは想像以上に深刻
OEM生産 品質コントロールの失敗は怖いです。たった一度のミスで、取引先との信頼関係を失う可能性があります。
ハンドバッグOEM不良品率を体系的に下げるための、具体的な管理法を一つひとつ解説します。読み終えれば、次の発注からすぐに使える知識が手元に揃います。
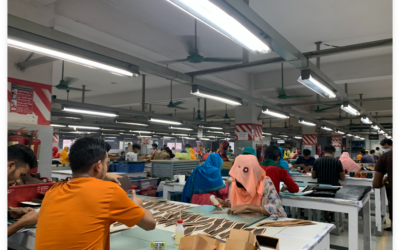
ハンドバッグOEM工場選定時に不良品リスクを左右する品質管理体制の見極め方

バッグ工場選定の段階で手を抜くと、後工程でどれだけ検品を強化しても限界があります。不良品率を根本から下げる第一歩は、発注前の工場評価です。ここを押さえるかどうかで、後のリスクが大きく変わります。
「ISO取得」だけを信じない
ISO 9001の認証は一つの参考指標です。ただし、それだけで品質管理が機能していると判断するのは早計です。現場で実際に確認すべきポイントはこちらです。
- 作業標準書が現場で使われているか
- 朝礼や日常の品質確認ルーティンが根づいているか
- 原材料調達から出荷まで、トレーサビリティが記録・管理されているか
認証の有無より大切なのは、「仕組みが毎日動いているか」という点です。書類上の認証と、現場の実態は別物です。
検査体制と設備の実力を確かめる
工場が持つ検査機器と、その運用実態を直接確認してください。
- 三次元測定器・画像検査装置などの精度確認設備があるか
- QC工程表や統計的品質管理(SQC)手法を活用しているか
- 設備の導入年式・メンテナンス記録を開示できるか(老朽化は品質不安定の直接原因)
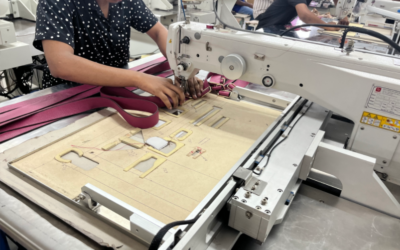
さらに、どの工程が人手に依存し、どこが機械化されているかも重要な確認点です。自動化が進んだ工程ほど、品質のばらつきは少なくなります。人手作業が多い工程は、ミスが出やすいポイントとして把握しておきましょう。
過去の不良対応履歴を必ず聞く
優れた工場かどうかは、問題が起きたときの対応力で判断できます。以下を直接ヒアリングしてください。
- 過去1年以内の不具合事例と、その初動対応のスピード
- 原因分析→是正処置→横展開(再発防止の他工程への反映)まで対応できているか
- 第三者監査の結果や是正対応の履歴を開示できるか
「トラブルがなかった」と答える工場には注意が必要です。「こういう問題があり、こう改善した」と具体的に話せる工場の方が、実際の信頼度は高いです。問題をゼロと言い切る工場より、対応プロセスを明確に示せる工場を選んでください。
ハンドバッグOEM量産開始前|サンプル承認プロセスで不良品の芽を摘む方法
2024年12月、製造業500社を対象にした調査があります。結果は明確です。品質不良の原因の39.7%が「初物確認の未実施」でした。量産が始まってから問題を発見しても、手遅れです。不良品の芽は量産前のサンプル承認段階で摘み取るしかありません。
サンプルは「承認書類」として残す
口頭でOKを出すだけでは不十分です。サンプル確認はきちんと記録に残してください。以下のプロセスを標準化しましょう。
- 仕様書と現物を照合し、差異をすべて文書に記録する
- 承認時のサンプルを写真撮影し、量産品との比較基準として保管する
- 承認サンプルの現物を一定期間手元に保管し、大貨到着時の照合に使う
この「物証」があるかどうかで、後の工場との交渉力がまったく変わります。
初物確認(量産開始直後の最初のロット)を省略しない
初回ロットの全数確認を省くと、不良品が数十〜数百個単位で流出します。典型的な失敗パターンです。確認項目は以下を標準化してください。
- 外観・寸法・機能・重量の四項目
- 製造工程パラメータ(温度・圧力・トルクなど)の記録照合
- 不合格品には識別タグを付けて隔離保管する。再調整後に再確認する
サンプル数の目安は、高リスク品は5個、低リスク品は1個が基本です。さらに、PPAP(量産前承認プロセス)のライト版として活用できる方法があります。図面・仕様合致データの提出と品質トラブル時の責任範囲の明確化を工場側に求めてください。設計上の弱点を早い段階で特定できます。
量産が動き出すと、修正コストは一気に跳ね上がります。サンプル承認の段階に時間とコストをかけることが、不良品率を下げる最短ルートです。
ハンドバッグOEM量産中間段階|工場任せにしない進行中品質モニタリング
量産がスタートした瞬間から、品質管理の主戦場は「確認」から「監視」に変わります。サンプル承認を完璧に終えても、そこで安心してはいけません。現場では毎日、素材ロットの変更・作業者の交代・設備の状態変化が起きています。この変化をリアルタイムで把握しないと、不良品は静かに積み上がっていきます。
中間工程での抜き取り検査を仕組み化する
大貨の完成を待ってから検品するのでは遅すぎます。製造の途中段階で品質の「兆候」を掴むことが大切です。
実際の部品組立工場の実証データを見ると、中間工程(耐久試験・温度・抵抗値の計測)と最終工程(耐圧試験)の結果には密接な相関関係があります。つまり、中間段階のデータを正しく読めば、最終的な不良品の発生を予測・防止できます。
ハンドバッグOEM生産に置き換えると、以下のポイントが中間モニタリングの核になります。
- 縫製ラインの途中段階で、ステッチ幅・縫い目の強度を抜き取り検査する
- 金具取り付け工程の完了後、全数ではなく統計的サンプリングで取り付け精度を確認する
- 素材カットから縫製完了までの各工程で、工程別の不合格率を記録・蓄積する
記録した数値に異常な傾向が出たら、すぐに工場へ確認を入れてください。「気になるが様子を見る」は厳禁です。
数字で管理する:工程別不良率の可視化
感覚や経験だけに頼った管理には限界があります。各工程の不合格品数・不良の種類・発生頻度を数値として記録・比較してください。そうすることで、どの工程にリスクが集中しているかが見えてきます。この傾向データがあれば、次回発注時の検査重点ポイントも絞り込みやすくなります。
量産中のモニタリングは、コストではなく損失を防ぐ先行投資です。中間段階で1万円の確認コストをかければ、大貨到着後の数十万円の損失を回避できる可能性があります。
ハンドバッグOEM大貨受け取り時|開梱から完了まで不良品を見逃さない検品実務フロー
大貨がついに手元に届いた。ここが品質管理の「最後の砦」です。工場選定・サンプル承認・中間モニタリングをどれだけ丁寧にこなしても、OEM製品受け取り検品が甘ければ不良品はそのまま倉庫や販売ラインに紛れ込みます。開梱から検品完了まで、見逃しゼロを目指す実務フローを順番に解説します。
ステップ1|開梱前の「準備」を省かない
検品は荷物を開けてから始まるのではありません。開梱前の準備段階から始まっています。
- 入荷予定の品番・数量・仕様書を確認する。検品マニュアルも手元に用意する
- 作業動線を確保する。開梱スペース・不良品仮置きエリア・保管場所をあらかじめ区分けする
- 入荷待ちエリアと出荷待ちエリアは明確に分離する
この「外段取り」は前日までに済ませてください。それだけで当日の作業ミスが大きく減ります。スペースが混在すると、検品済みと未検品の商品が混ざるリスクが生まれます。区分けは小さな手間ですが、後の混乱を防ぐ大きな一手です。
ステップ2|開梱・仕分けと伝票照合
箱を開けたら、まず入荷伝票・納品書との突き合わせを行います。
- 品番・数量が発注内容と一致しているかを確認する
- 出荷頻度を想定しながら仕分けして開梱する。横持ち(余計な移動)を1回に削減できる
- 梱包材の破損・外箱の凹みも記録する。輸送中の衝撃による内部ダメージの手がかりになる
伝票突き合わせを省くと、在庫数にズレが生じます。在庫切れの見落とし・誤出荷・無駄な棚卸作業が次々と発生します。「届いたからOK」ではなく、「数字が合って初めてOK」です。この認識を現場全体で共有してください。
ステップ3|検品の核心|不良品チェックポイント一覧
品番・数量の確認が取れたら、次は現物の品質確認です。以下の項目を1点ずつチェックしてください。
| 確認カテゴリ | チェック項目 |
|---|---|
| 縫製品質 | ステッチのほつれ・縫い目の歪み・縫い代の均一性 |
| 金具・パーツ | 取り付け位置のズレ・開閉動作の不具合・表面の傷・錆 |
| 素材・外観 | 色ムラ・シワ・汚れ・革のキズ・塗装剥がれ |
| 寸法・形状 | 承認サンプルとのサイズ比較・形崩れの有無 |
| 機能確認 | ファスナーの動作・マグネットの磁力・ショルダー紐の強度 |
不合格品は識別タグを貼って即隔離します。「あとで確認」は厳禁です。作業が進むにつれて不良品と合格品が混在します。その時点での仕切り直しは、手間も時間も二倍かかります。その場で即処置が鉄則です。
ステップ4|記録と在庫台帳への反映
検品が完了したら、結果を必ず記録してください。記録なき検品は存在しないも同然です。
- 合格数・不良品数・不良の種類・写真を記録する
- 在庫台帳を即時更新する(精度目標:95%超、棚卸差異率5%未満)
- 不良品の内容は証拠とともに工場へ速やかに報告する
この数値記録が積み上がることで、次回発注時の検品重点ポイントが明確になります。「なんとなく多い気がする」ではなく、データとして不良傾向を把握できます。感覚ではなく数字で管理する。それが次の発注をより安全にする土台です。
まとめ
OEM大貨の品質問題は、受け取り当日に始まるものではありません。工場選定、サンプル承認、量産モニタリング、体系的な検品実務——この一連のプロセスを「仕組み」として設計した企業だけが、不良品率を安定してコントロールできます。
一度の不良品トラブルは、返品コスト・納期遅延・顧客信頼の損失を同時に引き起こします。それがリアルな現場の現実です。だからこそ、ハンドバッグOEM大貨受け取り時の不良品率を下げる管理法は、現場の「経験則」に頼らず、再現可能な「標準フロー」として整備する必要があります。
まず、自社の現行検品プロセスを本記事のチェックリストと照らし合わせてみてください。そこから見えてくる課題が、次の改善ポイントになります。
品質管理の体制づくり、バッグOEM工場とのパートナーシップ構築——どの段階でも専門的なサポートが必要なら、sunteamoemへご相談ください。品質は、最初の一手で変わります。

0コメント