
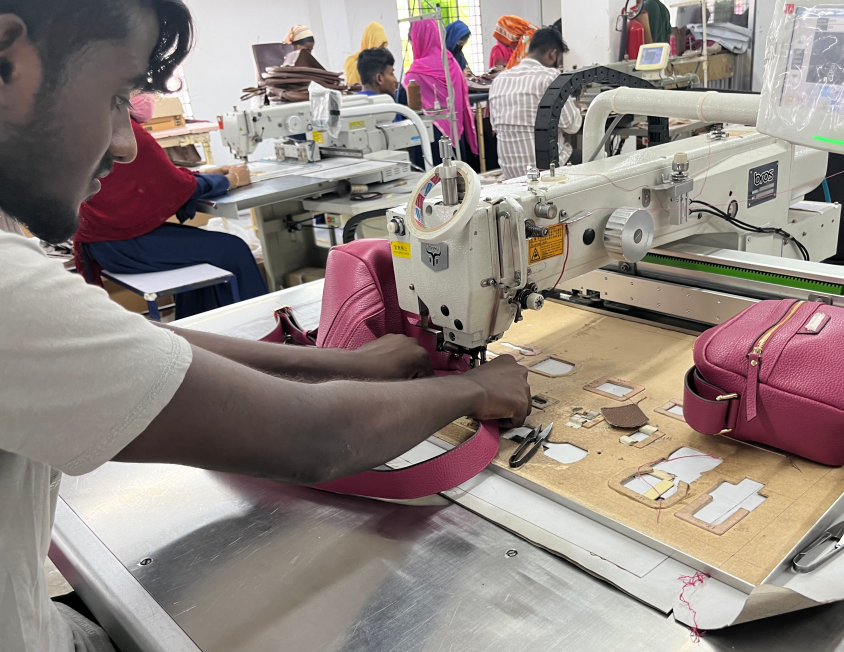
発注前の仕様確定で「手戻りゼロ」を目指す準備術
仕様書の完成度が、サンプル修正回数を直接決める。これは感覚論ではなく、トートバッグOEM実務の共通ベンチマークが示す事実だ。
「イラスト+口頭説明」だけでスタートすると、1stサンプルの修正は平均2〜3回発生する。修正1回につき、リードタイムは7〜14日増える。修正が3回なら、最大42日のロスだ。
完成度の高い仕様書と参考サンプルを同時に出せると、結果は変わる。修正0〜1回で量産GOに進める割合は70〜80%という実績がある。量産開始までのリードタイムは21〜35日に縮まる。
工場が「すぐ動ける」と判断する仕様書の5要素
① デザイン画:フロント・バック・サイドの3面図を基本とする。各パーツには名称・ステッチ指示(糸番手・ピッチ・色番号)・付属位置をmm単位で記載する。「不明箇所ゼロ」を工場送付の条件にしている企業が多い。
② 寸法表:着丈・身幅・肩幅など最低10〜15項目を数値で明記する。グレーディングピッチ(例:バスト周り4〜6cm/サイズ)も事前に指定しておくと良い。工場が全サイズ仕様書をすぐに作成できる。
③ 素材スペック:組成・目付(例:180g/m²)・生地幅・縮率(タテ/ヨコ各−3%以内)・色差許容(ΔE≦1.0)を揃える。これで工場は見積と手配スケジュールをほぼ確定できる。
④ 縫製仕様:縫い代幅・使用機種・糸番手・カンヌキ位置をパーツごとに指定する。1型あたりの縫製仕様書が20行未満なら要レビューとする社内ルールを設けている実務例もある。
⑤ カラー指定:実物スワッチ(5×5cm以上)+Pantone番号を第一優先とする。許容色差はΔE≦1.0で明記する。多色展開時は最大カラー数を事前定義(例:3色まで)しておく。工場の段取りが格段にスムーズになる。
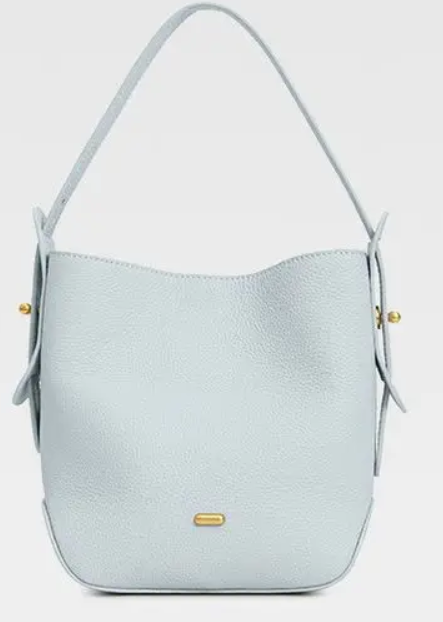
参考サンプルが納期を変える
完成度の高い実物サンプルがあると、1stサンプルで「サイズ感±1cm以内」に収まる確率が上がる。写真だけでは寸法・縫製仕様・素材感の共有が足りない。手戻り発生率は高いままになる。
サンプル修正1回削減=納期短縮7〜14日。この数字を頭に入れて、発注前の準備に時間をかける。それがトートバッグOEM納期短縮の最初の一手だ。
素材・副資材の調達リードタイムを先読みして量産を加速する
量産が止まる原因の多くは、縫製工程ではなく素材・副資材の調達遅れにある。生地が揃わない、金具が届かない——これだけで量産開始が1〜2週間単位でズレる。
調達リードタイムは品目ごとに大きく異なる。まずこの数字を把握することが、納期先読みの出発点だ。
品目別の調達リードタイム早見表
品目 | 標準品(在庫品) | 別注・カスタム品 |
|---|---|---|
生地(既存在庫) | 1〜2週 | — |
生地(別注・国内) | — | 8〜10週 |
生地(別注・海外) | — | 12〜14週 |
ファスナー(既成) | 1〜2週 | — |
ファスナー(別注色・ロゴ引手) | — | 4〜6週 |
ハンドル・テープ類(標準色) | 1〜2週 | — |
ハンドル・テープ類(別注ジャカード) | — | 5〜7週 |
金属金具(標準品) | 1〜2週 | — |
金属金具(ロゴ刻印・特殊メッキ) | — | 5〜8週 |
別注生地を海外で手配する場合、内訳はこうなる。生産に4〜6週、輸送に2〜4週、安全バッファに3〜4週。合計で12〜14週前の発注が必要だ。この数字を把握せずに動くと、量産開始日はズレる。
逆算発注の基本式と前倒しルール
調達計画の核心は一つの式で表せる。
発注予定日 = 量産開始日 −(調達リードタイム + 安全リードタイム)
安全リードタイムとは、サプライヤー遅延・輸送遅れ・受入検査の不合格を吸収するバッファだ。感覚で決めず、過去の実績遅延率をもとに数字を出す。過去1年で10%以上の納期遅延があるサプライヤーには、追加で1〜2週の安全LTを上乗せする。これが実務の標準だ。
さらに以下の前倒しルールを運用に組み込むと、量産を止めるリスクが大きく下がる。
クリティカル部材は仕様90%確定時点で発注:生地・メインファスナーなど代替困難な品目は、サンプル確認が完了する前に手配を始める
中国旧正月を跨ぐ場合は+2〜3週前倒し:工場停止と港混雑が重なり、実質リードタイムは通常比+3〜4週になる
発注凍結日を品目ごとに明文化する:生地は量産開始−12週、金具・ファスナーは−6週、パッケージ・下札は−3週。これを社内ルールにしている企業が多い
季節変動を織り込んだリードタイム管理
繁忙期はリードタイムが伸びる。アパレル春夏・秋冬の立ち上がり前は、主要サプライヤーの生産負荷が高まる。通常リードタイムの1.2〜1.5倍を見込んでおくべきだ。国内の年末・GWも物流が+2〜5日遅れる。調達計算には+1週のバッファを加えておくのが現場の習慣だ。
「標準品を使えば早い」は正しい。ただし別注仕様の多いトートバッグOEMでは、副資材こそが量産のクリティカルパスになる。この認識を持って発注スケジュールを逆算することが、納期短縮の土台をつくる。
短納期に強い工場を見極める選定基準と交渉ポイント
工場選定で失敗する企業には共通点がある。「実績豊富」「品質重視」という定性情報だけで発注先を決める。その後、短納期案件が入って初めて対応できないと気づく。選定基準を数値で持っていなければ、工場の「短納期対応可能」という言葉は検証できない。
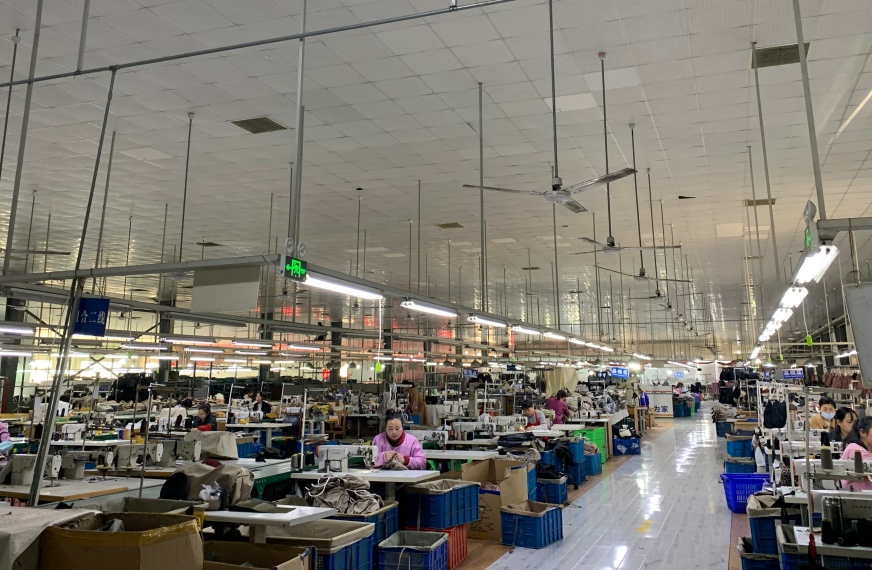
内製率と設備能力を数値で確認する
最初に確認すべきは内製率だ。印刷・裁断・縫製・検品・梱包の5工程のうち、自社内で完結している工程数を一覧で出させる。外注比率が20%以下なら、緊急時のリードタイム短縮余地が大きいと判断していい。外注比率が高い工場は、短納期案件でボトルネックが出やすい。
設備能力も数値で取得する。
ミシン台数と1日あたりの縫製可能枚数
検品ラインの数と1日あたりの処理能力
印刷機の稼働時間と処理速度
印刷〜縫製〜検品をすべて内製している工場は、工程を並列進行させられる。その結果、通常より30〜50%のリードタイム短縮が可能になるケースがある。一方、印刷を外注している場合は違う。デザイン確定から印刷完了だけで3〜7日かかる。縫製・検品を加えると、合計10〜21日になる。この差は大きい。
ライン稼働率で「短納期の余力」を見抜く
工場が短納期案件を受けられるかどうかは、平常時のライン稼働率で判断できる。確認ポイントはシンプルだ。
80〜85%運用で、残り15〜20%を緊急枠として確保しているか
常時95%以上稼働している工場は、見た目の生産力は高い。ただ、短納期案件が入ったとき、ラインを割く余裕がない。稼働率を正直に開示できる工場ほど、運用の透明性が高い。
進捗管理の仕組みも確認する。生産計画にガントチャートやMRPを使っているか。進捗更新が日次またはリアルタイムで行われているか。これも重要な指標だ。短納期に強い工場は、以下の数値を提示できることが多い。
直近12か月の納期遵守率(目安:95%以上)
見積回答リードタイム(24〜48時間以内)
工場訪問で現場の「短納期体制」を見る
数字の確認だけでは分からないことがある。現場を直接見ると実態が見えてくる。訪問時に確認すべきポイントは4つだ。
仕掛り在庫が山積みでないか:工程間の物の流れが詰まっていると、短納期案件を入れた瞬間に全体が遅延する
段取り替えが1時間以内で回っているか:色替え・型替えのスピードが、多品種短納期対応の指標になる
作業標準書が現場に掲示されているか:手戻りの発生率を管理していない工場は、急ぎ案件でミスが増える
「特急棚」や「優先ライン表示」が物理的に存在するか:仕組みが現場に落ちていない工場は、口頭で「対応可能」と言っても実態が伴わないことが多い
特急オプションの条件を契約前に明文化する
短納期対応の「実態」は、特急オプションの条件を見れば分かる。見積り依頼時に確認すべき質問は3つに絞れる。
「通常リードタイムと、最短リードタイム(日数ベース)を教えてください。」
「特急対応時の追加費用率(%)、対応可能ロット上限、受付締切時刻を教えてください。」
「過去12か月で、通常より短縮した案件の割合と、その納期遵守率を教えてください。」
特急対応の相場感として、製造コストへの10〜30%上乗せが中小製造業の一般的な水準だ。夜間・休日稼働が必要な場合は、製造コスト×1.25〜1.5倍になるケースも多い。
契約書には以下を明文化する。これが交渉の基本だ。
項目 | 記載内容の例 |
|---|---|
標準納期 | ○営業日 |
特急納期 | ○営業日(通常比▲○%)、対応条件(数量・仕様固定) |
特急追加料金 | +○%または○円/ロット |
遅延ペナルティ | 遅延1日ごとに請負金額の1〜3%を減額 |
自社側の交渉カードも用意しておく。「年間○件以上の短納期案件を約束する代わりに、特急追加料金を+15%上限に固定してほしい」という条件提示は有効だ。継続発注を前提にした交渉で使える。工場側にとっても、安定した受注量は稼働計画が立てやすい。双方にメリットがある条件なので、受け入れられやすい。
工場選定は「対応できるか」ではなく「どの数字で対応するか」を問う。この視点に切り替えるだけで、次の発注先選びの精度は変わる。
「逆算スケジュール設計」で繁忙期の遅延を回避する
繁忙期の遅延は、発注が遅れたから起きるのではない。スケジュールの起点を間違えているから起きる。
多くの担当者は「量産開始日」から先を見て動く。正しい方向は逆だ。販売開始日をゴールに置き、そこから全工程を逆算する。この発想の転換だけで、繁忙期でも納期遅延のリスクは大きく下げられる。
販売開始日から逆算する「90〜120日スケジュール」
国内販売を前提に、中国生産のトートバッグOEMを例にとる。合計リードタイムの目安は90〜120日(約3〜4ヶ月)だ。以下が逆算スケジュールの基本設計だ。
タイミング | 工程 | 目安日数 |
|---|---|---|
販売開始−14日 | 工場への「希望納期」設定 | 社内バッファ7〜10日確保 |
販売開始−30〜40日 | 量産完了・出荷 | 輸送+通関に14〜21日+バッファ7日 |
販売開始−60〜75日 | 量産着手(裁断〜縫製〜検品) | 資材手配14〜21日+縫製工程30〜45日 |
販売開始−90日 | 最終サンプルFIX(量産指示) | 仕様書・寸法表のロック |
販売開始−105〜120日 | 企画・デザイン凍結 | 工場アサイン完了 |
企画段階が1週間遅れると、販売開始も1〜2週間ズレる。逆算の起点が後ろにズレた分だけ、全工程がそのまま押し出される構造になっている。
繁忙期には「+2〜4週間」を前倒す
繁忙期の工場は生産負荷が上がる。10〜11月の秋冬物ピーク、2〜3月の春物・入学商戦が代表例だ。この時期をまたぐ場合は、通常スケジュールに14〜28日のバッファを上乗せする。
工程別の追加バッファ目安はこうなる。
サンプル作成:通常2〜3週 → 繁忙期は3〜4週(+7日)
量産縫製〜検品:通常4〜6週 → 繁忙期は6〜8週(+14日)
輸送・通関:春節前後・年末の港混雑を考慮し+7〜10日
販売開始日が3月1日のケースで見てみよう。
サンプルFIX:11月末〜12月上旬(販売開始の約90〜100日前)
量産着手:12月中旬〜下旬(約70日前)
工場への希望納期:2月中旬(実販売より約2週間前)
通常期のスケジュールをそのまま当てはめると、繁忙期の生産待ちだけで1〜2週間のロスが出る。数字で設計しておけば、このロスは防げる。
工場への「希望納期」は実販売より2週間早く設定する
工場に伝える納期は、実際の販売日より2週間前の日付にする。理由は一つ。船便の遅延・不良品の再縫製・検品NGによる再作業は「よくあること」だからだ。このバッファがあれば、トラブルが起きても販売開始日を動かさずに済む。
精度を上げるなら、中間マイルストーンを数字で固定する。量産2000枚のケースなら:
工場納期(フル納品):2月15日
2月8日までに50%(1000枚)完了
2月12日までに80%(1600枚)完了
この数字をPO発行時のメール・仕様書に明記する。2月8日時点で進捗が30%しかなければ、その時点で他工場手配やエア便切替という「早めの打ち手」が打てる。問題を最終局面で発見するのではなく、中間地点で検知して動く——これが逆算スケジュール設計の本質だ。
工場との日常連携で生産現場のスピードを引き出すコツ
生産現場のスピードは、発注時の段取りだけでは決まらない。量産が始まってからの「日常的な情報のやり取り」が、納期遵守率を左右する。
週次進捗報告で「遅れ」を早期発見する
工場に任せきりにしている限り、問題は最終局面でしか見えない。解決策はシンプルだ。週1回、固定フォーマットで進捗報告を義務化する。
報告書に盛り込む項目は以下の5つに絞る。
オーダー番号・ロット数・確定納期
各工程(前工程→加工→縫製→検品→出荷)の計画数量・実績数量・達成率(%)
ボトルネック工程と想定リカバリ日
工程別の不良率と主原因トップ3
OEE(総合設備効率=稼働率×性能稼働率×良品率)
OEEの目安を押さえておこう。60%未満は改善余地が大きい。80%超で優良水準だ。この数字を毎週共有する。それだけで、工場側の自己管理意識が変わる。
送付締切は「毎週火曜10:00 JST」のように明文化する。あいまいなルールは形骸化する。
写真・動画で「目で見える」管理をする
進捗数字だけでは拾えない問題がある。写真と動画を組み合わせると、現場の実態が見えてくる。
写真は1案件あたり週3〜5枚に絞る(情報過多防止)
トラブル発生時は「エラー画面・不具合箇所・暫定対策後」の3枚をセットで送付
ボトルネック工程の動画は30〜60秒・1サイクル分に限定する
動画は分析ツールとして使う。確認するのは2点だ。1サイクルあたりの歩行距離(目安2m以内)と、両手作業率(作業時間の80%以上が理想)。改善案は翌週フィードバックする。このサイクルが回り始めると、現場の改善スピードが上がる。
量産後の「仕様変更ゼロ原則」を工場と共有する
量産開始後の仕様変更は、納期を一気に押し出す。工場への伝え方は3点に整理する。
量産開始後は仕様変更を原則行わない
やむを得ない変更は最低6週間前に事前協議
変更起因の追加費用は別途協議のうえ支払い
さらに、量産キックオフ時に工場へ直接伝えるルールがある。「口頭・チャットだけの変更依頼はラインに流さない」というものだ。変更依頼が来た場合、工場は追加リードタイム(日)・廃棄数量(個)・設備改造費(円)の3点を見積りとして提示する。この「見積りの重さ」が、社内の安易な変更要求への抑止力として機能する。
リピート・定番化で2回目以降の納期を大幅に圧縮する
初回発注に60〜90日かかったトートバッグOEMも、2回目以降は20〜45日に縮まる。これは理想論ではない。パターン・素材・仕様を固定した場合の、実績ベースの数字だ。納期短縮の「最大の打ち手」は、2回目以降の設計にある。
初回から「リピート前提」で工場と合意する
2回目の納期を縮める準備は、1回目の発注時に始まる。押さえるべきポイントは3つだ。
① パターン・CADデータの保管を契約に明記する
紙パターンはラック番号・箱番号まで台帳登録する。CADデータはスタイル番号+版数(Ver.1.0等)を付番してサーバーに保管する。保管期間は最低2〜3年を前提に交渉しよう。
同一シルエットで生地替え・柄替えを想定するなら、グレーディング済みサイズ展開(S〜XL等)を初回で一括作成しておく。これで2回目以降のパターン作成工数(通常3〜7日)はほぼゼロになる。
② 素材・付属の安全在庫を工場側に持たせる
年間3ロット以上のリピートを見込む素材は、工場またはサプライヤーに1ロット分(1色あたり500〜1,000m相当)を3〜6か月サイクルで常備してもらう。在庫保管フィーの上乗せは+1〜3%が実務的な落としどころだ。その分、調達リードタイムを7〜14日短縮する形で交渉する。
ボタン・ファスナー・ネームなど汎用色の付属は、年間使用見込みの50〜100%を初回でまとめ発注する。工場内保管を依頼することで、次回以降の調達待ちをゼロに近づけられる。
③ 仕様の共通化をシリーズ横断で設計する
ボタンサイズ・糸番手・芯地はシリーズ横断で共通化する。採寸規格もブランド内で統一する。初回の仕様書に「別品番でもこの共通仕様を流用する」と明記しておくだけでいい。次回以降の設計〜サンプルのリードタイムが30〜50%短縮しやすくなる。
2回目以降に「省略できる工程」と短縮日数
リピート発注で削れる工程は、具体的にこうなる。
工程 | 初回 | リピート後 | 短縮幅 |
|---|---|---|---|
企画・仕様確定 | 7〜14日 | 1〜3日 | 最大10日 |
パターン・グレーディング | 5〜7日 | 0〜1日 | 最大7日 |
サンプル作成・修正 | 14〜21日 | 0〜3日 | 最大21日 |
素材・付属調達 | 14〜30日 | 0〜7日 | 最大30日 |
量産縫製・検品 | 10〜20日 | 10〜20日 | 変化なし |
縫製工程の日数は変わらない。短縮の大半は前工程の圧縮から生まれる。ゴールデンサンプル(量産承認済みサンプル)を保管しておけば、サンプル工程を丸ごとゼロにできるケースもある。
初回に構造を仕込んでおくかどうかで、2回目以降の納期は最大60%変わる。リピートを前提にした設計が、トートバッグOEM納期短縮で最も費用対効果の高い一手だ。
納期トラブル時のリスクヘッジと代替体制の作り方
スケジュールをどれだけ丁寧に組んでも、トラブルはゼロにならない。工場のラインが止まる。素材が届かない。天災が供給網を断ち切る。問題は「起きるか」ではなく、「起きたとき何分で動けるか」だ。
バックアップ工場は「本命1+準本命2〜3」で構成する
平時から複数の工場と関係を維持する。これが代替体制の核心だ。
量産比率の目安はこうだ。
本命工場:70〜90%
準本命工場(合計):10〜30%
この比率で、準本命工場にも実際の発注を流す必要がある。発注がゼロだと、工場側で図面・治具・工程を維持できない。「いざというとき動ける状態」を保つには、半年〜1年に1回、小ロット(100〜500枚程度)でスポット発注するのが有効だ。
工場との情報共有深度は3段階で管理する。
レベル | 内容 | 用途 |
|---|---|---|
Lv.1 | NDA+概略仕様 | 見積り取得のみ |
Lv.2 | 正式図面+試作ロット | 試作・一部治具預け |
Lv.3 | QC工程表・作業標準書・治具一式を二重化 | 量産移管可能 |
BCP対応品はLv.3のバックアップ工場を1社持つのが実務の目安だ。地震・豪雨による同時被災リスクを下げるため、主力拠点とバックアップ拠点は200〜500km以上離す。距離を取ることで、同一災害に巻き込まれる確率を大きく下げられる。
切替時間の目標は「48〜72時間以内」
ライン停止から初回良品の出荷完了まで、48〜72時間以内をKPIに設定する。この目標を達成するには、バックアップ工場が平時から準備を整えておく必要がある。
準備しておくべき内容はこの3つだ。
主要治具・金型の保管またはレプリカ
基幹原材料の安全在庫(平均週販の1〜2週間分)
試作済み検査成績書・初期流動管理記録
契約書にも明文化する。「天災・パンデミック・設備故障などで30日以上の操業不能が発生した場合、発注者は治具を引き揚げ、または指定のバックアップ工場に移設できる」という条項が実務の標準だ。
安全在庫と先行生産で「在庫切れ」を防ぐ
代替工場への切替が完了するまでの時間を埋めるのが安全在庫だ。計算式はシンプルなモデルで算出できる。
安全在庫 = Z値 × 需要の標準偏差 × √リードタイム(日)
Z値の目安はこうだ。サービスレベル95%なら1.65、99%なら2.33を使う。
品目をABCに分けて運用目標を変えると、在庫コストが必要以上に膨らまない。
ランク | サービスレベル目標 | 安全在庫の目安 |
|---|---|---|
A品(売上上位20%) | 97〜99% | 月販0.5〜1.0ヶ月分 |
B品 | 95%程度 | 0.3〜0.7ヶ月分 |
C品 | 90〜95% | 0.1〜0.3ヶ月分 |
在庫保有コスト率は年率20〜30%が製造業の目安だ。判断基準はシンプルで、「安全在庫1ヶ月分の追加コスト」が「欠品による粗利損失」を下回るかどうかを見る。BtoB取引では、欠品で顧客が離れるリスクを粗利1〜2年分で試算するケースもある。コスト比較では、その損失リスクも数字に入れて考える。
国内バックアップ工場は「コスト増40%」で「納期40〜60%短縮」
海外工場がメインのトートバッグOEMでも、国内工場をバックアップに持つ選択は現実的だ。数字で整理するとこうなる。
海外生産:製造コスト1,000円/個、リードタイム30〜60日
国内バックアップ:製造コスト1,300〜1,400円/個(+30〜40%)、リードタイム10〜23日
コスト差は大きい。ただし、小ロット(1コンテナ未満)では物流費・通関費を含めると、トータルコスト差が10〜20%程度まで縮まるケースもある。緊急時に販売機会を失うリスクと比べると、国内バックアップへの切替コストは許容範囲に収まることが多い。

0コメント