
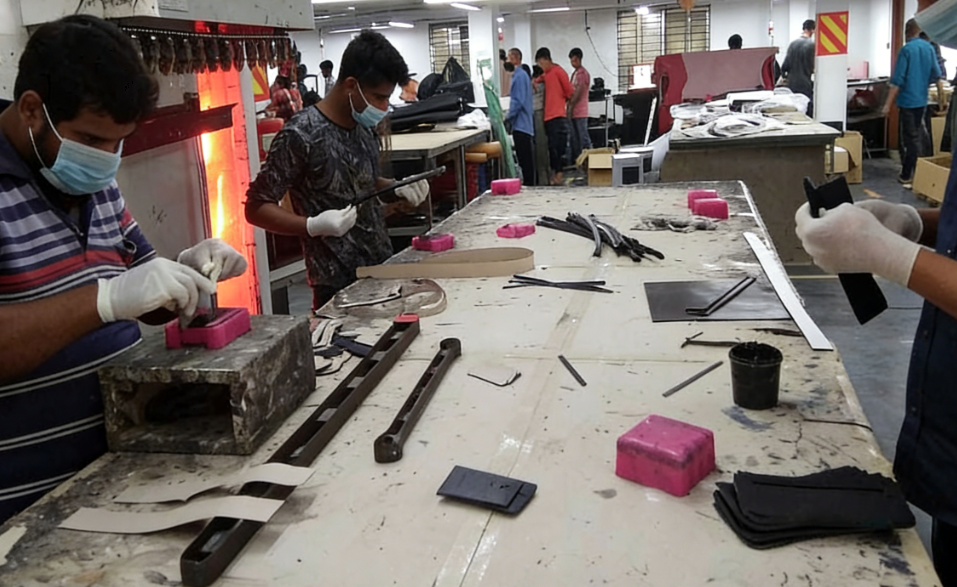
「工場に発注したトートバッグが届いたら、縫い目がほつれていた」「色ムラや金具の歪みが大量発生して、返品対応に追われた」――OEM調達の現場では、こうした品質トラブルが繰り返されています。
原因の多くは、製品そのものではありません。工場とバイヤーの間にある「品質認識のズレ」が問題です。
明確な検品基準書がなければ、「良品」の定義は工場側の判断に任されます。バイヤーが求める品質は、いつまでも保証されません。
本記事では、トートバッグOEM品質検品基準の作り方を5つのステップで解説します。OEMが初めての方でも、すぐに実践できる実務レベルの内容をお届けします。
STEP 1|トートバッグ OEM:製品仕様の明確化 ― 検品基準書作成の土台づくり
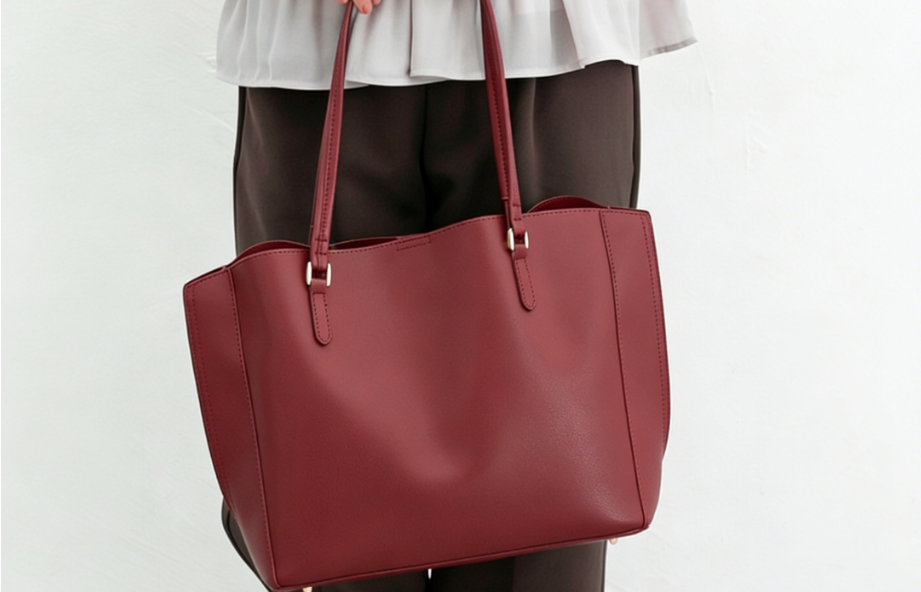
トートバッグ検品基準書の精度は、製品仕様の定義精度に比例します。検査フローをどれだけ細かく設計しても、「何が正しい状態か」が決まっていなければ、基準書は機能しません。
最初にやるべきことは、製品仕様の数値化です。以下の3項目を具体的な数字で定義してください。
- 寸法: 本体縦×横×マチ、ハンドル長さ(例:本体H40cm±1.0cm、W35cm±1.0cm)
- 素材: キャンバス地の厚さ・重量(例:12オンス以上)、裏地の材質と仕様
- 縫製: ステッチ数(例:1インチあたり8〜10針)、縫い代幅(例:1.0cm±0.2cm)
仕様書に「誰が・何を・どう判断するか」を明記する
トートバッグ仕様書で見落とされがちなのが、動作主体と判断基準の明確化です。
「きれいに縫製されていること」という書き方は、工場側の主観で解釈されます。これでは認識のズレが生まれます。代わりに、こう書いてください。
「検品担当者2名が、外観・寸法・数量の3項目を20分以内に確認する。寸法は仕様書と照合し、±0.1mm以内を合格とする。」
この書き換えだけで、現場の判断基準が明確になります。
記載する際は1ステップ=1動作の原則を守ってください。複数の確認行為をまとめると、現場で抜け漏れが起きやすくなります。
優先して仕様を固める項目
すべての仕様を一度に完成させようとすると、作業が止まります。不良リスクが高い項目から数値化する方針が実務的です。
| 優先度 | 項目 | 理由 |
|---|---|---|
| 高 | 縫製・金具・ハンドル付け根 | 耐久不良がクレームに直結 |
| 中 | 素材・色差・プリント | 返品理由として頻出 |
| 低 | 内部タグ・副資材 | 影響範囲が限定的 |
この優先順位で仕様を固めると、次のステップ(不良項目のリスト化)へスムーズに移行できます。
STEP 2|トートバッグ OEM:チェック項目の体系的な分類と設定方法
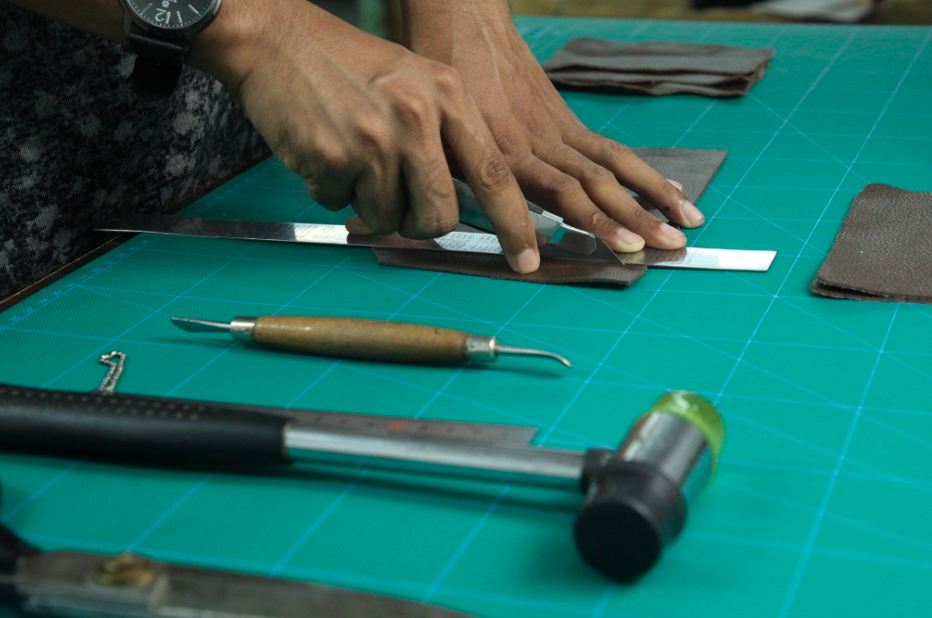
検品基準書でよくある失敗は、「項目を並べただけ」で終わることです。OEM バッグ品質チェック項目は、カテゴリ別に体系化して初めて機能します。
トートバッグOEMの検品では、以下の5カテゴリに分けて整理するのが基本です。
| カテゴリ | 主なチェック対象 |
|---|---|
| 縫製 | ステッチの均一性・ほつれ・縫い代幅 |
| 素材 | 生地の厚さ・色差・表面傷・汚れ |
| 金具・副資材 | ファスナーの動作・Dカン・鋲の取り付け強度 |
| 寸法 | 本体・ハンドル・マチの各部寸法 |
| プリント・加工 | 印刷位置・発色・剥離の有無 |
カテゴリを決めたら、各項目に「誰が・何を使って・どう判断するか」を紐づけてください。この部分が曖昧だと、検査員によって判断がバラつきます。
不良リスクに応じて優先順位を設ける
全項目を同じ比重で検査すると、現場の負荷が増えて見落としが起きます。不良が発生したときのダメージの大きさを基準に、カテゴリの優先度を決めてください。
- 最優先: 縫製・金具(耐久不良は使用中のクレームに直結)
- 中優先: 素材・プリント(外観不良は返品・ブランド毀損のリスク)
- 低優先: タグ・内部副資材(影響範囲が限定的)
優先度が決まると、次のステップで設計する検査サンプル数やAQL基準の配分も決めやすくなります。カテゴリ分類は、検品フロー全体の「骨格」です。工場の現場担当者と一緒に確認しながら進めることを推奨します。
STEP 3|トートバッグ OEM:生産前サンプル確認で品質リスクを先手で潰す
量産に入ってから不良が発覚すると、修正コストは生産前の数倍になります。この段階で正式なサンプル確認を行うことが、トートバッグOEM製造品質管理における最大のリスク回避策です。
サンプル確認の核心は「どのサンプルを・何個・どう判定するか」を事前に決めることです。この3点が決まっていなければ、確認作業は属人的な「目視チェック」に終わります。
AQLとAc/Reで判定基準を数値化する
抜き取り検査では、以下の3つの数値を必ず事前に設定してください。
- AQL(合格品質水準): ロットとして許容できる最大不良率。縫製・金具など耐久に関わる項目は1.5%、外観上の軽微な項目は4.0%を目安とする
- Ac(合格判定数): 抜き取ったサンプル内で許容できる不良品の最大数。この数以下であればロット合格
- Re(不合格判定数): この数を超えた時点でロット不合格。再検査または改善指示に移行する
サンプル確認の運用手順
- ロット数を確定する(生産数量をベースに決定)
- AQLと検査水準を設定し、必要サンプル数を算出する
- サンプルを無作為抽出する(生産ライン複数箇所から採取し、工程の代表性を確保する)
- 限度見本を使って検査員を訓練し、Ac/Reの判定基準を共有する
- Ac以下ならロット合格、Re以上なら全数検査へ移行する
不合格ロットが出た場合は、全数検査を実施してください。コストはかかりますが、不良品の出荷リスクを最小化できます。
注意点: サンプルの無作為性が確保できない場合、または検査員のスキルにバラつきがある場合、結果の信頼性が下がります。検査水準の見直しと担当者へのトレーニングはセットで行うことを推奨します。
STEP 4|トートバッグ OEM:検査方法の設計 ― AQL基準・全数検品・抜き取り検査の使い分け
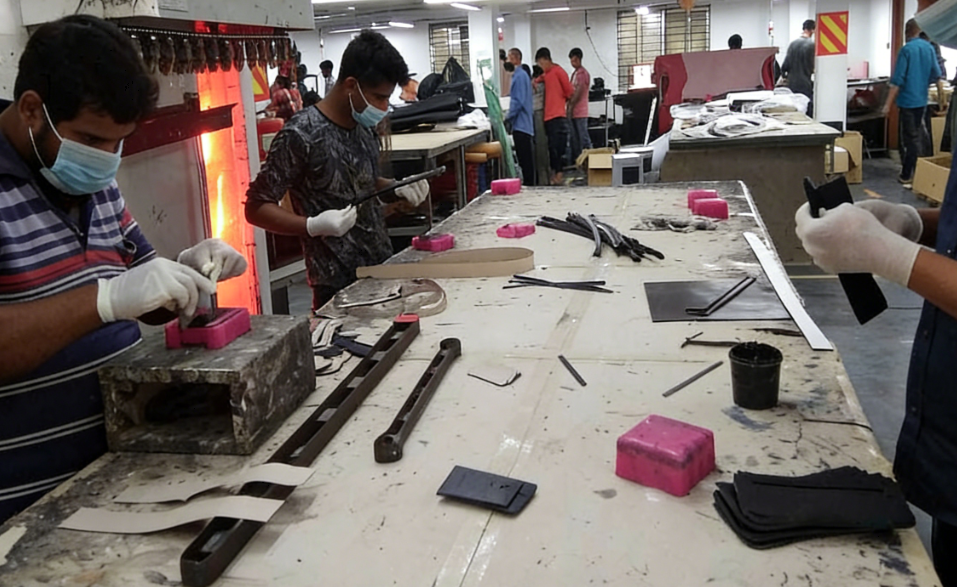
判定基準が完成したら、次は「どうやって検査するか」を設計します。検査方法を間違えると、コストだけが増えて不良品は止められません。最悪の結果です。
トートバッグOEMで使う検査方法は、大きく全数検品と抜き取り検査の2種類です。
全数検品 vs 抜き取り検査:どちらを選ぶか
| 項目 | 全数検品 | 抜き取り検査 |
|---|---|---|
| 検査対象 | 全製品 | 一部サンプル |
| 不良流出リスク | ほぼゼロ | 統計的に許容 |
| コスト・時間 | 高 | 低 |
| 適用できる検査 | 非破壊のみ | 破壊・官能検査も可 |
全数検品を選ぶべきケースは2つです。契約上の義務があるロット、または致命的欠陥(金具の破断など)が心配されるロットです。
抜き取り検査が向いているケースも2つあります。ロット数が多い量産品、または工程が安定していて品質のばらつきが小さいケースです。
AQL基準を使った抜き取り検査の設計
抜き取り検査では、JIS Z 9015をもとにサンプル数と合否判定数を決めます。ロットサイズとAQL値を照合するだけで、必要なサンプル数がわかります。
基本的な設定の目安は次の通りです。
- 重欠陥(縫製・金具): AQL 1.5%
- 軽欠陥(外観・プリント): AQL 4.0%
不合格ロットが出たときの対応フロー
抜き取りでロット不合格になったら、以下の4つの選択肢から対応を選んでください。
- 全数選別 ― 不良品を取り除き、良品のみ出荷
- 手直し(修理) ― 軽微な不良であれば補修対応
- 格下げ ― 別用途・別チャネルへの転用
- 廃棄 ― 致命的欠陥が多数の場合
不合格ロットの対応方針は、事前に工場と契約書または基準書に明記してください。トラブルが起きてから決めると、交渉が長引きます。
STEP 5|トートバッグ OEM:トートバッグ OEM:検品基準書のテンプレート化と工場への共有・契約への組み込み方
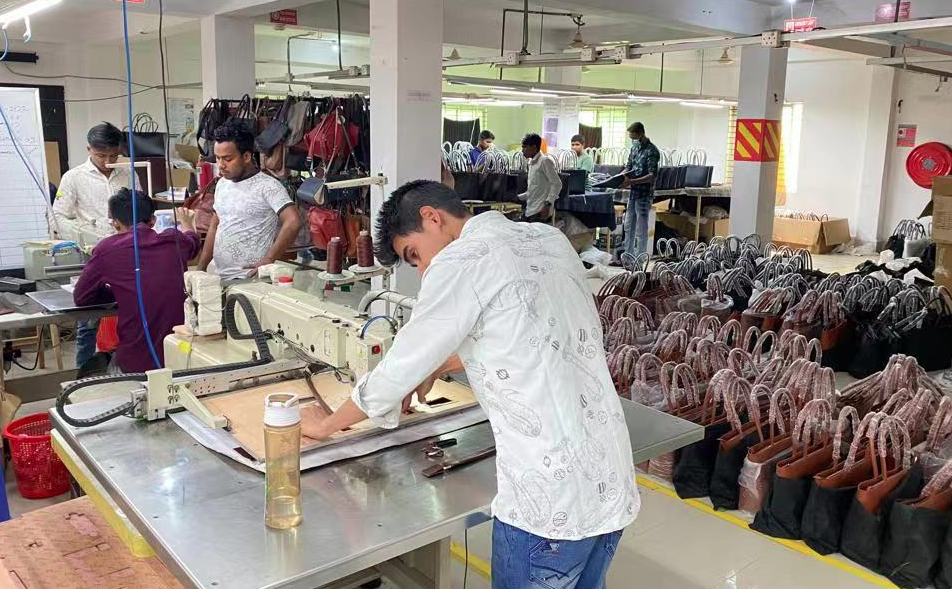
基準書は「作って終わり」では機能しません。工場の現場担当者が実際に使い、トラブル発生時に証拠として機能して初めて意味を持ちます。最後のステップは、基準書をテンプレート化して工場と共有し、契約に組み込むことです。
テンプレートの基本構成
検品基準書は、以下の表形式で統一してください。日中対訳を入れることで、中国工場とのコミュニケーションロスを大きく減らせます。
| 項目 | 基準値 | 判定方法 | 再検トリガー | 中日対訳 |
|---|---|---|---|---|
| 表面傷 | 1mm以上の傷なし | 目視(30cm・自然光) | 1件でも発見 | 小瑕疵/小瑕疵 |
| 寸法誤差 | ±1mm以内 | ノギス計測 | ±2mm超でロット不合格 | 严重瑕疵/严重瑕疵 |
| 重量誤差 | 規定値の±3%以内 | 電子秤 | ±5%超で全数検査 | 中等瑕疵/中等瑕疵 |
| 印刷ズレ | 1mm以内 | 定規計測 | 1mm超で要確認 | 中等瑕疵/中等瑕疵 |
不良レベルの定義も基準書内に明記してください。
| レベル | 日本語 | 具体例 |
|---|---|---|
| 軽微な不良 | 小瑕疵 | 表面微細傷(1mm未満)、軽微変色 |
| 中程度の不良 | 中等瑕疵 | 外観不良(3mm以内)、機能影響なしのズレ |
| 重大な不良 | 严重瑕疵 | 寸法偏差±2mm超、大きな亀裂 |
| 致命的欠陥 | 致命缺陷 | 使用不可、重大機能喪失 |
深センの検品業者では、この対訳テンプレートを導入後、5名の検査員全員が同一用語で報告するようになり、ばらつきが激減した事例があります。
まとめ|品質基準書は、あなたのブランドを守る「契約の言語」
OEM取引で品質トラブルが起きる本当の原因は、工場の技術力ではありません。「何が合格か」を双方が同じ言葉で定義できていないことが問題です。
本記事で解説した検品基準書の作成ステップを振り返ります。
- 仕様の明確化
- チェック項目の体系化
- AQL基準の設計
これらはギャップを埋めるための実践的な手順です。OEM品質検査チェックリストを一度整備すると、繰り返し使える資産になります。発注のたびに積み重なる品質リスクを、根本から断ち切れます。
次のアクション:まず自社製品のトートバッグ仕様書を手元に置いてください。そしてSTEP 1の項目を埋めることから始めましょう。完璧な基準書は一日で完成しません。でも、「書き始めた一枚」が、不良品ゼロへの最短距離です。

0コメント