
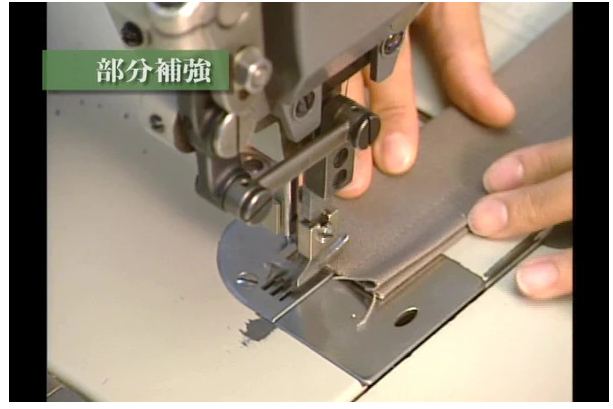
トートバッグ OEM ハンドル補強縫製の重要性|
OEMトートバッグ補強縫製の設計は、用途・素材・コストの三つの軸で考えます。
対策の核心:縫製構造と補強材の組み合わせ
持ち手の根本には箱縫い+十字縫いが最も効果的です。この組み合わせは引き剥がし力を多方向に分散します。直線縫い単体では対応できないねじれや局所応力にも耐えられます。
薄手素材や長期使用のバッグには、補強テープの縫い込みを加えましょう。荷重を広い面積に逃がせるため、耐久性が大きく上がります。
用途別の補強レベル目安
|
用途 |
推奨仕様 |
|---|---|
|
販促・エコバッグ |
持ち手根本の局所補強(最低限) |
|
日常使いコットントート |
箱縫い+補強テープ |
|
PCバッグ・重量物対応 |
補強テープ+樹脂プレート+多重縫い |
仕様化すべき確認項目
発注前に以下の項目を仕様書に明記してください。
-
縫製形状:箱縫い・十字縫い・二重縫いのどれを使うか指定する
-
使用糸:エステル糸またはナイロン糸を選ぶ。番手と強度証明の提出も求める
-
補強材:当て布・補強テープ・リベットの有無と取り付け位置を確認する
-
量産前サンプル:引張テストと繰り返し負荷テストで実際に検証する
コストの目安:補強仕様を追加すると単価は上がります。ただし、ハンドル破損による返品やクレーム対応のコストと比べれば、先に投資する方が合理的です。品質トラブルの後処理より、最初から仕様を固める方がコストを抑えられます。
① ハンドル付け根が「最も破損しやすい」構造的理由
OEMトートバッグのハンドルは、付け根の一点に荷重が集中する構造です。これは設計上の欠陥ではありません。物理的に避けられない力学的現象です。
荷物の重さが手に伝わるとき、握り点から付け根までの距離が「てこの腕」として働きます。その結果、付け根には実際の荷物重量を大きく上回る曲げ荷重(曲げモーメント)が集中します。5kgの荷物でも、付け根にかかる応力はその数倍になるケースがあります。
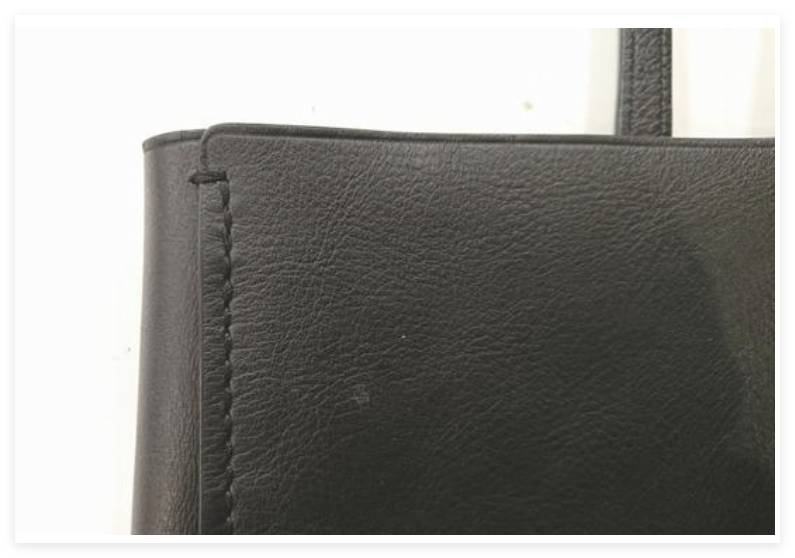
破損が集中する3つの構造的メカニズム
① 形状変化による応力集中
ハンドルと本体が接合する部分では、素材の断面形状が急に変わります。平らな生地面から立体的なハンドルへの移行点は、局所的に応力が増幅される「弱点ゾーン」です。縫製仕様が不十分だと、この部分から先に破断が始まります。
② 繰り返し荷重による疲労破壊
使うたびに付け根には曲げとねじりが同時にかかります。1回の荷重では壊れません。ただし、数百回・数千回と繰り返されると、微小な亀裂が少しずつ広がります。ある日突然ちぎれるトラブルの多くは、この疲労破壊が原因です。
③ 縫製の緩みと偏荷重の悪化
縫い目に遊びがあると、荷重が均等に分散されません。一部のステッチに荷重が集中します。この偏荷重が繰り返されると、局所的な摩耗と劣化が加速します。最終的な破断も早まります。
破損リスクが最も高くなる条件
以下の要素が重なると、付け根への偏荷重・疲労・摩耗が同時に発生します。破損確率が一気に上がります。
|
リスク要因 |
具体的な影響 |
|---|---|
|
補強材なしの単純縫い |
曲げ荷重を生地単体で受けてしまう |
|
ステッチの針数不足 |
疲労亀裂の起点が早い段階で形成される |
|
ハンドル取り付け位置のずれ |
左右非対称の偏荷重が発生する |
|
薄手素材への直縫い |
形状変化部の応力集中が目立つようになる |
OEM発注の現場で大切なのは、この「構造的必然性」を理解したうえで仕様書を書くことです。補強縫製は「念のため」の追加オプションではありません。付け根の物理的弱点を補う設計上の必須要件です。
② OEMで必ず指定すべき補強縫製パターン3種の比較
補強縫製の「何を指定するか」を曖昧にしたまま発注すると、工場は最もコストが低い方法を選びます。品質トラブルが起きても、仕様書に根拠がなければ改善要求は通りません。トートバッグOEM担当者が押さえるべき縫製パターンは主に3種です。
3種のパターンと基本性能
① カンヌキ止め(Bartack)
持ち手付け根への一点集中荷重に強いパターンです。専用ミシンで1箇所あたり1〜2秒で施工できます。引張強度は約150〜250N(15〜25kgf)クラスが一般的なOEM要求水準です。面での荷重分散は弱めです。そのため、付け根1カ所につき2本以上打つのが量産現場の標準になっています。
② ボックス+クロス(Box-X stitch)
外周4辺+対角クロスを縫うパターンです。単純直線縫いと比べて、破断荷重が約1.3〜1.5倍上がります。バックパックのショルダー付け根では400〜600N(40〜60kgf)クラスをターゲットに指定する事例が多いです。「タフさ」を視覚的に伝える記号としてデザイン面でも機能します。
③ ダブル/トリプルステッチ(2本針・3本針縫製)
1本針と比べると、2本針で約1.4〜1.6倍、3本針で約1.8〜2.0倍の縫い目強度を確保できます。ワークウェア分野では、トリプルステッチの採用で破れクレーム発生率を1/3以下に抑えた事例が複数あります。
用途・荷重レベル別の使い分け
|
想定荷重 |
推奨パターン |
|---|---|
|
~5kg(販促・ライトバッグ) |
1本針縫製+必要箇所のみカンヌキ |
|
5〜15kg(一般トート・ビジネス) |
ボックス+クロス、またはカンヌキ複数本+ダブルステッチ |
|
15〜30kg(ツール・アウトドア系) |
ボックス+クロス+カンヌキ併用、シームはトリプルステッチ |
OEM仕様書に必ず数値で記載すべき項目
パターンを指定するだけでは不十分です。以下を数値で明記しないと、工場ごとに解釈がばらつきます。
-
糸の番手・種類:例)#20または#30ポリエステル長繊維糸
-
ステッチピッチ:mm単位で指定(例:3.0mm)
-
返し縫いの針数と位置:例)始端・終端各3針、端から7mm
-
カンヌキのサイズと本数:例)10mm長×2本、端から7mm位置
-
ボックスのサイズ:例)25×25mm、クロス1本、ピッチ3.2mm
コスト面の補足:持ち手付け根を「ステッチのみ」から「ボックス+クロス」に変更すると、縫製原価は1〜3%増が目安です。ハンドル破損によるクレーム対応コストと比べれば、先行投資として十分に回収できる水準です。
③ OEM仕様書に「数値で」明記すべき7つのチェックポイント
仕様書に「しっかり縫製すること」と書くだけでは不十分です。工場によって解釈は変わります。数値がなければ基準になりません。これがトートバッグOEM発注における品質管理の大原則です。
下記の7項目を、数値で明記してください。
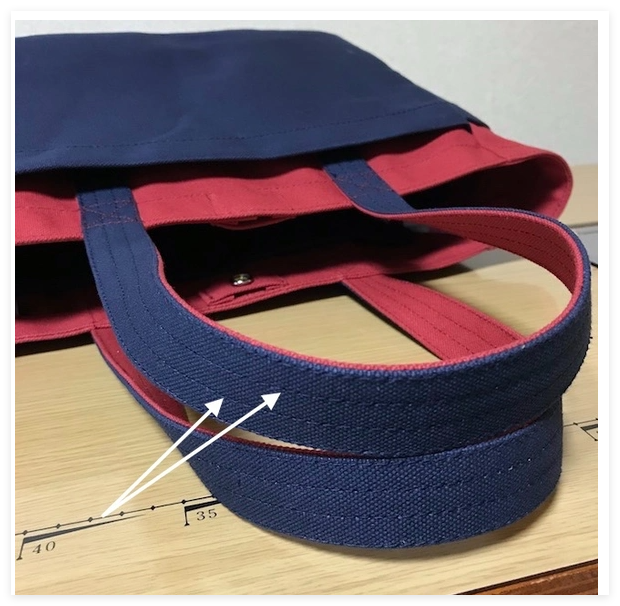
チェックポイント一覧
① 寸法・許容差
持ち手の長さ・幅・取り付け位置はmm単位で指定します。
例)持ち手長さ 500mm(±10mm)、付け根の縫製幅 25mm(±2mm)
② 最小ロット・発注数量(MOQ)
バッグOEMでは1型あたり 200〜300個 がMOQ目安です。色展開ごとに 50個単位 での対応可否も確認します。数量誤差の許容範囲は ±1%以内 と明記してください。
③ 価格・支払条件
縫製加工費の内訳を数値で分解します。例)補強縫製追加費用 +¥30〜¥50/個。支払サイトは「検収月末締め 翌月末払い(30日サイト)」のように日数で表記します。
④ 納期・リードタイム
量産は最終サンプル承認後 45日以内に工場出荷 とします。納期遅延のペナルティも数値で定めます。例)7日超=製品代金5%減額、30日超=契約解除可。
⑤ 品質基準・検査条件
ハンドル引張強度の合格ラインを数値で明示します。例)引張強度 150N以上(販促バッグ)、400N以上(重量物対応)。不良率の許容値は 1.0%以下 を基準にします。
⑥ 瑕疵・クレーム対応範囲
品質保証期間は 納品後6ヶ月 と定めます。不良率に応じた対応ルールを段階で明記します。
– 不良 3〜10% → 次回ロット 単価5%値引き
– 不良 10%以上 → 全量交換または全額返金
条件を数値で固めることで、交渉の根拠になります。
⑦ 原材料・仕様固定条件
糸の指定例:ポリエステルフィラメント 75D/36F、強度 3cN/dtex以上。仕様変更の締切は「量産開始 14日前 まで可」とします。それ以降のキャンセルチャージは 材料費の100% です。
「数値が入っているか」だけで仕様書の完成度を確認できます。この7項目を発注前のセルフチェックリストとして使えば、工場との認識ズレを防げます。クレーム発生時の交渉力も確保できます。
④ サンプル検証フェーズで見落としがちな耐荷重テスト手順
サンプルが上がってきた段階で、多くのOEMトートバッグ担当者は「見た目」と「縫い目の仕上がり」だけを確認して終わりにします。耐荷重テストは省略されるか、静荷重を1回かけるだけ——このパターンが、量産後のクレームを生む最大の原因です。
テストが「片手落ち」になる3つの構造的な抜け
① 静荷重試験しか実施しない
これが最もよくある見落としです。「80kgを載せて壊れなかった」だけでは不十分です。実際の使用では、3種類の荷重が複合的に発生します。
|
荷重タイプ |
試験例 |
見落とされがちな理由 |
|---|---|---|
|
静荷重保持 |
定格荷重×1.5倍を1〜10分連続保持 |
やっていると思い込んでいる |
|
繰り返し荷重 |
定格の80〜100%を1万〜10万回載荷・除荷 |
時間がかかるため省略される |
|
衝撃荷重 |
基本荷重+30kgを0.1秒以内で載荷、50〜100回 |
試験設備がないと対応できない |
② 安全率を掛けた試験荷重を設定していない
「表示耐荷重=試験荷重」で評価するケースが多いです。実務では安全率1.25〜2.0倍の荷重で試験するのが標準です。
例)表示耐荷重80kg → 試験荷重は100〜160kgで実施する。
この差を仕様書に明記せず工場任せにすると、工場は最小限の荷重でテストを通そうとします。
③ 荷重の「方向」と「点」を指定していない
トートバッグのハンドル付け根には、垂直下向きだけでなく、横方向のモーメントも日常的に発生します。ところが試験では下方向のみで評価することがほとんどです。
-
下方向:定格荷重をそのまま載荷
-
横方向(ねじり):支点から距離Lの位置への横荷重を指定
-
荷重点の範囲:中心線から±20mm以内など位置を明文化する
サンプル検証時の判定基準チェックリスト
「破損しなければOK」は基準になりません。まず以下を数値で定義してから、テストを実施してください。
-
変形量:試験後の永久変形が初期寸法の1〜3%以内
-
不良率の合格ライン:引張強度150N以上(販促バッグ)、400N以上(重量物対応)
-
繰り返し試験後の機能確認:縫い目のほつれ・ガタの増加が0.5〜1.0mm以内
サンプル検証フェーズでこれらの数値を確定しておくと、量産移行時の手戻りがなくなります。工場との品質交渉でも、数値根拠があるかどうかで交渉力が大きく変わります。
⑤ 強度とコストを両立させる「補強仕様の最適設計」思考法
「補強は多いほど安心」——この思い込みが、OEMコストを押し上げます。
最適設計の核心はシンプルです。必要強度を満たす最小構成を選ぶこと。過剰補強は材料費・加工費・検査工数をすべて増やします。補強不足はクレームコストに直結します。どちらの極端も避ける。そのために、設計判断をルール化します。
局所補強を優先する5ステップ
-
要求強度を数値化する(必要荷重・変形許容量・耐久条件)
-
応力集中箇所だけに補強を絞る(全面増厚ではなく局所補強)
-
制約条件をルール化する(糸の種類・補強材の規格・縫製パターン)
-
仕様をテンプレート化し、案件ごとの設計ばらつきを排除する
-
試作評価で過剰仕様を削る(安全率を必要以上に積まない)
コスト判断の3原則
-
部品点数を増やさない:補強材を追加すると、材料費だけでなく組立・検査コストも上がります
-
加工難度を上げない:板厚アップや多重縫いは強度向上に効きます。ただし加工費増に直結します。最小限にとどめましょう
-
強度条件ごとに仕様を標準化:用途別の補強テンプレートを作れば、個別設計の工数を大きく減らせます
補強仕様の最適設計とは、「強くすること」と「高くすること」を切り分ける考え方です。荷重経路が明確で、応力集中が局所に集中せず、必要箇所だけに補強が入っている——この状態が、強度とコストを同時に最適化した仕様書の完成形です。
⑥ OEM工場選定で「縫製補強力」を見抜く3つの評価基準
「高品質な縫製をしています」と言うのは簡単です。問題は、数値と構造で証明できるかどうかです。
縫製補強力の実力を見抜くには、3つの切り口で評価します。
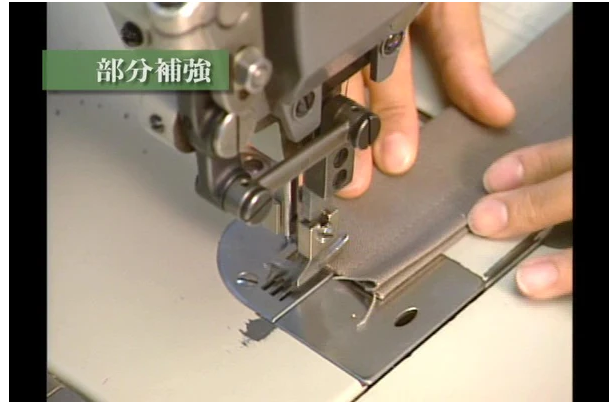
評価基準①:仕様レベルを「数値と構造」で確認する
口頭の説明は不要です。図面と実測値で確認してください。
-
ステッチ本数:荷重がかかるハンドル付け根は3本以上+バータックが基準。1本縫いのみは強度リスク大と判断します
-
縫い代幅:一般用途は7〜10mm、重量物対応は10〜12mmが目安。仕様書との差は±1mm以内なら管理精度は高い。±2mm超は要注意です
-
補強当て布のサイズ:負荷部から上下左右10〜15mm以上大きく取っているか確認します
-
工法レベル:布巻き一体縫製(強度:高)→袋縫い(強度:中〜高)→隠しテープ式(強度:中)の順に、負荷の高いモデルへの対応力が分かります
評価基準②:「試験値」を提出させる
「試験をしている」という回答だけでは不十分です。合格基準値を即答できるかが判断ポイントです。
|
試験項目 |
基準値 |
|---|---|
|
シーム引張強度(ハンドル付け根) |
200〜300N以上 |
|
摩耗試験(バッグ底・角部) |
10,000回摩擦で糸切れなし |
|
洗濯後の寸法変化率 |
±3%以内(補強部の波打ちも実測で確認) |
過去の試験データシートと、外部検査機関の実績有無を確認してください。
評価基準③:量産での「再現性と管理力」を見る
サンプル1点が合格でも、量産で再現できなければ意味がありません。
サンプル評価時のチェック
– 最低3サイズ×2色以上のサンプルを実測します。主要シームの縫い代幅のばらつきが±1mm以内かを確認します
– バータック位置のズレは±3mm以内が合格ラインです
量産ライン管理の確認項目
– ミシン針番手:厚物部位は#18〜21が適切
– 糸番手:負荷部に20番手前後のコア糸を使用しているか
– ステッチ密度:2.5〜3.0ステッチ/mmで管理されているか
これらを「縫製標準書(SOP)」で確認できる工場は、管理体制が整っています。
不良率の目安
– 縫製関連不良率:1.0%以下
– 持ち手ちぎれ・補強破れのクレーム率:総出荷数に対して0.1%未満
3基準を使った実務的なチェック手順
-
事前ヒアリングでシーム強度(N値)・不良率(%)・補強仕様(ステッチ本数・縫い代幅)を数値で回答させます
-
サンプル評価で実測値と仕様書値のズレを確認します
-
提案力を試します:「ハンドル付け根の引張強度を20%上げたい」と伝えてみてください。糸番手・ステッチピッチ・当て布サイズを数値付きで複数案提示できる工場は、縫製補強力を本質的に理解しています
工場の実力は「できます」という言葉ではなく、数値と根拠で示せるかどうかで判断してください。この3基準を事前ヒアリングとサンプル評価に組み込むだけで、OEM発注後のハンドル破損クレームリスクを大きく下げられます。
⑦ よくある失敗パターンと、発注前に防ぐ対策(警戒リスト)
トートバッグOEM発注の品質トラブルの大半は、「仕様を詰め切らなかった」という一点に行き着きます。ハンドル補強縫製も同じです。以下に、発注現場で繰り返される失敗パターンと、発注前に取れる具体的な対策をまとめます。
❌ 失敗パターン①:縫製仕様を口頭・感覚で発注する
「しっかり縫ってください」という指示だけで工場に任せるのは危険です。工場は最もコストが低い方法を選びます。補強テープなし・単縫い・ステッチピッチ未指定——この状態で量産品が納品されても、仕様書に根拠がなければ改善要求は通りません。
防ぐ対策:
– 縫製形状・糸番手・ステッチピッチ・バータック本数をすべて数値で仕様書に記載する
– 口頭合意は必ず書面またはメールで確認を取る
❌ 失敗パターン②:サンプル確認を「見た目」だけで済ませる
縫い目がきれいでも、引張強度が不足している製品は存在します。静荷重1回のテストだけで量産にGOを出すのは危険です。繰り返し使用による疲労破壊が、量産後に発覚します。
防ぐ対策:
– サンプル段階で引張強度(N値)・繰り返し荷重試験の実施を必須にする
– 合格基準は事前に数値で定義する(例:引張強度150N以上)
❌ 失敗パターン③:補強仕様をコスト削減の標的にする
「少し安くできませんか」という交渉で、最初に削られるのが補強縫製です。バータック省略・当て布省略・糸のグレードダウン——単価は数円〜数十円下がります。しかし、ハンドル破損クレームが発生した場合の返品・交換・ブランドダメージとは比較になりません。
防ぐ対策:
– 補強仕様は「削減交渉の対象外」と発注前に明示する
– コスト調整が必要な場合は、補強部分以外(外装素材・パッケージなど)で検討する
❌ 失敗パターン④:工場の「管理力」を確認せずに発注する
サンプル1点が合格基準を満たしていても、量産で再現できない工場は存在します。縫製標準書(SOP)が整備されていない工場では、担当者が変わるたびに仕上がりがばらつきます。
防ぐ対策:
– 発注前に縫製不良率(目安:1.0%以下) とハンドル破損クレーム率(0.1%未満) を数値で確認する
– 「縫製標準書(SOP)を見せてほしい」と依頼し、管理体制の有無を確認する

まとめ:補強縫製は「コスト」ではなく「投資」である
ハンドル補強縫製の品質は、トートバッグの耐久性を決めます。それだけでなく、あなたのブランド信頼性を守る最前線でもあります。次の3つを押さえてください。
-
補強パターンの選定
-
仕様書への数値明記
-
サンプル段階での耐荷重テスト
この3つを実行するだけで、納品後のクレームリスクを大きく減らせます。
「安く作れればいい」——その考えは危険です。返品対応、ブランド毀損、再発注コスト。結果的に何倍もの損失になって返ってきます。それがOEMトートバッグ製造の現実です。
今すぐ確認すべきこと:現在の仕様書を見てください。縫製ステッチ強度や補強テープの幅・素材が、数値で記載されていますか?曖昧なままなら、それが次のトラブルの原因になります。
品質基準の策定やOEMトートバッグ工場選定でお悩みの方は、ぜひ一度ご相談ください。

0コメント