
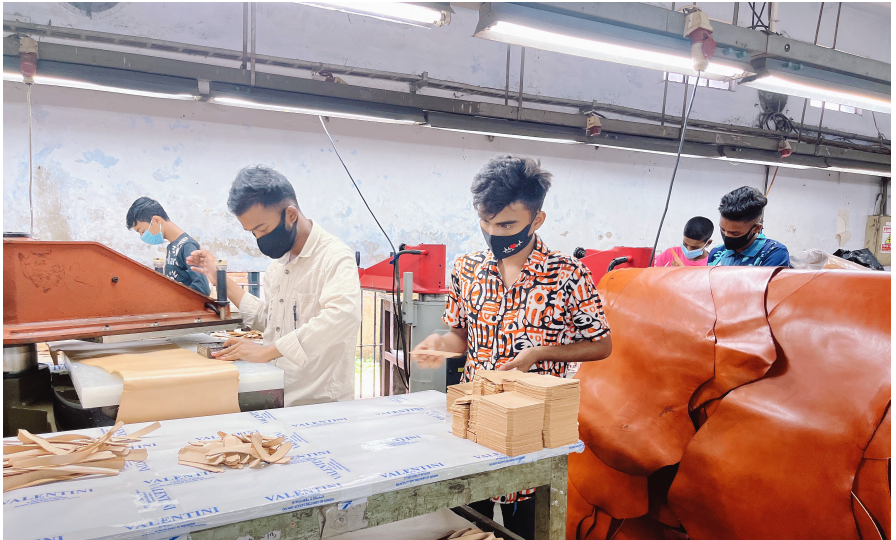
「サンプルは良かったのに、量産品が全然違う」――OEMバッグ発注の現場では、この種の品質ギャップが繰り返されています。
問題の根本はメーカーの技術力ではありません。発注側に明確な品質基準がなかったことが原因です。
縫製品質・素材の選定基準・金具の耐久性。これらの評価軸を事前に言語化・文書化しているブランドは、納品後のリスクを大きく減らせます。文書化できていないブランドとの差は歴然です。
本ガイドでカバーする内容:
- OEMメーカーの選定方法
- 素材の評価基準
- サンプル承認のポイント
- 量産管理の進め方
バッグ製造の専門知識がなくても大丈夫です。実践的なステップとチェックリストを使って、プロと同水準の品質判断ができるよう解説します。
オーダーメイドハンドバッグの品質判断:なぜ「基準の明確化」が先決なのか
品質トラブルの多くは、製造段階では生まれません。発注前の設計段階が問題の起点です。
縫製方法・パーツの取り付け位置・仕上げの美しさ。これらをサンプル段階で具体化しておくと、量産時の再現性が上がります。基準が曖昧なままメーカーに任せると、工場は「自社の標準」で製造するしかありません。結果として、あなたの意図とズレた製品が出来上がります。
品質基準を文書化することで何が変わるか
ステッチピッチを例に考えてみましょう。業界標準は8〜12針/インチです。
- 10〜12針:高密着・高耐久。高級感が出る。
- 8針以下:カジュアルな印象になる。
この数値を仕様書に明記するだけで効果が出ます。検品時の判断基準が揃います。ばらつきや不良品の発生率も下がります。
品質基準の明確化は、3段階で進めます:
- 製品基準の設定 — 素材・構造・耐荷重・使いやすさを定義する
- サンプル評価 — 縫製精度・仕上がりを検査し、耐荷重テストを実施する
- 生産管理の設計 — 抜き取り検査と中間検品で均一性を担保する
基準を持つブランドと持たないブランド。その差はブランドへの信頼とリピート率に直結します。
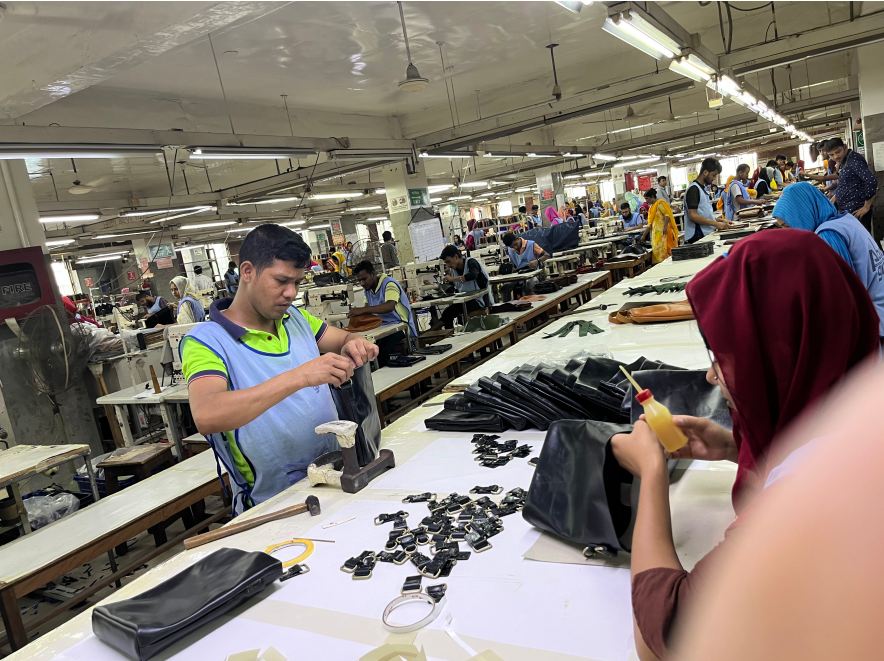
STEP 1|メーカー選定時に確認すべき品質管理体制の7つのポイント
ISO 9001認証取得企業では、内部監査の導入により不適合品の出荷が20〜30%低減するというデータがあります。メーカー選定の段階で品質管理体制を見極めれば、納品後のリスクが大幅に下がります。
以下の7つのポイントを、メーカーとの初回コンタクト時に確認してください。
✅ 7つの確認ポイント
① ISO 9001認証の取得有無
2015年版に基づく品質マネジメントシステムが構築されているか確認します。認証書の発行日・有効期限・認証機関名まで照合してください。
② 品質管理体制図の提示
責任者・役割分担が明文化されているか確認します。「不良率:月5%以下」「納期遅延ゼロ」といった具体的な管理目標を持つメーカーは、信頼性が高いと判断できます。
③ 作業マニュアル・標準手順書の整備状況
全工程が標準化されているか確認します。4M管理(Man/Machine/Material/Method)が実施されているか確認します。これが作業ばらつきの防止につながります。
④ 三段階の検査プロセス
優良な工場は以下の検査体制を備えています:
- 受入検査:資材の外観・寸法・機能を確認
- 製造中検査:抜き取りまたは全数検査を実施し、異常時は即中断
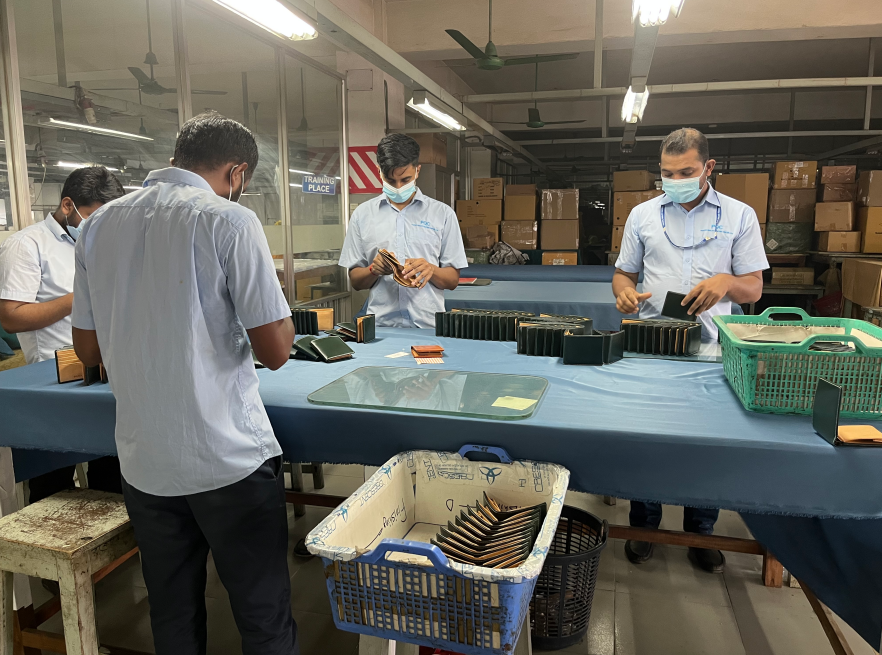
- 出荷前最終検査:外観(傷・汚れ)・寸法・動作テストを実施し、不良品は専用棚で隔離管理
⑤ トレーサビリティと測定器の体制
検査データが自動記録・共有されているか確認します。使用する測定器がJIS規格に準拠しているかも確認ポイントです。
⑥ 改善・内部監査の実績
過去のクレームや返品履歴に対して、原因究明→再発防止のサイクルが機能しているか問い合わせます。「どんなトラブルがあり、どう改善しましたか?」という質問への回答の具体性が、メーカーの成熟度を示します。
⑦ サプライヤー管理と法規制対応
取引先の信用管理が行われているか、業種別の法規制に対応しているか確認します。過剰品質による価格超過を避けるため、品質・価格・納期のバランス指標を持つメーカーを選ぶことが理想的です。
実践メモ:上記7項目を「工場評価シート」として文書化します。複数のメーカーを同一基準で比較することで、選定判断が客観的かつ迅速になります。
STEP 2|素材品質の判断基準:革・生地・裏地を部位別に評価する方法
バッグ素材の品質は、「触ってみて良さそう」という感覚だけでは判断できません。部位ごとに評価基準が異なります。数値化できる指標を持つことが、プロレベルの品質判断への近道です。
革・生地・裏地の3素材を、部位別の具体的な基準とともに解説します。
🔍 革(レザー)の部位別評価基準
表面(グレイン面)
– 傷・キズの許容範囲:Aグレード=欠陥率2%以下(傷0.5mm未満)、Bグレード=3〜7%
– 厚みの基準:バッグ用は0.8〜1.2mmが標準
– 屈曲テスト:1万回以上曲げてもひび割れが生じないことを確認(JIS K 6545準拠)
裏面(肉面)
– 繊維密度が均一か、ほつれがないかを目視確認
– 接着強度:2.5N/cm以上のはく離強度が必要
– 柔軟性を保つための油分含有率は5〜8%が適正範囲
コバ(断面)
– 切断面のばらつきが0.2mm以下であることを確認
– 染料の浸透深度が断面の80%以上に達しているかを確認
🔍 生地の部位別評価基準
| 部位 | 評価指標 | 合格基準 |
|---|---|---|
| ボディ/パネル | 引張強度(縦横) | 400N以上 |
| ボディ/パネル | ピリング試験(マーティンデール法) | 1万2,000回で4〜5級 |
| 縫い目・ヨーク | 色堅牢度(乾湿摩擦) | 4〜5級 |
| 縫い目・ヨーク | シーム滑脱量(50N荷重下) | 0.5mm未満 |
| 裾・カフス | 洗濯収縮率(40°C×3回) | 3%以下 |
🔍 裏地の部位別評価基準
メイン裏地
– 通気性:50cm³/cm²/s以上(ASTM D737)
– 耐摩耗性:マーティンデール法で2万回以上
ポケット部分
– バースト強度:300kPa以上
– 5回洗濯後にピリングが発生しないこと
共通の合否判定基準
– 収縮率:5%以下
– ドライクリーニング後の変色:色差1ΔE以内
🧪 部位別評価の実施手順
素材を受け取ったら、4ステップで評価を進めます:
- 目視確認:3000K(昼白色)の光源下で、0.1㎡あたりの欠陥数をカウントします
- 触感確認:素材をつまんで放します。2秒以内に元の形に戻れば高品質の目安です
- 伸長テスト:10%引き伸ばし後、回復率が95%以上あることを確認します
- 厚み測定:ノギスで複数箇所を計測します。部位間のばらつきが0.1mm以内に収まっているかを確認します
チェックポイント早見表
素材 部位 最大許容欠陥率 欠陥サイズ上限 革 表面 2% 直径1mm未満 生地 ボディ 4% 2mm未満 裏地 ポケット 3% にじみ出しなし
これらの数値を仕様書に落とし込んでおくと、サンプル確認時と量産検品時の判断基準が統一されます。「感覚的な合否判定」から脱却し、客観的なデータで品質を守る体制が整います。
STEP 3|縫製・仕上がり品質のプロ水準チェックリスト
縫製の不良は、素材や金具の問題と違います。目視だけでは見逃しやすいのが厄介な点です。糸切れ・目とび・左右非対称――これらは量産段階で初めて顕在化することが多いです。サンプル確認時の見落としが、そのまま大量不良につながります。
以下のチェックリストは、ISO 9001準拠の検査フローをベースにしています。ハンドバッグOEM発注の現場で実用性の高い項目を厳選しました。
🧵 一次検品:製造中に確認すべき基本項目
製造途中でも、以下の項目を抜き取り確認しましょう。工程内での不良の蓄積を防げます。
- 仕様書との照合:縫い代幅が素材の厚みに合った設定になっているか確認します
- 薄手素材(シャツ地など):0.7〜1.0cm
- 厚手素材(ボトム・アウター地):1.2cm以上
- 糸始末の処理:端部の処理が均一か確認します。ほつれの起点がないかもチェックしてください
- サイズ正確性:仕様書記載の出来上がり寸法と比較します。伸び・縮みの許容範囲内に収まっているか確認してください
🔍 縫製精度の詳細チェック:20項目の確認ポイント
| カテゴリ | チェック項目 | 判定基準 |
|---|---|---|
| 左右対称性 | 袖・カフス・ストラップ付け根の形状・寸法 | 左右差1mm以内 |
| 縫い目強度 | 糸切れ耐性(特にストレッチ素材) | 張力テストで破断なし |
| 補強縫い | カンヌキ(力がかかる部位) | 指定箇所に確実に施工 |
| 針穴キズ | 地糸切れ・縫い目開き | 目視+引き検査で確認 |
| 柄合わせ | ストライプ・ボーダーのずれ(ポケット・前後身頃) | ずれ2mm以内 |
| プレス仕上げ | アタリ・テカリ・水じみ | 目視確認で欠点ゼロ |
✅ 最終出荷前:バッグ仕上がり検査の3ステップ
量産完了後の最終検査は、以下の順序で進めます。
- 縫製仕様書との照合:仕上がり寸法・縫製品位を元サンプルと比較します
- 外観仕上げの確認:しわ・汚れ・臭い・左右非対称・裾の広がりを目視でチェックします
- 検針機検査の実施:金属探知(鉄粉検知)で最終スクリーニングを行います。全数または規定ロット数で実施してください
実践メモ:上記のチェック項目は、工程ごとに図解した縫製仕様書に落とし込みましょう。工場内で常時共有できる形にしておくことが大切です。仕様書は定期的に見直してください。量産ロットを重ねるごとにアップデートすると、品質の再現性が高まります。
STEP 4|フォルム・構造・金具の耐久性テスト方法
バッグの「形崩れ」と「金具の破損」は、エンドユーザーからのクレームで最も多い2大トラブルです。縫製や素材が基準を満たしていても、構造・金具の耐久性が足りなければ、ブランドへの信頼は一気に崩れます。
🏗️ フォルム・構造の安定性チェック
バッグ全体の剛性と形状保持力は、3つの項目で確認します。
- 底面の変形テスト:規定の最大積載量を入れた状態で24時間静置します。底面の変形量が3mm以内なら合格です
- 側面の押し戻しテスト:側面を指で押して離します。2秒以内に元の形状に戻るかを確認してください
- 立体保持性の確認:バッグを空の状態で自立させます。左右・前後の傾きが5°以内に収まっているかを目視で判定します
🔩 金具の耐久性テスト:部位別チェック基準
| 金具の種類 | テスト方法 | 合格基準 |
|---|---|---|
| ファスナー | 開閉繰り返し試験 | 3,000回以上で動作不良なし |
| マグネット留め具 | 開閉繰り返し+引張テスト | 1,500回以上、引張強度15N以上 |
| Dカン・ナスカン | 荷重負荷テスト | 50N×500回で変形・破損なし |
| ハトメ・鋲 | 引き抜き強度テスト | 20N以上で脱落なし |
✅ 金具の表面処理・防錆確認
バッグの耐久性は機械的な強度だけで決まりません。表面処理の品質も同じくらい大切です。
- 塩水噴霧試験(JIS Z 2371準拠):48時間噴霧後に腐食・変色が出ないことを確認します
- めっき密着強度:テープ剥離テストでめっき層が剥がれないことを確認します
- コーティングの均一性:目視で気泡・ムラ・ピンホールがないかをチェックします
実践メモ:金具の仕様書には「素材・表面処理・試験回数・荷重値」を数値で明記してください。「高品質な金具を使用すること」のような曖昧な表現は、解釈を工場側に委ねることになります。結果として、品質ばらつきの原因になります。
STEP 5|JIS基準に基づく耐久性・洗濯テストの実施と合否判定
縫製・素材・金具の検査をクリアしたバッグでも、実際の使用環境に耐えられるかは別の問題です。洗濯・摩擦・湿潤など日常の負荷に対する耐性を数値で示す。それがこのステップの目的です。
📋 適用規格の選び方
規格はバッグの用途と販売市場に合わせて選びます。
| 規格 | 対象 | 特徴 |
|---|---|---|
| ISO 105-C06 | 国際市場向け全般 | 標準条件下での色堅牢度評価 |
| AATCC 61 | 北米市場向け | 特定洗剤を使った家庭洗濯を想定 |
| JIS L 1092 | 日本市場向け | スプレー試験・雨試験による撥水度判定 |
| GB/T 3921.3 | 中国市場・中国製造品 | 洗濯堅牢度の手順を規定 |
複数市場で販売するなら、最も厳しい規格を基準に設定してください。
🧪 テストの実施手順:5ステップ
- 機器校正:洗濯機・摩擦試験機を規定条件に合わせます
- サンプル準備:バッグ素材と指定の標準裏地生地を組み合わせた試験片を用意します
- 洗濯・すすぎ・乾燥の実施:以下の条件を守ります
- 温度:40°C または 60°C(実際の使用条件に準拠)
- 洗剤濃度:業界標準に基づいて正確に計量
- 浴比:ステンレス鋼球を規定数追加し、摩擦効果を管理
- 外観検査:汚れ・変色・形状変化を目視で記録します
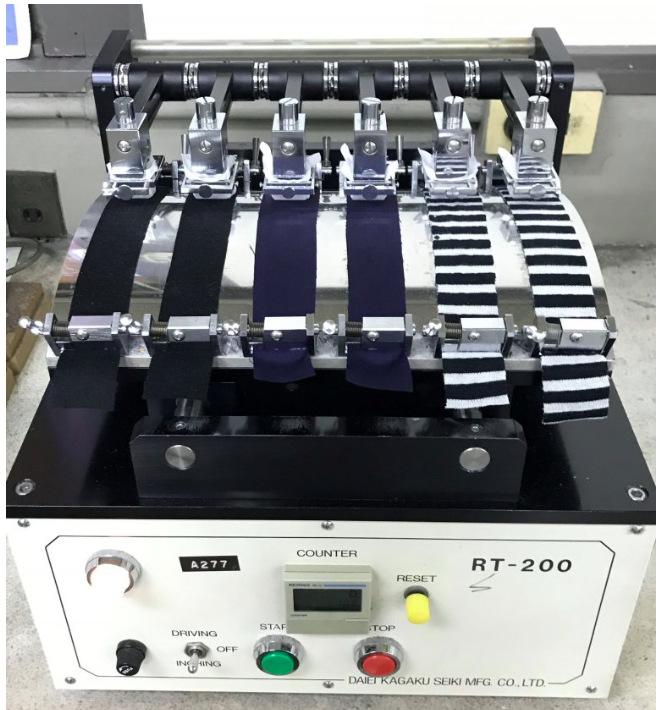
- グレースケール評価:標準グレースケールカードと比較し、等級を決定します
🔬 摩擦試験の条件管理
色落ち・色移りは、乾燥・湿潤の2条件で個別に評価します。
乾燥摩擦試験
– 標準大気条件:温度50℃±5℃、湿度20%±2%
– 摩擦布:4×4mmの標準白綿布を使用
– 摩擦布の向きは摩擦ヘッドの移動方向に合わせること
湿潤摩擦試験
– 摩擦布を蒸留水に浸し、水分含有量95〜100%を確認してから使用
– その後は乾燥摩擦試験と同じ手順を適用
✅ 合否判定の基準:5段階評価システム
| 等級 | 評価内容 | バッグ用途への適用目安 |
|---|---|---|
| 1級 | 著しい色変化・色移りあり | 使用不可 |
| 2級 | 明確な色変化あり | ドライクリーニング専用品のみ |
| 3級 | 若干の色変化あり | 日常使いカジュアルバッグの下限 |
| 4級 | ほぼ変化なし | デリケート素材・高級ライン推奨水準 |
| 5級 | 変化なし | 業務用・高耐久ラインの目標値 |
判定の目安:日常使いバッグは3級以上、高級ラインは4級以上を合格基準として仕様書に明記してください。
📄 テストレポートへの必須記載事項
試験結果は以下の形式でレポートに残します。メーカーへの提出・社内保管・仕様書の見直しに使えます。
- 導入:テスト目的・使用規格・素材の概要
- テスト手順:機器校正値・サンプル準備条件・試験パラメータ
- 観察結果:試験中の異常・変化を含む詳細記録
- 合否判定:グレースケール評価結果と基準値の対比
手順を標準化すると、異なるメーカーや試験機関の結果を同じ基準で比べられます。複数サプライヤーの品質を客観的に比較できるのは、この標準化があるからです。
実践チェックリスト
✓ 試験条件(温度・時間・洗剤濃度)の一貫性が合否判定の精度を左右する
✓ グレースケールカードは認定品を使用し、定期的に更新する
✓ 規格の選定はISO/AATCC/JISの中から市場に合わせて明記する
✓ 洗濯耐久性と摩耗性を同時評価する場合は、事前処理の順序を仕様書に記載する
✓ 1〜2級の低堅牢度素材には「ドライクリーニング推奨」を記録として残す
STEP 6|サンプル承認プロセス:量産前に品質を確定させる実践手順
ゴールデンサンプルを正式に運用している工場では、承認プロセスの曖昧な判断が80%削減されるというデータがあります。量産前のサンプル承認は、品質の判断を「感覚で合格」から「全員が合意した基準で合格」に切り替える唯一のタイミングです。
📋 ゴールデンサンプル承認フロー:8ステップ
- 量産条件下での試作品作成:実際の量産ラインと同じ材料・工程・設備でサプライヤーが試作品を作ります
- 検証会の開催:設計・購買・品質管理・製造の関係者全員が現物を目視と手触りで確認します
- ゴールデンサンプルと境界見本の決定:100点基準品(ゴールデンサンプル)を決めます。あわせて許容限界品(境界見本)も現物で合意します
- 全員の承認サイン・捺印:バイヤーと関係者全員が現物に署名します。口頭合意では不十分です
- マスターサンプルの厳重保管:封印とナンバリングを施し、物理的に管理します
- 写真・ドキュメントのシステム登録:現物だけでなく、デジタル記録としても保存します
- 複数拠点への分散管理:サプライヤー・バイヤー・製造現場にレプリカを分散します。いつでも比較できる体制を整えてください
- 基準見直し時の再フロー実施:仕様変更があれば、このフロー全体を最初からやり直します
🔍 境界見本の具体的な設定例
境界見本とは、「この程度までOK」を現物で定義するものです。曖昧な言葉では許容範囲は伝わりません。実物を使って関係者全員で共有してください。
| 欠陥の種類 | 境界見本の設定内容 |
|---|---|
| 色むら | 「この濃淡差までOK」を現物で提示 |
| バリ(革断面のはみ出し) | 「この大きさまで合格」を実物で確認 |
| 打痕・欠け | 「この程度なら使用可」を複数種類用意 |
境界見本は1種類ではありません。欠陥の種類ごとに現物を個別に準備してください。
✅ 量産試作の4段階と承認タイミング
サンプル承認は「一度やれば終わり」ではありません。試作の進行に合わせて、確認の焦点が変わります。
- 原理試作:機能・性能を限定的に検証する段階
- 機能試作:仕様どおりに大量生産できるかを確認する段階
- デザイン試作:形状・市場ニーズとの一致を立体で検証する段階
- 量産試作:上記すべてを反映した少量生産で最終確認を行い、量産移行を決定する段階
問題が出たら、次の段階に進まず試作をやり直してください。すべての条件をクリアしてから、量産化を決定します。
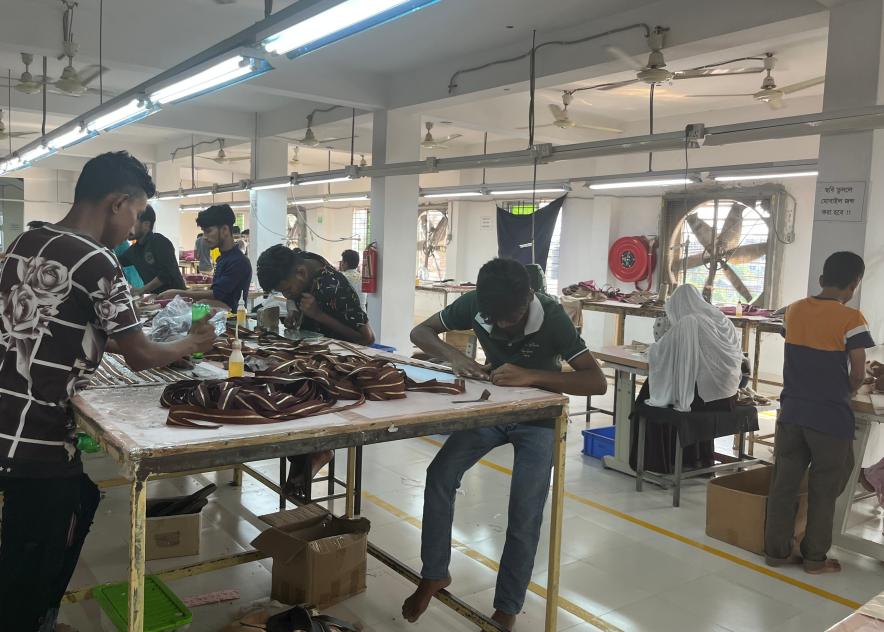
実践メモ:ゴールデンサンプルは「保管してあるから安心」では機能しません。工場検査でNGが出たとき、その場で取り出して比較できる状態にあることが重要です。封印・番号管理・複数拠点への分散保管はセットで実施してください。VDA6.3準拠の体制を取り入れた工場では、量産初期の不良率が5〜10%低減した事例もあります。
STEP 7|品質トラブルの予防と発生時の対処フレームワーク
品質トラブルは、起きてから動くより、起きない仕組みを作るほうがコストも時間も大幅に抑えられます。STEP 1〜6で作った基準と検査体制を、予防と対処の両面で回す。それがこの最終ステップの核心です。
🏗️ 予防体制の3層構造
品質トラブルの予防は、3つの段階で設計します。
| 段階 | 目的 | 主な手段 |
|---|---|---|
| 設計・開発段階 | エラーを源流で止める | 設計段階で不具合を検出し、後工程のコストを削減する |
| 生産準備段階 | 標準化と情報の質を確保する | 作業標準書・チェックリストを整備する |
| 製造段階 | 4M変動をリアルタイムで管理する | Machine/Material/Man/Methodの異常をすぐに検知する |
設計段階で不具合を1件つぶすと、製造段階での対応コストは数倍〜数十倍減ると言われます。「作ってから直す」ではなく、「作る前に防ぐ」。これが基本の鉄則です。
🔍 トラブル発生時の根本原因分析:なぜなぜ2段階法
問題が起きたときは、再発防止の精度が大切になります。表面の原因だけを取り除いても、同じトラブルは形を変えて戻ってきます。根本まで掘り下げることが必要です。
なぜなぜ2段階法のアプローチ:
- 第1段階:「なぜ不良が発生したのか」→ 発生原因を特定する
- 第2段階:「なぜそのような原因が生じたのか」→ 仕組みの不備という根本原因を取り出す
不良分析マップ法を組み合わせると、さらに効果が上がります。
- 発生原因と流出原因を分けて整理する
- 是正・再発防止・水平展開を体系的に管理する
⚙️ 4M別の具体的対策
| 4M要素 | 対策の内容 |
|---|---|
| Machine | 故障モード一覧表を整備し、予知保全で設備の状態を管理する |
| Material | 受入検査基準を明確にし、サプライヤーとのQAネットワークを活用する |
| Man | ヒューマンエラー予防評価シートを導入。指差呼称と3H管理を習慣化する |
| Method | 作業標準書を統一フォーマットで整備し、TWI(訓練方法)で作業を分解・定着させる |
🛡️ 流出防止の多重防護:スイスチーズモデルの活用
1つの検査で全ての不良を止めるのは現実的ではありません。複数の防止層を重ねて設計することで、単一の見落としが出荷に直結するリスクを下げます。
- ポカヨケツールの導入:物理的・システム的にヒューマンエラーを防ぐ
- スイスチーズモデル:各層に「穴」があっても、層を重ねることで流出を防ぐ。多重防護の設計思想です
実践メモ:品質トラブルへの対処力は、問題が起きた直後の初動速度で決まります。インシデント発生時にすぐ動けるチーム体制(担当者・連絡フロー・是正記録の様式)を、あらかじめ整えておいてください。STEP 1〜6で積み上げた検査記録とサンプル管理が、そのとき初めて「証拠」として機能します。
OEMバッグ品質判断力を高めるための実践リソースまとめ
STEP 1〜7で解説した基準とフローを、現場でそのまま使えるリソースとして整理します。
工場選定・評価の判断軸
工場を比較するとき、「品質が高そう」という印象で判断しないでください。数値で差を読むことが重要です。
| 指標 | 高品質工場 | 標準工場 |
|---|---|---|
| ISO取得 | 9001+GMP | 9001のみ |
| 検査頻度 | 工程毎+最終 | 最終のみ |
| 不良率 | 0.5〜1% | 2〜5% |
| トラブル初動 | 24〜48時間以内 | 基準なし |
同カテゴリの製品実績を50件以上持つ工場を選びましょう。データによると、成功率が約40%上がります。
仕様書に明記すべき数値の早見表
口頭や感覚での合意は避けてください。後のトラブルに直結します。以下の数値を仕様書に明記しましょう。
- 縫い目ピッチ:4〜5mm
- 色差許容値:ΔE 2.0以内
- 革漉き厚み:0.8〜1.2mm
- 中間検品不良率の上限:2%未満
これらを文書化すると、サンプル確認から量産検品まで判断基準が一貫します。都度の確認作業も減り、現場での判断がスムーズになります。
まとめ|品質は「運」ではなく、「仕組み」で守るもの
オーダーメイドハンドバッグの品質管理で、最も大切な事実はシンプルです。トラブルは納品後に見つけるものではなく、発注前の基準設定で防ぐものです。
メーカー評価、素材・縫製・金具の部位別チェック、サンプル承認プロセス——本記事で紹介した7つのステップは、バッグ製造の専門家でなくても使えます。プロ水準の品質判断を、現場で実践できるようになります。
まず、自社の品質仕様書(テックパック)を作りましょう。OEMサプライヤーとの認識のズレをなくすことが、最初の一歩です。基準が曖昧なままだと、コストとブランド信頼の両方を失います。

0コメント