
革製ショルダーバッグ OEM サンプルが届いた瞬間、眉をひそめた——そんな経験をしたバイヤーは多い。革の質感が想定と違う。縫い目がズレている。金具の色が仕様書と合わない。
レザーバッグの品質基準を満たさない最初のサンプルは、なぜ生まれるのか。原因は「サプライヤーのミス」だけではない。OEMバッグ製造の現場では、却下の背景に複数の構造的な問題が絡み合っている。
この記事では、実際のレザーショルダーバッグ サンプル却下事例をもとに解説する。素材選定、縫製精度、金具品質まで——見落とされがちな却下理由を体系的に整理した。
レザーショルダーバッグの却下理由① 素材品質の不一致——革の選定ミスが引き起こす連鎖問題
革の選定ミスは、サンプル却下の原因の中でも特に「見えにくい」。縫製のズレや金具の色違いは目で確認できる。だが素材の問題は違う。触れて初めてわかる。実際に使い始めてから出てくることも多い。
「本革指定」だけでは何も伝わらない
OEMバッグ製造の現場で繰り返されるのが、素材仕様の曖昧な伝達だ。仕様書に「本革使用」とだけ書いてあれば、サプライヤーは手持ちの在庫や取引先から「それなりの革」を持ってくる。
「本革」という言葉の中には、大きな差異がある。
- なめし方法の違い:タンニン鞣しは経年変化が深く出る。クロム鞣しは柔軟性が高い。同じ「本革」でも風合いはまったく別物だ
- 厚みの許容範囲:1.2mmと1.8mmでは、バッグの形状保持力も縫製の難しさも変わる
- グレードの分類:フルグレインレザー、トップグレインレザー、ボンデッドレザー——これらをすべて「本革」と表記するサプライヤーは実在する
素材ミスが引き起こす下流への連鎖
レザー素材の選定ミスは、それ一つで終わらない。素材が変われば、縫製の難易度も変わる。縫製条件が変われば、金具との接合部の強度にも影響が出る。一つのズレが、製品全体の品質を崩していく。
この連鎖を止めるには、仕様書に以下を明記することが最低条件だ。
| 項目 | 指定すべき内容 |
|---|---|
| 革の種類 | なめし方法・動物種(牛・羊など) |
| 厚さ | 数値+許容誤差(例:1.5mm ±0.1mm) |
| グレード | フルグレイン/トップグレインなど |
| 現物サンプル | 承認済みレザースウォッチの提供 |
バッグサンプル修正依頼で何度も繰り返されるのが、この素材確認の不徹底が原因のケースだ。仕様書の精度を一段上げるだけで、修正ラウンドはしっかり減らせる。
レザーショルダーバッグの却下理由② 縫製精度と形状誤差——数ミリのズレが却下を招く
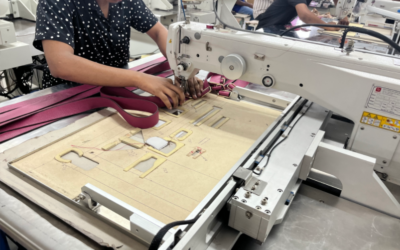
縫製の問題は、数字で見るとその深刻さがはっきりする。わずか1〜2mmのズレが、サンプル却下の直接的な原因になる。これは業界の検品現場で何度も確認されている事実だ。
「許容できないズレ」はどこから生まれるか
ショルダーバッグの縫製では、精度の誤差は複数の箇所で起きる。
- 縫合線の平行ズレ:ストラップ付け根やフラップ端の縫い目が仕様書の基準線から数mmずれると、見た目の歪みとして現れる
- パーツ外形の誤差:革パーツの裁断時に生じた形状誤差が積み重なり、縫い合わせ後に全体のシルエットが崩れる
- 縫合部の布縮み:革は縫製時に少し縮む。この補正が足りないと、完成品の実寸が仕様書の数値とずれる
最新の画像認識技術は、縫合部の布縮みを補正した上で縫合線の平行1cm内側の長さを精密に計測できる水準に達している。それだけ細かい誤差が、現場では実際に問題になっている。
縫製仕様書に必ず記載すべき項目
縫製精度の問題を事前に防ぐには、仕様書の記載レベルを上げることが最も確実な手段だ。
| 項目 | 記載すべき基準 |
|---|---|
| ステッチ数 | 1cmあたりの針数(例:4〜5針/cm) |
| 縫い目の平行許容誤差 | ±1mm以内など数値で明記 |
| 角部の処理方法 | 丸み半径・折り返し幅を図示 |
| パーツ外形の寸法許容差 | 各パーツごとに±数値を設定 |
ハンドバッグ仕様書にこれらが抜けていると、検品時に「合否の判断基準が存在しない」状態になる。サプライヤーが誠実に作ったサンプルでも、基準がなければ却下するしかない。そういった無駄なやり取りを防ぐために、仕様書の精度が重要になる。
レザーショルダーバッグの却下理由③ 金具・仕上げ品質の問題——細部が全体の印象を決める
金具の問題は、数字が語る。バッグ金具を含む熱間鍛造部品の製造現場では、スクラップ率が8%を超えるケースが多い。寸法・表面・強度のいずれかが基準を外れた時点で、その部品は使えなくなる。
革の質感がどれだけ美しくても、縫製がどれだけ丁寧でも——金具一つで製品全体の印象は崩れる。それが「細部が全体を決める」という現実だ。
バッグ金具に起きやすい不良の実態
OEMバッグ製造で実際に起きている金具不良は、大きく4種類に分けられる。
- 型ズレ:上下金型の位置がずれると、形状が歪む。機械加工の基準が取れなくなり、表面に黒皮が残る
- 欠肉:材料の充填が足りないと、角や薄肉部分が欠ける。加熱不足・温度低下・型への位置ずれが主な原因だ
- 曲がり:バリのトリミング時に位置ずれが起きると、抵抗が変わり変形が生じる。厚みの違う部品では冷却速度の差が曲がりを引き起こす。JIS公差基準による検査が必要だ
- 強度不足:熱処理の不良が主な原因となる。見た目では判断できないため、見落としやすい
表面品質が引き起こす数値の問題
金具の表面品質は、素材によって管理の難しさが変わる。
| 素材 | 表面粗さ | 備考 |
|---|---|---|
| アルミ | Ra3.2まで低下 | スクラップ率8%超の主要因 |
| ステンレス | 工具寿命が1/3低下 | 加工コスト増大 |
| 真鍮 | ±0.05mmの精度変動 | 寸法不安定リスク |
これらの数値はすべて、バッグ金具品質チェックを省いた時に出る典型的な結果だ。
再発防止のための具体的アクション
金具不良を繰り返さないために、以下の改善を製造プロセスに取り入れる必要がある。
- トリミング時の位置固定を徹底し、曲がりの発生を根本から防ぐ
- 冷却時に専用治具を使用して形状を保持する
- サプライヤーへの改善要求には、不良率と不良内容のデータを示す。欠陥を切断した断面サンプルも添付すると、問題の場所が目で見てわかり、改善交渉の説得力が上がる
バッグ金具品質チェックは、製品完成後ではなく部品調達の段階から始める。そこを省くと、最終サンプルの却下という形で必ずツケが回ってくる。
レザーショルダーバッグの却下理由④ サイズ・色味の不一致—「なんとなく合う」が通用しない理由

数字を見れば、この問題の根深さがわかる。同一デザインのバッグでも、縫製誤差だけで0.5〜1cmのサイズ差が出る。重度のケースでは1〜2cmに達する。「1cm以内は許容範囲」とするブランドもある。ただし、その基準が仕様書に書かれていなければ、合否の判断は担当者の感覚任せになる。
「色が変わればサイズも変わる」という現実
見落としやすいのが、色と寸法の関係だ。同じ型紙を使っても、白と黒では染料の吸収量が違う。黒の方が染料を多く含むため、素材の伸びが変わる。結果として、仕上がり寸法にズレが出る。この差を補正するため、色別に型紙を調整しているメーカーも存在する。
染色工程も寸法に影響する。染色のタイミングや洗い回数が変わると、同じ素材でも寸法が変動する。「以前のサンプルと同じ仕様のはずなのに、色を変えたら合わなくなった」——そういった却下事例は、この工程差が原因であることが多い。
「なんとなく合う」が却下を招くメカニズム
サンプル検査で曖昧な判断を通すと、後工程でそのコストを払うことになる。色味の基準が数値化されていなければ、量産ロットで色ブレが出た時に「どの範囲までOKか」を判断できない。サイズ許容差が明記されていなければ、0.8cmのズレを却下すべきか否かを巡って交渉が長引く。
バッグサンプルの修正依頼を減らすなら、色とサイズの両方について「感覚的な一致」ではなく「数値による合否基準」を最初から設定する。それが最も確実な対策だ。
OEMサンプル段階でとるべき対策
| リスク項目 | 具体的な対策 |
|---|---|
| デザイン権侵害 | 発注前に類似デザインの先行調査を実施 |
| 技術漏洩 | サンプル発注前にNDA(秘密保持契約)を締結 |
| 権利帰属の紛争 | 契約書に「成果物の権利はバイヤー側に帰属する」と明記 |
| 模倣品リスク | 商標・意匠登録を製造委託前に完了させる |
サンプルが法的リスクで却下されるのは、製造品質の問題ではない。契約と権利保護の準備が、製造開始に間に合っていないという構造的な問題だ。OEMパートナーを選ぶ段階から、相手の知財管理への姿勢を確認する。それが、後の取引トラブルを防ぐ最も確実な手段になる。
まとめ
サンプル品却下理由は、さまざまです。
- 素材の選定ミス
- 縫製精度のズレ
- 金具の仕上げの粗さ
- 色味のブレ
どれも「小さなこと」に見えます。でも実際には、ブランドの信頼を左右する根本的な問題です。却下そのものを恐れる必要はありません。 大切なのは、「なぜ却下されたのか」を正確に読み解くことです。
次のステップはバッグ量産前サンプルです。今回紹介したチェックリストを、自社のサンプル検査フローに組み込んでください。修正ラウンドを最小化する仕組みを、今日から動かし始めましょう。
最高のバッグは、最初から完璧なサンプルで生まれるわけではありません。却下を正しく活かした工場との対話——そこから生まれるのです。

0コメント